
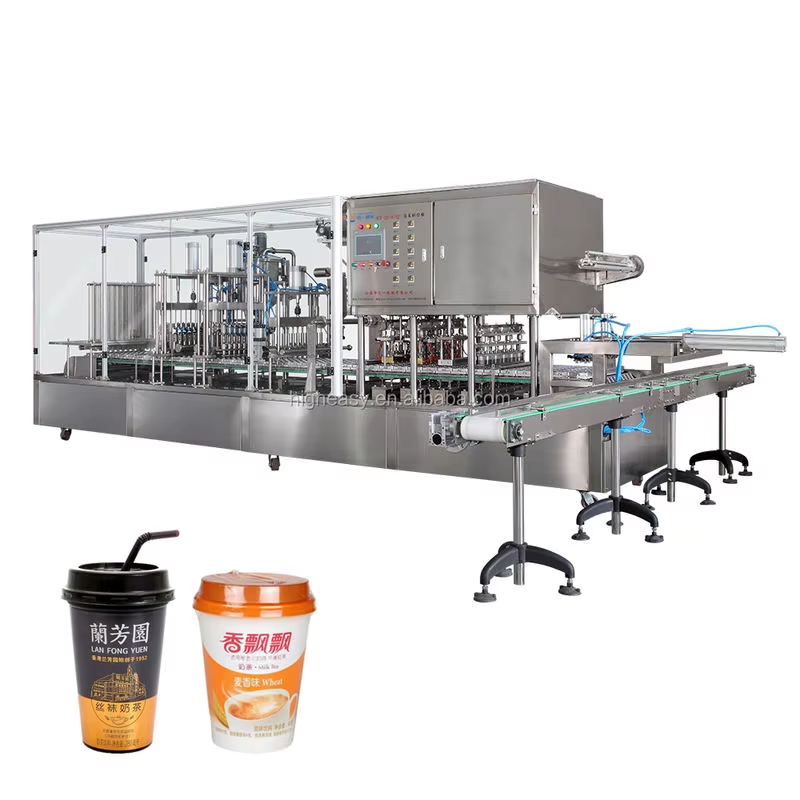
Un superviseur de quart dans une usine d’embouteillage de jus en Amérique du Sud a remarqué que le taux de défaillances des scellés passait de 0,2 % à près de 4 % en l’espace d’une semaine. L’équipe de maintenance a d’abord remplacé les éléments chauffants — sans amélioration. Ensuite, elle a recalibré le régulateur de température — toujours aucune amélioration. La cause réelle était un vérin pneumatique usé sur la tête de scellage, qui appliquait une pression irrégulière malgré des mesures de température correctes. Cette séquence de diagnostic — température d’abord, puis régulation, puis composants mécaniques — reflète une logique de dépannage applicable à la plupart des pannes sur les machines de remplissage et de scellage de gobelets.
Pannes liées aux joints
Scellés incomplets ou faibles
Lorsqu’une machine produit des scellés qui fuient ou se décollent, la cause relève généralement de l’une des quatre catégories suivantes. L’écart de température est le plus fréquent : des plateaux de scellage fonctionnant à 10 à 15 degrés en dessous de la plage d’activation du film produisent des liaisons visuellement intactes, mais structurellement faibles. Avant de remplacer les éléments chauffants, vérifiez la température réelle du plateau à l’aide d’un thermocouple externe, plutôt que de vous fier à l’affichage du PLC, qui lit la valeur d’un capteur pouvant lui-même être défectueux. Un temps de maintien insuffisant — c’est-à-dire la durée pendant laquelle le plateau chauffé reste en contact avec le film — provoque le même symptôme qu’une température trop basse, mais exige une correction différente : vérifiez la pression d’air du système pneumatique et assurez-vous que la liaison mécanique de la tête de scellage ne coince pas. Des surfaces de scellage contaminées accumulent des résidus de produit qui agissent comme un isolant entre le plateau et le film, réduisant ainsi le transfert effectif de chaleur ; un nettoyage quotidien à l’aide d’un solvant conforme aux normes alimentaires permet d’éviter ce problème. Des surfaces usées des plateaux développent des profils de chauffage inégaux, créant des zones faibles dans le scellé ; un reconditionnement ou un remplacement du plateau devient nécessaire lorsque la variation de température sur la surface dépasse 5 degrés.
Désalignement du film et erreurs d’ajustement
Le film pré-imprimé comportant la marque et les codes de date doit être positionné avec précision sur chaque gobelet. Lorsqu’un capteur photoélectrique ne détecte pas les repères d’ajustement, l’indexation du film dérive — les scellés se décalent hors-centre et les informations imprimées apparaissent désalignées. L’accumulation de poussière sur la lentille du capteur en est la cause la plus fréquente ; un simple nettoyage suffit généralement à résoudre le problème. Toutefois, un réglage de la sensibilité du capteur devient nécessaire lors du passage d’un type de film à un autre, notamment lorsque les niveaux d’opacité diffèrent. Les causes mécaniques comprennent des rouleaux d’entraînement du film usés, qui patinent sous tension, ainsi que des systèmes de freinage incapables de maintenir une tension constante du film pendant l’indexation — ces deux défauts provoquent un désalignement intermittent plutôt que constant, ce qui rend le diagnostic plus complexe qu’en cas de simple défaillance du capteur.
Pannes du système de remplissage
Incohérence du volume et fuites
La dérive du volume de remplissage sur une machine de remplissage et d’étanchéité de gobelets est généralement due à l’usure des joints toriques ou des joints de piston situés dans la tête de remplissage : à mesure que ces joints se détériorent, le produit fuit pendant la course de remplissage, ce qui réduit le volume délivré. Sur les systèmes équipés de débitmètres, une dérive de l’étalonnage causée par l’encrassement du capteur produit le même symptôme. Des gouttes apparaissant après la fin du cycle de remplissage indiquent un clapet anti-retour de buse usé, qui ne se ferme plus correctement, permettant ainsi à du produit résiduel de s’échapper. La solution consiste à remplacer le siège et le joint du clapet, une opération qui prend environ 20 minutes par tête de remplissage. Pour les produits contenant des particules — morceaux de fruits dans les yaourts, herbes dans les sauces — l’accumulation de particules derrière le siège du clapet accélère l’usure, et la fréquence des inspections doit être augmentée en conséquence.
Mousse et problèmes de niveau de remplissage
Une mousse excessive, qui contamine la zone d’étanchéité, provient soit de la formulation du produit, soit de la technique de remplissage. Les buses de remplissage par le bas, qui délivrent le produit sous la surface liquide, réduisent la formation de mousse comparativement au remplissage par le haut. Lorsque la mousse persiste malgré une technique de remplissage correcte, vérifiez que la température du produit se situe dans les tolérances spécifiées — un produit chaud mousse plus facilement qu’un produit froid — et recherchez d’éventuelles fuites d’air dans les conduites d’alimentation du produit, susceptibles d’introduire une aération non souhaitée avant la tête de remplissage.
Questions fréquemment posées
Quelle est la cause des défaillances intermittentes d’étanchéité, qui apparaissent et disparaissent aléatoirement ?
Les défaillances intermittentes indiquent généralement un défaut mécanique plutôt qu’un dysfonctionnement du système de commande. Des vérins pneumatiques usés, qui se bloquent à certaines positions, des rouleaux d’entraînement du film présentant des aplaties, ou encore des fluctuations de pression d’air dans la ligne d’alimentation centrale de l’usine peuvent toutes provoquer des défaillances apparaissant et disparaissant de façon aléatoire. L’enregistrement continu de la pression d’air du système à l’aide d’un enregistreur de données permet de capturer les baisses de pression corrélées aux événements de défaillance.
Comment les opérateurs doivent-ils diagnostiquer une dérive du volume de remplissage ?
Vérifiez d’abord que la tête de remplissage elle-même est propre et exempte d’obstruction par des particules. Ensuite, examinez les joints toriques ou les joints de piston pour détecter toute usure ou détérioration visible. Pour les systèmes à débitmètre, effectuez un contrôle d’étalonnage à l’aide d’un cylindre gradué afin de comparer le volume réellement distribué à la consigne programmée dans l’API. Réétalonnez si l’écart dépasse 1 % du volume cible.
Pourquoi les joints présentent-ils une défaillance plus fréquente sur certains types de produits ?
Les produits acides, tels que les jus de fruits et les sauces à base de vinaigre, accélèrent la corrosion des surfaces du plateau de scellage si ceux-ci ne sont pas nettoyés immédiatement après chaque cycle de production. Les produits huileux laissent des résidus qui agissent comme un isolant thermique, réduisant ainsi l’efficacité du transfert thermique. Les produits à forte teneur en sucre caramélisent sur les surfaces chaudes de scellage, nécessitant des cycles de nettoyage plus fréquents que les produits faibles en sucre.
Quelles mesures préventives permettent de réduire les temps d’arrêt de la machine ?
Le nettoyage quotidien des surfaces d’étanchéité et des capteurs d’alignement du film permet d’éviter les deux catégories de pannes les plus fréquentes. L’inspection hebdomadaire des filtres à air du système pneumatique et des niveaux de lubrifiant permet de détecter les problèmes avant qu’ils n’entraînent une dégradation des performances des vérins. L’étalonnage mensuel de la température de chaque tête d’étanchéité à l’aide d’un thermocouple externe vérifie la justesse des capteurs de température intégrés.
Comment les équipes de maintenance peuvent-elles distinguer une défaillance de capteur de l’usure mécanique ?
Les défaillances de capteur provoquent généralement des pannes soudaines et complètes — le film cesse d’avancer, les mesures de température chutent à zéro, la machine s’arrête avec un code d’erreur. L’usure mécanique entraîne une dégradation progressive — la qualité des soudures diminue lentement sur plusieurs semaines, le volume de remplissage dérive progressivement, l’alignement du film devient de moins en moins précis. Le suivi des données de performance dans le temps permet de différencier ces deux types d’évolution.
Quand faut-il remplacer les buses de remplissage plutôt que de les nettoyer ?
Remplacez les buses de remplissage lorsque le nettoyage ne permet plus de restaurer des performances stables — ce qui se manifeste par des fuites répétées après le remplacement du joint d’étanchéité, une érosion visible de l’orifice de la buse affectant le modèle de jet, ou des piqûres chimiques sur les surfaces en contact avec le produit créant des points de prolifération bactérienne. Le coût de remplacement des buses est minime comparé aux pertes de produit et aux temps d’arrêt causés par un dysfonctionnement des têtes de remplissage.