
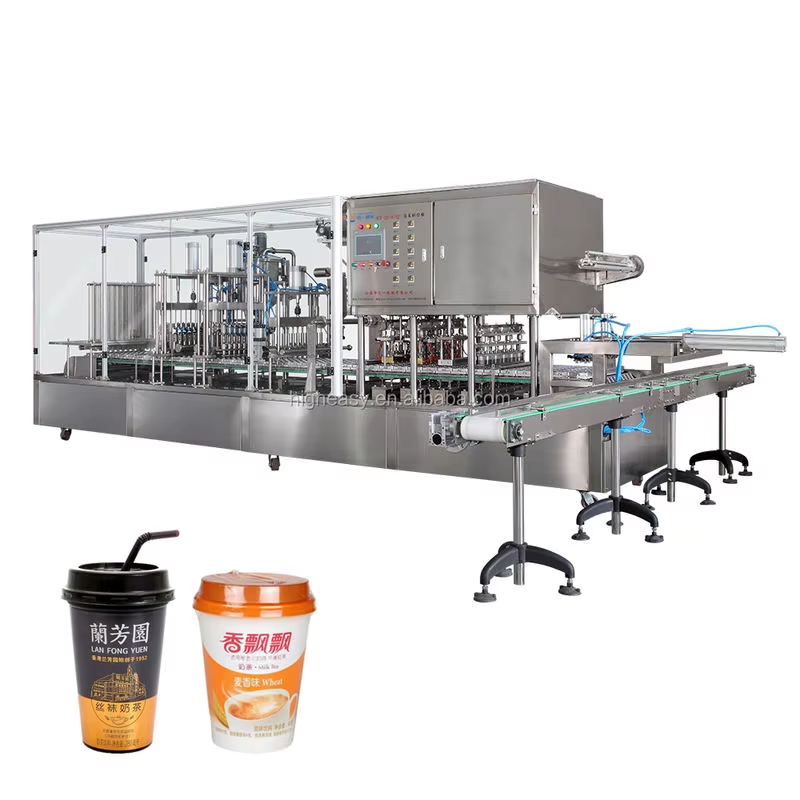
ผู้ควบคุมการผลิตคนหนึ่งที่โรงงานบรรจุน้ำผลไม้ในทวีปอเมริกาใต้สังเกตเห็นอัตราความล้มเหลวของการปิดผนึกเพิ่มขึ้นจาก 0.2 เปอร์เซ็นต์เป็นเกือบ 4 เปอร์เซ็นต์ภายในหนึ่งสัปดาห์ ทีมบำรุงรักษาเริ่มต้นด้วยการเปลี่ยนองค์ประกอบให้ความร้อน — แต่ไม่มีการปรับปรุงใดๆ จากนั้นจึงปรับค่าตัวควบคุมอุณหภูมิใหม่ — ยังคงไม่มีการปรับปรุง สาเหตุที่แท้จริงคือกระบอกสูบลมที่สึกหรอซึ่งติดตั้งอยู่ที่หัวปิดผนึก ทำให้แรงกดที่ใช้ไม่สม่ำเสมอ แม้ว่าค่าอุณหภูมิที่แสดงจะถูกต้องก็ตาม ลำดับการวินิจฉัยนี้ — ตรวจสอบอุณหภูมิเป็นอันดับแรก ตามด้วยระบบควบคุม แล้วจึงตรวจสอบชิ้นส่วนกลไก — สะท้อนหลักการแก้ไขปัญหาที่ใช้ได้กับข้อบกพร่องส่วนใหญ่ของเครื่องปิดผนึกสำหรับบรรจุแก้ว
ความล้มเหลวที่เกี่ยวข้องกับซีล
การปิดผนึกไม่สมบูรณ์หรืออ่อนแอ
เมื่อเครื่องจักรผลิตรอยปิดผนึกที่รั่วหรือลอกออก สาเหตุมักเกิดจากหนึ่งในสี่ประเภท ความคลาดเคลื่อนของอุณหภูมิเป็นสาเหตุที่พบบ่อยที่สุด — แผ่นให้ความร้อนทำงานต่ำกว่าช่วงอุณหภูมิที่ฟิล์มเริ่มตอบสนอง 10 ถึง 15 องศาเซลเซียส จะทำให้รอยปิดผนึกดูสมบูรณ์ภายนอกแต่มีความแข็งแรงเชิงโครงสร้างต่ำ ก่อนเปลี่ยนองค์ประกอบให้ความร้อน ให้ตรวจสอบอุณหภูมิจริงของแผ่นให้ความร้อนด้วยเทอร์โมคัปเปิลภายนอก แทนที่จะพึ่งพาค่าที่แสดงบนหน้าจอ PLC ซึ่งอ่านค่าจากเซนเซอร์ที่อาจเสียหายเองก็เป็นได้ เวลาคงที่ไม่เพียงพอ — คือระยะเวลาที่แผ่นให้ความร้อนสัมผัสกับฟิล์ม — จะก่อให้เกิดอาการเดียวกับอุณหภูมิต่ำ แต่ต้องแก้ไขด้วยวิธีที่ต่างออกไป ได้แก่ การตรวจสอบแรงดันอากาศของระบบไฮดรอลิกหรือลม และการยืนยันว่าข้อต่อเชิงกลของหัวปิดผนึกไม่ติดขัด พื้นผิวปิดผนึกที่ปนเปื้อนจะสะสมคราบสิ่งสกปรกจากผลิตภัณฑ์ ซึ่งทำหน้าที่เป็นฉนวนกั้นความร้อนระหว่างแผ่นให้ความร้อนกับฟิล์ม ส่งผลให้การถ่ายเทความร้อนมีประสิทธิภาพลดลง การทำความสะอาดพื้นผิวอย่างสม่ำเสมอทุกวันด้วยตัวทำละลายที่ปลอดภัยสำหรับอาหารจะช่วยป้องกันปัญหานี้ได้ พื้นผิวของแผ่นให้ความร้อนที่สึกหรอจะทำให้เกิดรูปแบบการให้ความร้อนไม่สม่ำเสมอ ส่งผลให้เกิดจุดอ่อนในรอยปิดผนึก — เมื่อความแปรผันของอุณหภูมิทั่วพื้นผิวเกิน 5 องศาเซลเซียส จำเป็นต้องทำการขัดผิวใหม่หรือเปลี่ยนแผ่นให้ความร้อน
การจัดตำแหน่งฟิล์มผิดพลาดและข้อผิดพลาดในการลงทะเบียน
ฟิล์มที่พิมพ์ล่วงหน้าซึ่งมีโลโก้และรหัสวันที่ต้องจัดตำแหน่งให้ตรงเป๊ะบนแก้วแต่ละใบ เมื่อเซ็นเซอร์โฟโตอิเล็กทริกไม่สามารถตรวจจับเครื่องหมายลงทะเบียนได้ ระบบการเลื่อนฟิล์มจะคลาดเคลื่อน ส่งผลให้รอยปิดผนึกเลื่อนออกจากศูนย์กลาง และข้อมูลที่พิมพ์ไว้ปรากฏผิดตำแหน่ง การสะสมของฝุ่นบนเลนส์เซ็นเซอร์เป็นสาเหตุที่พบบ่อยที่สุด และสามารถแก้ไขได้ด้วยการทำความสะอาดเท่านั้น การปรับความไวของเซ็นเซอร์จะจำเป็นเมื่อมีการเปลี่ยนไปใช้ฟิล์มชนิดต่าง ๆ ที่มีระดับความทึบแสงไม่เท่ากัน สาเหตุเชิงกล ได้แก่ ลูกกลิ้งป้อนฟิล์มที่สึกหรอจนเกิดการไถลภายใต้แรงตึง และระบบเบรกที่ไม่สามารถรักษาแรงตึงฟิล์มให้คงที่ระหว่างการเลื่อนฟิล์ม — ทั้งสองกรณีนี้ทำให้เกิดการจัดตำแหน่งผิดพลาดแบบไม่สม่ำเสมอ ไม่ใช่แบบต่อเนื่อง จึงทำให้การวินิจฉัยยากกว่ากรณีที่เกิดจากปัญหาเซ็นเซอร์เพียงอย่างเดียว
ข้อผิดพลาดของระบบบรรจุ
ปริมาตรไม่สม่ำเสมอและการหยด
การเปลี่ยนแปลงของปริมาตรที่บรรจุในเครื่องบรรจุและปิดผนึกแบบถ้วย มักเกิดจากซีลลูกสูบหรือโอริงที่สึกหรอในหัวบรรจุ — เมื่อซีลเสื่อมสภาพ ผลิตภัณฑ์จะรั่วผ่านช่วงเวลาที่บรรจุ ส่งผลให้ปริมาตรที่จ่ายออกลดลง สำหรับระบบที่ใช้มิเตอร์วัดอัตราการไหล การคลาดเคลื่อนจากการสอบเทียบมักเกิดจากเซ็นเซอร์สกปรก ซึ่งก่อให้เกิดอาการเดียวกัน การหยดของผลิตภัณฑ์หลังจบรอบการบรรจุ บ่งชี้ว่าวาล์วตรวจสอบที่หัวจ่ายสึกหรอจนไม่สามารถปิดสนิทได้ ทำให้ผลิตภัณฑ์ที่ค้างอยู่ไหลออกได้ การแก้ไขคือการเปลี่ยนที่นั่งวาล์วและซีล ซึ่งใช้เวลาประมาณยี่สิบนาทีต่อหัวบรรจุ สำหรับผลิตภัณฑ์ที่มีส่วนผสมเป็นเศษแข็ง เช่น ชิ้นผลไม้ในโยเกิร์ต หรือสมุนไพรในซอส การสะสมของเศษแข็งบริเวณด้านหลังที่นั่งวาล์วจะเร่งการสึกหรอ ดังนั้นความถี่ในการตรวจสอบควรเพิ่มขึ้นตามสมควร
ปัญหาฟองและระดับการบรรจุ
ฟองส่วนเกินที่ปนเปื้อนบริเวณพื้นที่ปิดผนึกเกิดขึ้นได้จากสูตรของผลิตภัณฑ์หรือเทคนิคการบรรจุ หัวจ่ายแบบเติมจากด้านล่างขึ้นบนซึ่งปล่อยผลิตภัณฑ์ลงใต้ผิวของของเหลวจะช่วยลดการเกิดฟองเมื่อเทียบกับการจ่ายจากด้านบนลงล่าง หากยังคงมีฟองแม้ใช้เทคนิคการบรรจุที่ถูกต้องแล้ว ให้ตรวจสอบว่าอุณหภูมิของผลิตภัณฑ์อยู่ในช่วงที่กำหนด — ผลิตภัณฑ์ที่อุ่นจะเกิดฟองได้ง่ายกว่าผลิตภัณฑ์ที่เย็น — และตรวจสอบรอยรั่วในท่อนำผลิตภัณฑ์ที่อาจทำให้อากาศเข้าไปผสมโดยไม่ตั้งใจก่อนถึงหัวจ่าย
คำถามที่พบบ่อย
สาเหตุใดที่ทำให้การปิดผนึกล้มเหลวแบบไม่สม่ำเสมอ คือบางครั้งเกิด บางครั้งไม่เกิด
ความล้มเหลวแบบไม่สม่ำเสมอมักบ่งชี้ถึงข้อบกพร่องเชิงกลมากกว่าข้อบกพร่องของระบบควบคุม ตัวอย่างเช่น กระบอกสูบลมที่สึกหรอจนเคลื่อนที่ติดขัดในตำแหน่งหนึ่ง ๆ ลูกกลิ้งป้อนฟิล์มที่มีส่วนแบน หรือแรงดันอากาศในสายจ่ายของโรงงานที่ผันแปร ล้วนก่อให้เกิดความล้มเหลวที่ปรากฏและหายไปแบบไม่สม่ำเสมอ การบันทึกแรงดันอากาศของระบบด้วยเครื่องบันทึกข้อมูล (data logger) สามารถจับภาพการลดลงของแรงดันที่สอดคล้องกับเหตุการณ์ความล้มเหลวได้
ผู้ปฏิบัติงานควรวิเคราะห์ปัญหาปริมาตรการบรรจุที่เปลี่ยนแปลงไปอย่างไร
ก่อนอื่นให้ตรวจสอบหัวจ่ายของเหลวเพื่อให้มั่นใจว่าสะอาดและไม่มีสิ่งสกปรกหรือเศษวัสดุอุดตัน จากนั้นตรวจสอบซีลแบบลูกสูบหรือโอริงเพื่อหาสัญญาณการสึกหรอหรือความเสียหายที่มองเห็นได้ สำหรับระบบที่ใช้มิเตอร์วัดอัตราการไหล ให้ทำการสอบเทียบโดยใช้กระบอกวัดปริมาตรแบบมีขีดสเกล เพื่อเปรียบเทียบปริมาตรของเหลวที่จ่ายจริงกับค่าที่ตั้งไว้ใน PLC หากค่าเบี่ยงเบนเกินร้อยละ 1 ของปริมาตรเป้าหมาย ให้ดำเนินการสอบเทียบใหม่
เหตุใดซีลจึงเสียหายบ่อยครั้งกว่าในผลิตภัณฑ์บางประเภท
ผลิตภัณฑ์ที่มีความเป็นกรด เช่น น้ำผลไม้และซอสที่มีส่วนผสมของน้ำส้มสายชู จะเร่งกระบวนการกัดกร่อนพื้นผิวของแผ่นปิดผนึกหากไม่ทำความสะอาดทันทีหลังการผลิตแต่ละครั้ง ผลิตภัณฑ์ที่มีส่วนผสมของน้ำมันจะทิ้งคราบไว้ ซึ่งทำหน้าที่เป็นฉนวนความร้อน จึงลดประสิทธิภาพการถ่ายเทความร้อน ผลิตภัณฑ์ที่มีน้ำตาลสูงจะเกิดการคาราเมลบนพื้นผิวที่ร้อนของแผ่นปิดผนึก จึงจำเป็นต้องทำความสะอาดบ่อยครั้งกว่าผลิตภัณฑ์ที่มีน้ำตาลต่ำ
ขั้นตอนเชิงป้องกันใดบ้างที่ช่วยลดเวลาหยุดเครื่อง
การทำความสะอาดพื้นผิวปิดผนึกและเซ็นเซอร์จัดแนวฟิล์มทุกวัน ช่วยป้องกันสองประเภทของข้อบกพร่องที่พบบ่อยที่สุด การตรวจสอบตัวกรองอากาศในระบบลมและระดับน้ำมันหล่อลื่นของระบบลมทุกสัปดาห์ ช่วยตรวจจับปัญหาก่อนที่จะส่งผลให้ประสิทธิภาพของกระบอกสูบลดลง การสอบเทียบอุณหภูมิของหัวปิดผนึกแต่ละตัวทุกเดือนโดยใช้เทอร์โมคัปเปิลภายนอก ช่วยยืนยันความแม่นยำของเซ็นเซอร์วัดอุณหภูมิที่ติดตั้งอยู่ภายใน
ทีมบำรุงรักษาสามารถแยกแยะระหว่างความผิดปกติของเซ็นเซอร์กับการสึกหรอของชิ้นส่วนกลไกได้อย่างไร
ความผิดปกติของเซ็นเซอร์มักเกิดขึ้นแบบฉับพลันและสมบูรณ์ — ฟิล์มหยุดเคลื่อนที่ ค่าอุณหภูมิลดลงเป็นศูนย์ เครื่องจักรหยุดทำงานพร้อมรหัสข้อผิดพลาด ในขณะที่การสึกหรอของชิ้นส่วนกลไกเกิดขึ้นแบบค่อยเป็นค่อยไป — คุณภาพของการปิดผนึกลดลงอย่างช้า ๆ เป็นเวลาหลายสัปดาห์ ปริมาตรการบรรจุเปลี่ยนแปลงไปอย่างค่อยเป็นค่อยไป ความแม่นยำในการจัดแนวฟิล์มลดลงเรื่อย ๆ การติดตามข้อมูลประสิทธิภาพตลอดระยะเวลาหนึ่งช่วยให้แยกแยะรูปแบบเหล่านี้ได้
ควรเปลี่ยนหัวจ่ายแทนที่จะทำความสะอาดเมื่อใด
เปลี่ยนหัวจ่ายของเหลวเมื่อการทำความสะอาดไม่สามารถคืนประสิทธิภาพการจ่ายที่สม่ำเสมอได้อีกต่อไป — ซึ่งสังเกตได้จากปรากฏการณ์หยดซ้ำหลังเปลี่ยนซีล รอยสึกกร่อนที่รูจ่ายที่มองเห็นได้ซึ่งส่งผลต่อลักษณะของลำของเหลว หรือรอยกัดกร่อนจากสารเคมีบนพื้นผิวที่สัมผัสกับผลิตภัณฑ์ ซึ่งอาจเป็นแหล่งสะสมเชื้อแบคทีเรีย ต้นทุนในการเปลี่ยนหัวจ่ายนั้นต่ำมากเมื่อเทียบกับปริมาณผลิตภัณฑ์ที่สูญเสียและเวลาที่เครื่องหยุดทำงานอันเนื่องมาจากหัวจ่ายขัดข้อง