
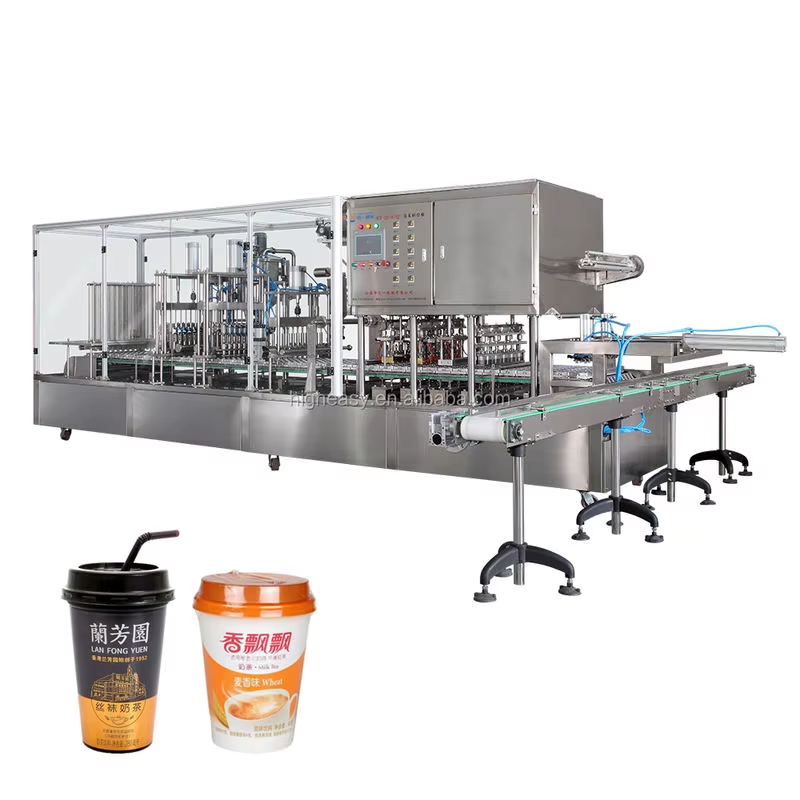
Ein Schichtleiter in einer Saftabfüllanlage in Südamerika bemerkte, dass die Versiegelungsfehlerrate innerhalb einer Woche von 0,2 Prozent auf nahezu 4 Prozent stieg. Das Wartungsteam ersetzte zunächst die Heizelemente – ohne Erfolg. Anschließend kalibrierte es den Temperaturregler neu – ebenfalls ohne Erfolg. Die eigentliche Ursache war ein abgenutzter pneumatischer Zylinder am Versiegelungskopf, der trotz korrekter Temperaturanzeigen ungleichmäßigen Druck ausübte. Diese Diagnosesequenz – zuerst Temperatur, dann Regelung, dann mechanische Komponenten – spiegelt eine Fehlersuchelogik wider, die bei den meisten Störfällen an Becher-Füll- und -Versiegelungsmaschinen Anwendung findet.
Dichtungsbedingte Ausfälle
Unvollständige oder schwache Versiegelungen
Wenn eine Maschine Dichtungen erzeugt, die lecken oder sich öffnen, liegt die Ursache typischerweise in einer von vier Kategorien. Temperaturabweichung ist die häufigste Ursache: Heizplatten, die 10 bis 15 Grad unter dem Aktivierungsbereich der Folie arbeiten, erzeugen optisch intakte, aber strukturell schwache Verbindungen. Bevor Sie Heizelemente austauschen, überprüfen Sie die tatsächliche Plattendtemperatur mit einem externen Thermoelement – verlassen Sie sich nicht auf die Anzeige der SPS, da diese von einem Sensor liest, der selbst fehlerhaft sein könnte. Unzureichende Haltezeit – also die Dauer, während der die beheizte Platte mit der Folie in Kontakt steht – führt zum gleichen Symptom wie zu niedrige Temperatur, erfordert jedoch eine andere Lösung: Überprüfen Sie den Luftdruck im pneumatischen System und stellen Sie sicher, dass die mechanische Verbindung des Versiegelungskopfs nicht blockiert ist. Verunreinigte Versiegelungsflächen sammeln Produktreste, die als Isolator zwischen Platte und Folie wirken und den effektiven Wärmeübergang verringern – eine tägliche Reinigung mit lebensmittelgeeignetem Lösungsmittel verhindert dies. Abgenutzte Plattenoberflächen entwickeln ungleichmäßige Erwärmungsmuster, die Schwachstellen in der Dichtung erzeugen – eine Oberflächenbearbeitung oder der Austausch der Platte wird notwendig, sobald die Temperaturschwankung über die gesamte Fläche mehr als 5 Grad beträgt.
Filmfehlausrichtung und Registrierungsfehler
Vorbedruckte Folie mit Markenlogos und Datumscode muss auf jedem Becher exakt ausgerichtet sein. Wenn ein fotoelektrischer Sensor die Registrierungsmarken nicht erkennt, verschiebt sich die Folienpositionierung – Versiegelungen rutschen aus der Mitte, und bedruckte Informationen erscheinen fehlausgerichtet. Die häufigste Ursache ist Staubansammlung auf der Sensorenlinse; diese lässt sich durch Reinigung beheben. Eine Anpassung der Sensorsensitivität ist erforderlich, wenn zwischen Folientypen mit unterschiedlicher Opazität gewechselt wird. Mechanische Ursachen umfassen abgenutzte Folienzuführrollen, die unter Zugspannung durchrutschen, sowie Bremsysteme, die keine konstante Folienspannung während der Positionierung aufrechterhalten können – beide führen zu intermittierender statt konstanter Fehlausrichtung, was die Diagnose schwieriger macht als bei einem einfachen Sensorproblem.
Füllsystemstörungen
Volumenschwankungen und Tropfen
Volumenverschiebungen in einer Becherfüllversiegelungsmaschine verursachen typischerweise Spuren an abgenutzten Kolbendichtungen oder O-Ringen im Füllkopf Wenn die Dichtungen abfallen, durchsickert das Produkt während des Füllschlags und reduziert das ausgeschiedene Vol Bei Durchflussmesssystemen erzeugt die Kalibrierungsverschiebung durch Sensorverunreinigung das gleiche Symptom. Ein Tropfen nach Abschluss des Füllzyklus zeigt ein abgenutztes Prüfventil an, das nicht richtig sitzt und das Restprodukt entweichen lässt. Die Reparatur beinhaltet den Austausch des Ventilsitzes und der Versiegelung, ein Verfahren, das etwa 20 Minuten pro Füllkopf dauert. Bei Produkten, die Partikel enthalten Obstststücke in Joghurt, Kräuter in Soße Partikelansammlung hinter dem Ventilsitz beschleunigt den Verschleiß, und die Inspektionsfrequenz sollte entsprechend erhöht werden.
Schaumbildung und Füllstand
Übermäßiges Schäumen, das den Versiegelungsbereich kontaminiert, geht entweder auf die Produktformulierung oder die Abfülltechnik zurück. Aufstrebende Abfülldüsen, die das Produkt unterhalb der Flüssigkeitsoberfläche dosieren, erzeugen weniger Schaum als abwärts gerichtete Dosierung. Wenn trotz korrekter Abfülltechnik weiterhin Schaum entsteht, prüfen Sie, ob die Produkttemperatur innerhalb der Spezifikation liegt – warmes Produkt schäumt stärker als kaltes – und überprüfen Sie die Produktzuleitungen auf Luftlecks, die vor dem Abfüllkopf unerwünschte Belüftung verursachen.
Häufig gestellte Fragen
Was verursacht intermittierende Versiegelungsfehler, die auftreten und wieder verschwinden?
Intermittierende Fehler deuten typischerweise auf einen mechanischen statt auf einen Fehler im Steuerungssystem hin. Abgenutzte pneumatische Zylinder, die an bestimmten Positionen blockieren, Filmzuführrollen mit Flachstellen oder Druckschwankungen in der Werksversorgungsleitung führen alle zu Fehlern, die erscheinen und wieder verschwinden. Die Überwachung des Systemluftdrucks mit einem Datenlogger kann Druckabfälle erfassen, die zeitlich mit den Fehlerereignissen korrelieren.
Wie sollten Bediener eine Drift des Abfüllvolumens diagnostizieren?
Überprüfen Sie zunächst, ob der Füllkopf selbst sauber ist und frei von Partikelverstopfungen. Prüfen Sie dann Kolbenabdichtungen oder O-Ringe auf sichtbaren Verschleiß oder Beschädigung. Bei Systemen mit Durchflussmessern führen Sie eine Kalibrierungsprüfung mit einem Messzylinder durch, um das tatsächlich abgefüllte Volumen mit dem Sollwert der SPS zu vergleichen. Nehmen Sie eine Neukalibrierung vor, falls die Abweichung mehr als 1 Prozent des Zielvolumens beträgt.
Warum versagen Dichtungen bei bestimmten Produkttypen häufiger?
Saure Produkte wie Fruchtsäfte und Essig-basierte Saucen beschleunigen die Korrosion an Dichtflächen, wenn sie nicht unmittelbar nach jedem Produktionslauf gereinigt werden. Ölige Produkte hinterlassen Rückstände, die als Wärmeisolator wirken und die Wärmeübertragungseffizienz verringern. Produkte mit hohem Zuckergehalt karamellisieren auf heißen Dichtflächen und erfordern daher häufigere Reinigungszyklen als zuckerarme Alternativen.
Welche vorbeugenden Maßnahmen reduzieren Ausfallzeiten der Maschine?
Die tägliche Reinigung der Dichtflächen und der Film-Ausrichtungssensoren verhindert die beiden häufigsten Fehlerkategorien. Die wöchentliche Inspektion der Luftfilter des pneumatischen Systems sowie der Schmierstofffüllstände erfasst Probleme, bevor sie zu einer Leistungsminderung der Zylinder führen. Die monatliche Temperaturkalibrierung jedes Versiegelungskopfs mithilfe eines externen Thermoelements überprüft die Genauigkeit der eingebauten Temperatursensoren.
Wie können Wartungsteams zwischen Sensorausfall und mechanischem Verschleiß unterscheiden?
Sensorfehler führen typischerweise zu plötzlichen, vollständigen Ausfällen – der Film stoppt die Indexierung, Temperaturmesswerte fallen auf Null, die Maschine hält mit einer Fehlermeldung an. Mechanischer Verschleiß bewirkt hingegen eine schrittweise Verschlechterung – die Versiegelungsqualität nimmt über Wochen hinweg langsam ab, das Füllvolumen driftet allmählich, die Film-Ausrichtung wird zunehmend ungenauer. Die Erfassung von Leistungsdaten über die Zeit hilft dabei, diese Muster voneinander zu unterscheiden.
Wann sollten Füll-Düsen ausgetauscht statt gereinigt werden?
Tauschen Sie die Füll-Düsen aus, wenn eine Reinigung keine konsistente Leistung mehr wiederherstellt – dies zeigt sich beispielsweise durch wiederholtes Tropfen nach dem Austausch der Dichtung, sichtbare Erosion der Düsenöffnung, die das Strömungsmuster beeinträchtigt, oder chemische Vertiefungen (Pitting) an den produktberührenden Oberflächen, die Bakterienansiedlungspunkte schaffen. Die Kosten für den Düsenwechsel sind gering im Vergleich zu Produktverlust und Ausfallzeiten, die durch fehlerhafte Füllköpfe verursacht werden.