
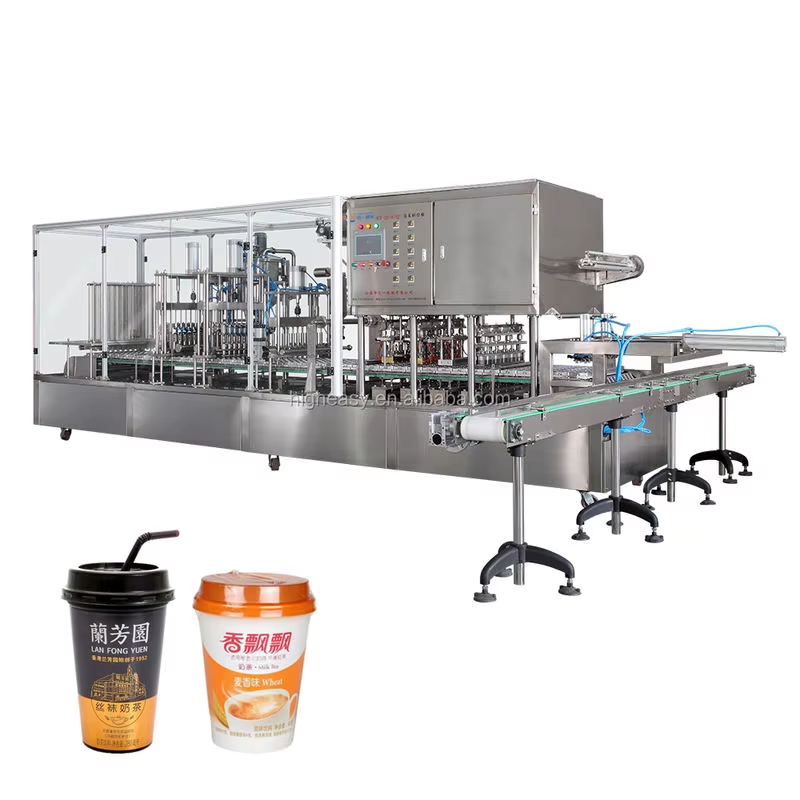
Супервайзер смены на предприятии по розливу соков в Южной Америке заметил, что доля бракованных уплотнений возросла за неделю с 0,2 % до почти 4 %. Сначала команда технического обслуживания заменила нагревательные элементы — улучшения не последовало. Затем они провели повторную калибровку контроллера температуры — результат остался прежним. Фактической причиной оказался изношенный пневмоцилиндр на головке уплотнения, который создавал непостоянное давление, несмотря на корректные показания температуры. Такая последовательность диагностики — сначала температура, затем системы управления, затем механические компоненты — отражает логику устранения неисправностей, применимую ко многим типам неисправностей машин для заполнения и уплотнения стаканов.
Отказы, связанные с уплотнениями
Неполные или слабые уплотнения
Когда машина производит уплотнения, которые протекают или отслаиваются, причина, как правило, относится к одной из четырёх категорий. Отклонение температуры — самая распространённая причина: плиты для герметизации, работающие на 10–15 градусов ниже диапазона активации плёнки, формируют визуально целостные, но структурно слабые соединения. Прежде чем заменять нагревательные элементы, проверьте фактическую температуру плиты с помощью внешнего термопарного датчика, а не полагайтесь на показания ПЛК, поскольку его датчик может быть неисправен. Недостаточное время выдержки — то есть продолжительность контакта нагретой плиты с плёнкой — вызывает тот же симптом, что и низкая температура, однако требует иного решения: проверьте давление воздуха в пневматической системе и убедитесь, что механическая связь головки герметизации не заклинивает. Загрязнённые поверхности герметизации накапливают остатки продукта, которые действуют как теплоизолятор между плитой и плёнкой, снижая эффективную теплопередачу; ежедневная очистка пищевым растворителем предотвращает это. Изношенные поверхности плиты приводят к неравномерному нагреву и образованию слабых зон в уплотнении; шлифовка или замена плиты становятся необходимыми, когда разница температур по её поверхности превышает 5 градусов.
Несовпадение пленки и ошибки регистрации
Предварительно напечатанная пленка с фирменным логотипом и кодами даты должна точно совмещаться на каждом стаканчике. При сбое фотодатчика в обнаружении меток регистрации происходит смещение позиционирования пленки — герметичные швы смещаются относительно центра, а напечатанная информация выглядит несоосной. Наиболее частой причиной является скопление пыли на линзе датчика; устраняется чисткой. Регулировка чувствительности датчика требуется при переходе на другие типы пленки с различной степенью непрозрачности. Механические причины включают изношенные ролики подачи пленки, проскальзывающие под нагрузкой, и тормозные системы, неспособные обеспечить постоянное натяжение пленки во время позиционирования — обе приводят к периодическим, а не постоянным сбоям совмещения, что затрудняет диагностику по сравнению с простым сбоем датчика.
Неисправности системы наполнения
Нестабильность объема наполнения и подтекание
Дрейф объема наполнения в машине для наполнения и герметизации стаканов обычно вызван износом уплотнительных колец поршня или уплотнительных колец О-образного сечения в головке наполнения: по мере деградации уплотнений продукт просачивается мимо них во время цикла наполнения, что приводит к снижению объема дозируемого продукта. В системах с расходомерами дрейф калибровки, вызванный загрязнением датчика, проявляется аналогичным образом. Капание после завершения цикла наполнения указывает на износ клапана-заглушки насадки, который не закрывается должным образом, позволяя остаточному продукту вытекать. Устранение неисправности требует замены седла клапана и уплотнения; процедура занимает примерно 20 минут на каждую головку наполнения. Для продуктов с твердыми включениями — кусочками фруктов в йогурте, травами в соусе — накопление частиц за седлом клапана ускоряет износ, поэтому частоту осмотров следует увеличить.
Пенообразование и проблемы с уровнем наполнения
Чрезмерное пенообразование, загрязняющее зону уплотнения, возникает либо из-за состава продукта, либо из-за технологии розлива. Насадки для розлива «снизу вверх», подающие продукт под поверхность жидкости, снижают образование пены по сравнению с розливом «сверху вниз». Если пена сохраняется даже при правильной технологии розлива, проверьте, находится ли температура продукта в пределах заданных спецификаций — тёплый продукт склонен к более интенсивному пенообразованию, чем холодный, — а также проверьте наличие утечек воздуха в магистралях подачи продукта, которые вызывают нежелательное насыщение воздухом до попадания в головку розлива.
Часто задаваемые вопросы
Что вызывает периодические сбои уплотнения, возникающие и исчезающие?
Периодические сбои обычно указывают на неисправность механического, а не управляющего оборудования. Изношенные пневмоцилиндры, заклинивающиеся в определённых положениях, ролики подачи плёнки с участками сплющивания или колебания давления воздуха в магистрали завода приводят к сбоям, которые появляются и исчезают. Регистрация давления в системе с помощью самописца позволяет зафиксировать падения давления, коррелирующие со случаями сбоев.
Как операторы должны диагностировать дрейф объёма розлива?
Сначала убедитесь, что дозирующая головка чиста и не забита частицами. Затем проверьте поршневые уплотнения или уплотнительные кольца на наличие видимого износа или повреждений. Для систем с расходомером выполните калибровочную проверку с использованием мерного цилиндра, чтобы сравнить фактический объём дозированной жидкости с заданным значением в ПЛК. Повторно выполните калибровку, если отклонение превышает 1 процент от целевого объёма.
Почему уплотнения чаще выходят из строя при работе с определёнными типами продукции?
Кислые продукты, такие как фруктовые соки и соусы на основе уксуса, ускоряют коррозию поверхностей пресс-пластины для герметизации, если их не очищать сразу после каждой производственной партии. Маслянистые продукты оставляют остатки, которые действуют как тепловые изоляторы и снижают эффективность теплопередачи. Продукты с высоким содержанием сахара карамелизуются на горячих поверхностях герметизации, требуя более частых циклов очистки по сравнению с низкосахаристыми аналогами.
Какие профилактические меры позволяют сократить простои оборудования?
Ежедневная очистка уплотнительных поверхностей и датчиков выравнивания плёнки предотвращает две наиболее распространённые категории неисправностей. Еженедельный осмотр воздушных фильтров пневматической системы и проверка уровней смазки позволяют выявить проблемы до того, как они приведут к снижению производительности цилиндров. Ежемесячная калибровка температуры каждого узла герметизации с помощью внешнего термопарного датчика подтверждает точность встроенных датчиков температуры.
Как бригады технического обслуживания могут отличить отказ датчика от механического износа?
Отказы датчиков обычно проявляются внезапно и полностью — плёнка перестаёт перемещаться, показания температуры падают до нуля, станок останавливается с кодом ошибки. Механический износ вызывает постепенное ухудшение — качество уплотнения медленно снижается в течение недель, объём наполнения постепенно отклоняется, выравнивание плёнки становится всё менее точным. Анализ данных о производительности во времени помогает различать эти типы поведения.
Когда сопла для наполнения следует заменять, а не чистить?
Заменяйте насадки для наполнения, когда чистка больше не восстанавливает стабильную работу — это проявляется в повторяющейся каплеобразной утечке после замены уплотнения, видимом износе выходного отверстия насадки, нарушающем форму струи, или химической коррозии поверхностей, контактирующих с продуктом, создающей места для размножения бактерий. Стоимость замены насадок незначительна по сравнению с потерями продукта и простоем, вызванными неисправностью головок наполнения.