
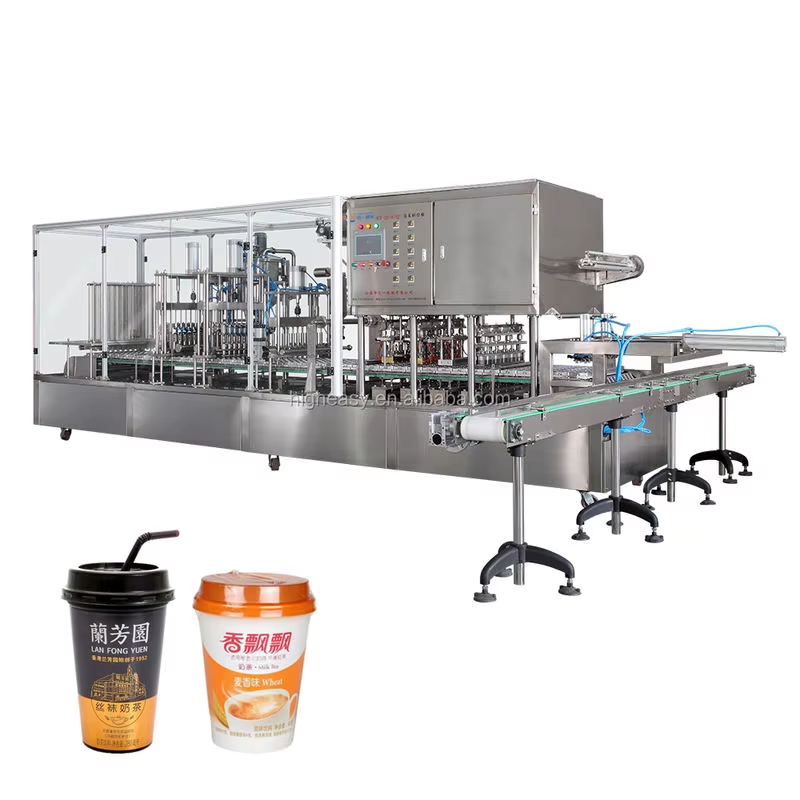
مُشرِف وَحدة في مَنشأة تعبئة العصائر في أمريكا الجنوبيّة لاحظ أن نسبة فشل الختم ارتفعت من ٠,٢ في المئة إلى ما يقارب ٤ في المئة خلال أسبوع. وبدأ فريق الصيانة باستبدال عناصر التسخين — دون أي تحسّن. ثم أعاد ضبط وحدة التحكم في درجة الحرارة — وما زال لا يوجد تحسّن. والسبب الفعلي كان أسطوانة هوائية مستهلكة في رأس الختم، كانت تطبّق ضغطًا غير منتظمٍ رغم صحة قراءات درجة الحرارة. وتلك التسلسل التشخيصي — الذي يبدأ بفحص درجة الحرارة، ثم وحدة التحكم، ثم المكوّنات الميكانيكية — يعكس منهجية استكشاف الأخطاء التي تنطبق على معظم أعطال آلات ختم وتعبئة الأكواب.
الأعطال المرتبطة بالختم
ختم غير كامل أو ضعيف
عندما تُنتج آلة ختمًا تسرب أو تنفصل، فإن السبب يندرج عادةً ضمن إحدى أربع فئات. وأكثرها شيوعًا هو انحراف درجة الحرارة: إذ يؤدي تشغيل ألواح الختم عند درجات حرارة أقل بـ ١٠ إلى ١٥ درجة مئوية من مدى تفعيل الفيلم إلى إنتاج روابط تبدو سليمة بصريًّا لكنها ضعيفة هيكليًّا. ولذلك، قبل استبدال عناصر التسخين، تحقَّق من درجة حرارة اللوح الفعلية باستخدام ثيرموكبل خارجي بدل الاعتماد على شاشة وحدة التحكم المنطقية القابلة للبرمجة (PLC)، لأن هذه الشاشة تعتمد على قراءة مستشعر قد يكون معطلًا بذاته. أما وقت التلامس غير الكافي — أي المدة التي يتلامس فيها اللوح المسخَّن مع الفيلم — فيُحدث نفس العَرَض الناتج عن انخفاض درجة الحرارة، لكنه يتطلَّب حلاًّ مختلفًا: التحقق من ضغط الهواء في النظام الهوائي والتأكد من أن الربط الميكانيكي لرأس الختم لا يعاني من انسداد أو تقييد. وتؤدي الأسطح الملوثة المستخدمة في الختم إلى تراكم بقايا المنتج التي تعمل كعازل بين اللوح والفيلم، مما يقلِّل من كفاءة انتقال الحرارة؛ ويمنع هذا التنظيف اليومي باستخدام مذيب آمن للاستعمال الغذائي. وأخيرًا، تؤدي تآكل أسطح الألواح إلى نشوء أنماط غير متجانسة للتسخين، ما يُسبِّب مناطق ضعف في الختم؛ لذا يصبح صقل سطح اللوح أو استبداله ضروريًّا عندما يتجاوز التباين في درجات الحرارة على سطحه ٥ درجات مئوية.
خطأ في تحديد الملفات وخطأ في تسجيلها
يجب أن تكون الأفلام المطبوعة مسبقاً مع علامة تجارية و رموز التاريخ على محور دقيقة على كل كوب. عندما يفشل جهاز استشعار كهربائي ضوئي في اكتشاف علامات التسجيل، يتحرك فيلم تصنيف الختم بعيدا عن المركز وتظهر المعلومات المطبوعة بشكل غير محيّز. تراكم الغبار على عدسة المستشعر هو السبب الأكثر شيوعاً ويتلاشى مع التنظيف. تصبح ضبط حساسية المستشعر ضروريا عند التبديل بين أنواع الأفلام ذات مستويات غامضة مختلفة. وتشمل الأسباب الميكانيكية أدوات تغذية الفيلم الملبسة التي تنزلق تحت التوتر وأنظمة الفرامل التي لا تستطيع الحفاظ على التوتر المتسق للفيلم أثناء التعبئة كلاهما ينتج خلل متقطع بدلاً من عدم التوجيه المستمر ،
أخطاء نظام التعبئة
عدم اتساق الحجم والنقطة
عادة ما تتبع تحركات حجم التعبئة في آلة ختم ملء الكوب إلى أغطية المكبس أو حلقات O في رأس التعبئة مع تدهور الأغطية ، يتسرب المنتج خلال ضربة التعبئة ، مما يقلل من الحجم المنبعث. بالنسبة لأنظمة عداد التدفق، فإن تحرك المعايرة الناجم عن تلوث المستشعر ينتج نفس الأعراض. إن التقطير بعد اكتمال دورة التعبئة يشير إلى صمام إيقاف فوهة متآكل لا يمكنه أن يجلس بشكل صحيح ، مما يسمح بالباقي من المنتج بالهروب. يتضمن الإصلاح استبدال مقعد الصمام والختم، وهو إجراء يستغرق حوالي 20 دقيقة لكل رأس ملء. بالنسبة للمنتجات التي تحتوي على الجسيمات قطع الفاكهة في الزبادي، الأعشاب في الصلصة تراكم الجسيمات خلف مقعد الصمام يسرع من التآكل، وينبغي زيادة تواتر التفتيش وفقا لذلك.
مشاكل في الرغوة ومستوى الحشوة
الرغوة المفرطة التي تلوث منطقة الختم تأتي إما من صيغة المنتج أو تقنية التعبئة. فبصمامات التعبئة من أسفل إلى أعلى التي تقوم بتوزيع المنتج تحت سطح السائل تقلل من الرغوة مقارنة بتوزيع من أعلى إلى أسفل. عندما يستمر الرغوة على الرغم من تقنية التعبئة الصحيحة، تحقق من أن درجة حرارة المنتج تتوافق مع المواصفات الرغوة الدافئة للمنتج أكثر سهولة من الباردة وتحقق من وجود تسربات الهواء في خطوط إمداد المنتج التي ت
الأسئلة الشائعة
ما الذي يسبب فشل الختم المتقطع الذي يأتي ويذهب؟
عادة ما تشير الفشل المتقطع إلى خطأ ميكانيكي وليس خطأ في نظام التحكم. أسطوانات هوائية مُتَهَنَّدة تُربط في مواقع معينة، أو أدوات التغذية بالفيلم ذات البقع المسطحة، أو تقلبات ضغط الهواء في خط إمدادات المصنع، كل ذلك ينتج فشلًا يظهر ويختفي. نظام مراقبة ضغط الهواء مع سجل البيانات يمكن أن يلتقط انخفاضات الضغط التي ترتبط مع حوادث الفشل.
كيف يجب على المشغلين تشخيص تحرك حجم التعبئة؟
أولاً، تأكَّد من أن رأس التعبئة نفسه نظيفٌ وخالٍ من أي انسداد جسيمي. ثم تحقَّق من ختم المكبس أو الحلقات التوصيلية (O-rings) بحثاً عن علامات تآكلٍ أو تلفٍ مرئي. أما في أنظمة عداد التدفق، فنفِّذ فحص معايرة باستخدام أسطوانة مُدرَّجة لمقارنة الحجم الفعلي المُوزَّع مع القيمة المُحدَّدة في وحدة التحكم المنطقية القابلة للبرمجة (PLC). وأعد المعايرة إذا تجاوز الانحراف ١٪ من الحجم المستهدف.
لماذا تفشل الختمات بشكلٍ أكثر تكراراً مع أنواعٍ معينةٍ من المنتجات؟
تسرِّع المنتجات الحمضية — مثل عصائر الفواكه والصلصات القائمة على الخل — عملية التآكل على أسطح لوحة الختم إن لم تُنظَّف فور انتهاء كل دورة إنتاج. وتترك المنتجات الزيتية رواسبَ تعمل كعازل حراري، ما يقلِّل كفاءة انتقال الحرارة. أما المنتجات عالية المحتوى السكري فتتحوَّل إلى كراميلٍ على الأسطح الساخنة للختم، ما يستدعي دورات تنظيفٍ أكثر تكراراً مقارنةً بالبدائل قليلة السكر.
ما الخطوات الوقائية التي تقلِّل وقت توقُّف الآلة؟
التنظيف اليومي لأسطح الإغلاق وأجهزة استشعار محاذاة الفيلم يمنع فئتي الأعطال الأكثر شيوعًا. وتفحُّص مرشحات الهواء في النظام الهوائي وتقييم مستويات التشحيم أسبوعيًّا يكشفان المشكلات قبل أن تؤدي إلى انخفاض أداء الأسطوانات. أما معايرة درجة حرارة كل رأس إغلاق شهريًّا باستخدام مسبار حراري خارجي، فهي تؤكد دقة أجهزة استشعار الحرارة المدمجة.
كيف يمكن لفرق الصيانة التمييز بين عطل المستشعرات والتآكل الميكانيكي؟
تؤدي أعطال المستشعرات عادةً إلى فشل مفاجئ وكامل — كتوقف الفيلم عن التقدم، أو انخفاض قراءات درجة الحرارة إلى الصفر، أو توقف الجهاز مع ظهور رمز خطأ. أما التآكل الميكانيكي فيسبب تدهورًا تدريجيًّا — كانخفاض جودة الإغلاق تدريجيًّا على مدى أسابيع، أو انحراف تدريجي في حجم الملء، أو تراجع تدريجي في دقة محاذاة الفيلم. ويساعد تتبع بيانات الأداء عبر الزمن في التمييز بين هذين النمطين.
متى يجب استبدال فوهات الملء بدلًا من تنظيفها؟
استبدِل فوهات التعبئة عندما لا تعود عملية التنظيف تُعيد الأداء المتسق — وهذا يظهر في حدوث التقطير المتكرر بعد استبدال الختم، أو في وجود تآكل مرئي في فتحة الفوهة يؤثّر على نمط تدفُّق السائل، أو في ظهور حفر كيميائية على الأسطح المتلامسة مع المنتج ما يُكوّن أماكن تكاثر للبكتيريا. وتكاليف استبدال الفوهات ضئيلة مقارنةً بهدر المنتج والوقت الضائع الناجمين عن عطل رؤوس التعبئة.