
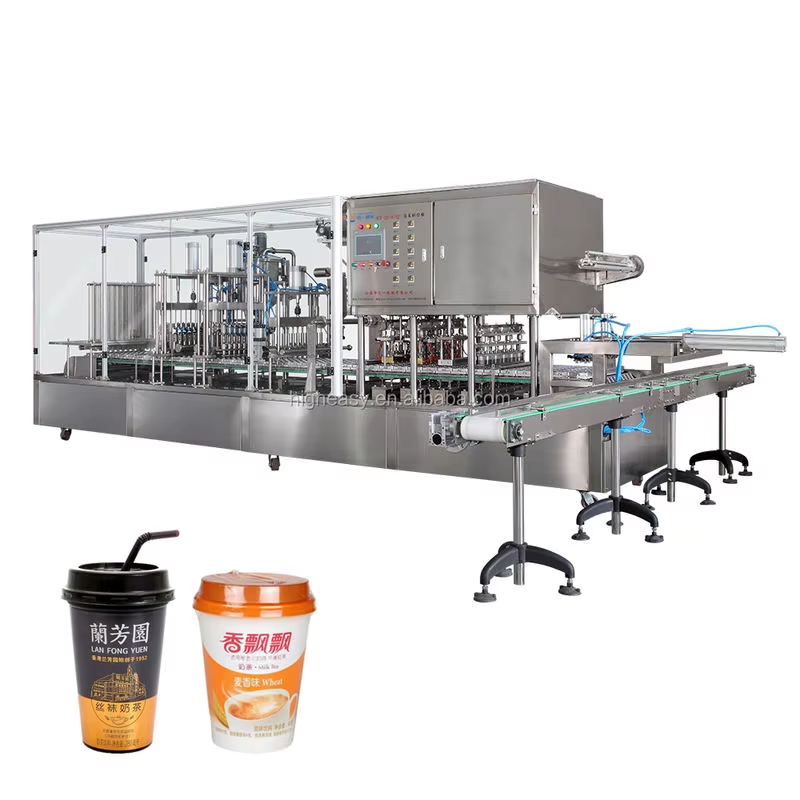
Un supervisor de turno en una instalación de embotellado de jugos en Sudamérica observó que las tasas de fallos en los sellos aumentaron de un 0,2 % a casi un 4 % en el transcurso de una semana. Inicialmente, el equipo de mantenimiento reemplazó los elementos calefactores: sin mejora. Luego recalibró el controlador de temperatura: aún sin mejora. La causa real era un cilindro neumático desgastado en la cabeza de sellado, que aplicaba presión inconsistente a pesar de lecturas correctas de temperatura. Esa secuencia de diagnóstico —temperatura primero, luego controles y, por último, componentes mecánicos— refleja una lógica de resolución de problemas aplicable a la mayoría de los fallos en máquinas de llenado y sellado de tazas.
Fallos relacionados con los sellos
Sellos incompletos o débiles
Cuando una máquina produce sellos que gotean o se despegan, la causa suele pertenecer a una de cuatro categorías. La desviación de temperatura es la más común: las placas de sellado que operan entre 10 y 15 grados por debajo del rango de activación de la película producen uniones visualmente intactas, pero estructuralmente débiles. Antes de reemplazar los elementos calefactores, verifique la temperatura real de la placa con un termopar externo, en lugar de confiar en la pantalla del PLC, que lee datos de un sensor que podría estar defectuoso. Un tiempo de permanencia insuficiente —es decir, la duración durante la cual la placa calentada está en contacto con la película— produce el mismo síntoma que una baja temperatura, pero requiere una solución distinta: revise la presión de aire del sistema neumático y asegúrese de que la articulación mecánica de la cabeza de sellado no esté trabada. Las superficies de sellado contaminadas acumulan residuos del producto que actúan como aislantes entre la placa y la película, reduciendo la transferencia efectiva de calor; la limpieza diaria con un disolvente apto para uso alimentario evita este problema. Las superficies desgastadas de la placa desarrollan patrones de calentamiento irregulares que generan zonas débiles en el sello; en tal caso, es necesario rectificar o reemplazar la placa cuando la variación de temperatura a lo largo de su superficie supera los 5 grados.
Desalineación de la película y errores de registro
La película preimpresa con la marca comercial y los códigos de fecha debe alinearse con precisión en cada vaso. Cuando un sensor fotoeléctrico no detecta las marcas de registro, el avance de la película se desvía: las selladuras se desplazan fuera del centro y la información impresa aparece desalineada. La acumulación de polvo sobre la lente del sensor es la causa más común y se resuelve mediante limpieza. El ajuste de la sensibilidad del sensor resulta necesario al cambiar entre tipos de película con distintos niveles de opacidad. Las causas mecánicas incluyen rodillos de alimentación de película desgastados que patinan bajo tensión, y sistemas de freno que no mantienen una tensión constante de la película durante el avance: ambos provocan desalineaciones intermitentes, no constantes, lo que dificulta su diagnóstico más que un simple problema del sensor.
Fallos del sistema de llenado
Inconsistencia del volumen y goteo
La deriva del volumen de llenado en una máquina de sellado de llenado de tazas generalmente se remonta a sellos de pistón o anillos O desgastados en la cabeza de llenado a medida que los sellos se degradan, el producto se filtra durante la carrera de llenado, reduciendo el volumen dispensado. Para los sistemas de medidores de caudal, la deriva de calibración causada por la contaminación del sensor produce el mismo síntoma. El goteo después de que se haya completado el ciclo de llenado indica que la válvula de retención de la boquilla está desgastada y no se asienta correctamente, lo que permite que el producto residual escape. La reparación consiste en reemplazar el asiento y el sello de la válvula, un procedimiento que dura aproximadamente 20 minutos por cabeza de llenado. En el caso de los productos que contienen partículas trozos de fruta en yogur, hierbas en salsa la acumulación de partículas detrás del asiento de la válvula acelera el desgaste y la frecuencia de inspección debe aumentar en consecuencia.
Problemas con la espuma y el nivel de llenado
La espuma excesiva que contamina el área del sello proviene de la formulación del producto o de la técnica de llenado. Las boquillas de llenado de abajo hacia arriba que dispensan el producto por debajo de la superficie del líquido reducen la espuma en comparación con la distribución de arriba hacia abajo. Cuando la espuma persista a pesar de la técnica correcta de llenado, comprobar que la temperatura del producto se encuentra dentro de la especificación espumas de producto calientes más fácilmente que frías y comprobar si hay fugas de aire en las líneas de suministro de productos que introducen una aireación no deseada antes de la cabeza
Preguntas frecuentes
¿Qué causa las fallas intermitentes de los sellos que van y vienen?
Las fallas intermitentes suelen indicar un fallo mecánico y no un fallo del sistema de control. Los cilindros neumáticos gastados que se unen en ciertas posiciones, los rodillos de película con manchas planas o las fluctuaciones de la presión del aire en la línea de suministro de la planta producen fallos que aparecen y desaparecen. El sistema de control de la presión del aire con un registrador de datos puede capturar caídas de presión que se correlacionan con los eventos de fallo.
¿Cómo deben diagnosticar los operadores la deriva del volumen de llenado?
Primero, verifique que la boquilla de llenado esté limpia y libre de obstrucciones por partículas. Luego, revise los sellos del émbolo o las juntas tóricas para detectar desgaste o daño visibles. En los sistemas con medidor de flujo, realice una verificación de calibración utilizando un cilindro graduado para comparar el volumen dispensado real con el valor establecido en el PLC. Vuelva a calibrar si la desviación supera el 1 % del volumen objetivo.
¿Por qué fallan los sellos con mayor frecuencia en ciertos tipos de productos?
Los productos ácidos, como los jugos de frutas y las salsas a base de vinagre, aceleran la corrosión en las superficies de la placa de sellado si no se limpian inmediatamente después de cada turno de producción. Los productos aceitosos dejan residuos que actúan como aislantes térmicos, reduciendo la eficiencia de la transferencia de calor. Los productos con alto contenido de azúcar se caramelizan sobre las superficies calientes de sellado, lo que exige ciclos de limpieza más frecuentes que las alternativas bajas en azúcar.
¿Qué medidas preventivas reducen el tiempo de inactividad de la máquina?
La limpieza diaria de las superficies de sellado y de los sensores de alineación de la película evita las dos categorías de fallos más comunes. La inspección semanal de los filtros de aire del sistema neumático y de los niveles de lubricación detecta problemas antes de que provoquen una degradación del rendimiento de los cilindros. La calibración mensual de la temperatura de cada cabeza de sellado, mediante un termopar externo, verifica la precisión de los sensores de temperatura integrados.
¿Cómo pueden los equipos de mantenimiento distinguir entre un fallo de sensor y un desgaste mecánico?
Los fallos de sensor suelen provocar averías súbitas y totales: la película deja de avanzar, las lecturas de temperatura caen a cero, la máquina se detiene con un código de error. El desgaste mecánico produce una degradación gradual: la calidad del sellado disminuye lentamente durante semanas, el volumen de llenado se desvía progresivamente y la alineación de la película pierde precisión de forma paulatina. El seguimiento de los datos de rendimiento a lo largo del tiempo ayuda a distinguir estos patrones.
¿Cuándo deben reemplazarse las boquillas de llenado en lugar de limpiarse?
Sustituya las boquillas de llenado cuando la limpieza ya no restaure un rendimiento constante: esto se indica mediante goteo recurrente tras reemplazar el sello, erosión visible de la abertura de la boquilla que afecta el patrón del chorro o picaduras químicas en las superficies que entran en contacto con el producto, lo que crea puntos donde pueden alojarse bacterias. El costo de sustituir las boquillas es mínimo comparado con el desperdicio de producto y el tiempo de inactividad causados por cabezales de llenado defectuosos.