

ความคลาดเคลื่อนในการบรรจุและปัญหาการจัดการวัสดุ
ความคลาดเคลื่อนของความแม่นยำเชิงปริมาตรและความไม่สม่ำเสมอในการบรรจุ
ความไม่สม่ำเสมอในการบรรจุส่งผลให้สูญเสียรายได้ประจำปีถึง 740,000 ดอลลาร์สหรัฐจากผลิตภัณฑ์ที่ให้ฟรีเกินกว่าที่กำหนด เนื่องจากไม่สอดคล้องตามข้อบังคับ และส่งผลกระทบต่อสายการผลิตบรรจุภัณฑ์อัตโนมัติ 23% (Ponemon 2023) พฤติกรรมของของไหลเปลี่ยนแปลงไปตามความหนืดและอุณหภูมิ การเบี่ยงเบนของการสอบเทียบโหลดเซลล์ทำให้เกิดความคลาดเคลื่อนในการวัดค่า ±2% หรือมากกว่านั้น การตรวจสอบหัวจ่ายอย่างเป็นระยะร่วมกับวิธีชดเชยความหนืดแบบไดนามิกจะช่วยรักษาความแม่นยำในการบรรจุให้อยู่ภายในขอบเขตความคลาดเคลื่อน ±0.5% สำหรับทุกกลุ่มผลิตภัณฑ์
การรั่วซึม การหยด การถดถอยก่อนเวลาอันควร หรือข้อบกพร่องของซีลและจังหวะการทำงานของหัวจ่าย
การดึงหัวฉีดกลับก่อนกำหนดทำให้เกิดการหยดใน 17% ของรอบการผลิต ส่งผลให้พื้นผิวที่ใช้ปิดผนึกสกปรก ซึ่งอาจทำให้ฝาไม่ยึดติดอย่างมั่นคง การปิดผนึกด้วยลูกสูบจะป้องกันการไหลย้อนกลับในช่วงการถ่ายโอนหรือเทใส่ และการจัดเรียงลำดับการปิดผนึกที่ไม่ตรงกันจะทำให้หัวจ่ายบรรจุไม่เต็ม ตามงานวิจัยที่ผ่านการประเมินโดยผู้เชี่ยวชาญด้านประสิทธิภาพของการบรรจุภัณฑ์ การใช้วาล์วปิดอัตโนมัติที่ตอบสนองต่อแรงดันและระบบตรวจสอบความสมบูรณ์ของการปิดผนึกแบบเรียลไทม์ สามารถลดกรณีรั่วได้ถึง 68%
การไหลของวัสดุที่ใช้ในการบรรจุอย่างสม่ำเสมอโดยไม่มีการกระเพื่อม
อากาศที่ปนอยู่ในท่อนำสุญญากาศทำให้เกิดการไหลแบบกระแทกและส่งผลให้ถุงบรรจุไม่เต็มถึง 12–15% การเกิดฟองอากาศ (cavitation) ในปั๊มเมื่อใช้กับผลิตภัณฑ์ที่มีความหนืดสูงจะทำให้ระบบขับเคลื่อนรับภาระมากเกินไปเนื่องจากการไหลที่ไม่ต่อเนื่อง การใช้เซ็นเซอร์ตรวจวัดน้ำหนักแบบบูรณาการ ไดรเวอร์ควบคุมความเร็วแปรผัน (VFD) และระบบกำจัดฟองอากาศแบบออนไลน์อัตโนมัติ ช่วยขจัดฟองอากาศก่อนขั้นตอนการบรรจุ
ข้อบกพร่องในการปิดฝาและข้อบกพร่องที่เกี่ยวข้องกับแรงบิด
การขาดแรงบิดที่ควบคุมได้และสม่ำเสมอเป็นปัญหาหลักที่นำไปสู่ความล้มเหลวของซีล และก่อให้เกิดข้อกังวลด้านความปลอดภัยของผลิตภัณฑ์ในธุรกิจถุงหัวเทียน (spout pouch) ร้อยละ 40 ของข้อบกพร่องในการบรรจุภัณฑ์ผลิตภัณฑ์อาหารแบบของเหลว เกิดจากแรงบิดที่ต่ำเกินไปหรือสูงเกินไประหว่างกระบวนการบรรจุภัณฑ์ ซึ่งมีสาเหตุร่วมกันจากหลายปัจจัย ได้แก่ การไม่ปรับค่าเครื่องมือให้เหมาะสม การเสียหายหรือปัญหาเชิงกล หรือการจัดแนวชิ้นส่วนไม่ตรง
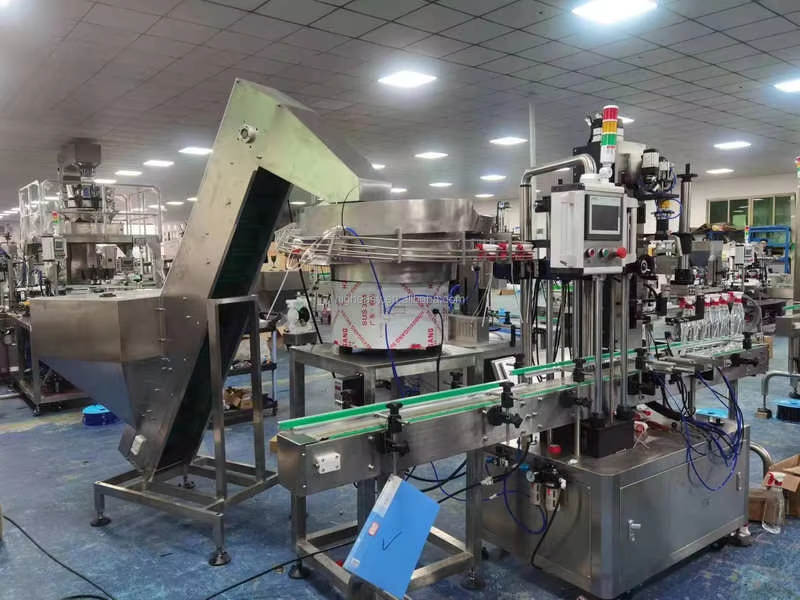
ฝาที่หลวมหรือขันแรงบิดไม่เพียงพออาจทำให้ผลิตภัณฑ์รั่วไหล หรือลดอายุการเก็บรักษาลง
การยึดฝาด้วยแรงที่ไม่เพียงพอหมายความว่าฝาไม่สามารถสร้างผนึกที่สมบูรณ์ได้ ทำให้ออกซิเจนสามารถซึมผ่านเข้าสู่ผลิตภัณฑ์ได้ ส่งผลให้จุลินทรีย์เติบโตได้ ในกรณีของผลิตภัณฑ์ที่ไวต่อออกซิเจน เช่น ผลิตภัณฑ์จากนมหรือน้ำผลไม้ อาจเกิดการเน่าเสียได้เร็วกว่าปกติ ซึ่งส่งผลให้อายุการเก็บรักษาลดลงอย่างเห็นได้ชัด (Packaging Stability Consortium, 2022) การรั่วไหลระหว่างการขนส่งยังเพิ่มความสูญเสียของผลิตภัณฑ์อีกด้วย โดยค่าใช้จ่ายเฉลี่ยในการเรียกคืนสินค้าเนื่องจากการรั่วไหลดังกล่าวประเมินว่าสูงกว่า 740,000 ดอลลาร์สหรัฐ (Ponemon 2023) ระบบตรวจสอบค่าแรงบิดแบบดิจิทัลถูกออกแบบมาเพื่อประยุกต์ใช้แรงบิดในช่วงที่เหมาะสม คือ 0.5–2.5 นิวตัน-เมตร อย่างสม่ำเสมอสำหรับบรรจุภัณฑ์แบบหัวเท pouring pouch ส่วนใหญ่
ข้อบกพร่องที่เกี่ยวข้องกับแรงบิด เช่น การลอกเกลียวหรือฝาที่วางไม่ตรงตำแหน่ง
แรงบิดที่เกินขีดจำกัดที่ออกแบบไว้จะทำให้เส้นใยพอลิเมอร์เกิดการเปลี่ยนรูป และส่งผลให้คุณสมบัติในการระบุการเปิดห่อถูกทำลาย; หัวจับฝาที่ไม่ได้จัดแนวอย่างถูกต้องจะทำให้เกิดการขันฝาผิดเกลียว (cross-thread) ซึ่งอาจทำให้บรรจุภัณฑ์เปิดไม่ออก หรือเกิดปัญหาดังกล่าวขึ้นระหว่างอายุการเก็บรักษาของผลิตภัณฑ์ ระบบจัดแนวที่ใช้เลเซอร์นำทางร่วมกับระบบควบคุมแรงบิดแบบเซอร์โว ช่วยลดจำนวนข้อบกพร่องที่เกิดจากแรงได้ถึงร้อยละ 90 แม้ในความเร็วสูง
ประเภทของข้อบกพร่อง สาเหตุ วิธีป้องกัน
ขันฝาน้อยเกินไป คลัตช์สึกหรอ การสอบเทียบเป็นประจำทุกเดือน
ขันฝามากเกินไป การตั้งค่าความดันไม่ถูกต้อง ระบบตอบสนองแบบเซอร์โว
ฝาเอียง รางป้อนฝาไม่ได้จัดแนวอย่างถูกต้อง การปรับด้วยระบบภาพนำทาง
ตารางที่ 1: ข้อบกพร่องที่เกี่ยวข้องกับแรงบิดโดยทั่วไปและกลยุทธ์การแก้ไขสำหรับระบบถุงหัวจ่าย (spout pouch)
ความท้าทายที่เกี่ยวข้องกับการป้อนถุงและการเข้ากันได้ของหัวจ่าย
ความท้าทายที่เกี่ยวข้องกับการป้อนถุงหัวจ่ายสำเร็จรูปผิดพลาด การติดขัด หรือการจัดแนวผิดพลาดที่สถานีบรรจุ
การป้อนซองผิดพลาดและการติดขัดเกิดจากวัสดุที่ใช้ทำซอง และความลาดเอียงของซองที่ไม่สม่ำเสมอ รวมถึงการใช้ระบบสายพานลำเลียงแบบซิงโครนัส ความเบี่ยงเบนเพียง ±1.5 มม. จากข้อกำหนดการออกแบบสามารถส่งผลให้อัตราการจัดตำแหน่งผิดพลาดสูงถึง 32% (Packaging Digest 2023) ซึ่งส่งผลให้เกิดความไม่สอดคล้องกันระหว่างรอยปิดผนึกและหัวจ่าย ส่งผลให้เกิดเวลาหยุดทำงานโดยไม่ได้วางแผนไว้ประมาณ 45 นาทีต่อเหตุการณ์ ระบบที่ออกแบบมาเพื่อป้องกันปัญหานี้ใช้ระบบป้อนวัสดุแบบเซอร์โวควบคุม ซึ่งวัดแรงตึงแบบเรียลไทม์ และสุ่มตัวอย่างวัสดุซองที่เข้ามาอย่างต่อเนื่องและรวดเร็ว
ปัญหาเกี่ยวกับความแข็งแกร่งของวัสดุ รูปร่างของหัวจ่าย หรือการออกแบบรอยปิดผนึก
การรวมกันของความแข็งแกร่งของชั้นลามิเนต ความลาดเอียงของหัวจ่ายที่ผิดปกติ และขอบรอยปิดผนึกที่แคบ ส่งผลให้เกิดรูปแบบความล้มเหลวที่คาดการณ์ได้
ความเสี่ยงจากการล้มเหลวของปัจจัยความเข้ากันได้ แนวทางแก้ไขที่เสนอ
ความแข็งแกร่งของชั้นลามิเนต ส่งผลให้สูญเสียความสมบูรณ์ของรอยปิดผนึก 68% เพิ่มอุณหภูมิการให้ความร้อนล่วงหน้าขึ้น 5°ซ.
ความลาดเอียงของหัวจ่าย ส่งผลให้เกิดความล้มเหลวในการควบคุมแรงบิดขณะปิดฝา 40% แนะนำให้ออกแบบให้สอดคล้องกับรูปร่างของหัวจ่าย
ความกว้างของฟลานจ์ซีล 57% ของการล้มเหลวจากการรั่วซึม การปรับแรงดันแบบไดนามิก
ชั้นป้องกันที่หนาเกิน 120 ไมโครเมตร และการออกแบบหัวจ่ายที่ผิดปกติ ส่งผลให้เกิดปัญหาในการปิดผนึกฝาอย่างสม่ำเสมอ และคาดว่าจะทำให้ถุงเกิดการจัดตำแหน่งผิดพลาดประมาณ 14% การแก้ไขพารามิเตอร์เหล่านี้ในระยะเริ่มต้นของการออกแบบ แทนที่จะรอปรับปรุงภายหลังในขั้นตอนการผลิต จะช่วยลดเวลาหยุดทำงานที่เกิดจากปัญหาความเข้ากันได้ลงได้ถึง 74%
ความน่าเชื่อถือและการบำรุงรักษาเชิงป้องกัน
การหยุดทำงานโดยไม่ได้วางแผนล่วงหน้าในขั้นตอนการบรรจุและปิดฝาถุงแบบสปูต (spout pouch) คาดว่าจะส่งผลให้สูญเสียค่าใช้จ่ายเกิน 740,000 ดอลลาร์สหรัฐต่อปี (Ponemon 2023) โดยสาเหตุหลักมิใช่การล้มเหลวครั้งใหญ่เพียงครั้งเดียว แต่เกิดจากความขาดแคลนการวางแผนการบำรุงรักษาตามกำหนดอย่างสม่ำเสมอ ซึ่งรวมถึงการปรับเทียบเครื่องมือ การหล่อลื่น และการตรวจสอบการสึกหรอ แนวทางการบำรุงรักษาที่เน้นความน่าเชื่อถือ ร่วมกับการปรับเซ็นเซอร์ควบคุมตามตารางเวลา การหล่อลื่นหัวปิดฝาอย่างสม่ำเสมอ และการตรวจสอบซีลสุญญากาศเป็นระยะ ช่วยลดผลกระทบจากปัจจัยการสึกหรอระดับเล็กน้อย เพื่อป้องกันไม่ให้กลายเป็นเหตุให้สายการผลิตหยุดทำงานอย่างรุนแรง เมื่อนำแนวทางนี้มาผสานเข้ากับการบำรุงรักษาเชิงพยากรณ์ เช่น การวิเคราะห์การสั่นสะเทือนของมอเตอร์ลำเลียง และการถ่ายภาพความร้อนของตัวเรือนปั๊ม จะช่วยให้สามารถระบุกลไกการสึกหรอได้ตั้งแต่ระยะแรก และหลีกเลี่ยงการสูญเสียประสิทธิภาพในการทำงาน แนวทางการบำรุงรักษาแบบองค์รวมนี้ส่งผลให้ประสิทธิภาพโดยรวมของเครื่องจักร (Overall Equipment Effectiveness: OEE) ดีขึ้นอย่างมีนัยสำคัญ โดยลดรอบการทำงานที่แม้ยังสามารถดำเนินการได้แต่ไร้ประสิทธิภาพ รับประกันคุณภาพของถุงบรรจุภัณฑ์ และรักษาอัตราการผลิตให้คงที่อย่างต่อเนื่อง ผู้ผลิตที่นำแนวทางเหล่านี้ไปปฏิบัติสามารถยืดอายุการใช้งานของอุปกรณ์ได้ หลีกเลี่ยงการเรียกคืนสินค้าที่มีค่าใช้จ่ายสูง และตอบสนองมาตรฐานด้านคุณภาพและความสอดคล้องตามข้อกำหนดได้อย่างเชื่อถือได้
คำถามที่พบบ่อย (FAQ)
ปัจจัยใดบ้างที่ส่งผลให้เกิดความไม่สม่ำเสมอของปริมาตรการบรรจุที่สังเกตเห็นได้ในสายการบรรจุภัณฑ์
ปริมาตรการบรรจุสำหรับภาชนะแต่ละใบอาจแปรผันได้เนื่องจากปัจจัยหลายประการร่วมกัน เช่น การเปลี่ยนแปลงของความหนืด อุณหภูมิ และการคลาดเคลื่อนของโหลดเซลล์ ซึ่งล้วนมีผลอย่างมากต่อพฤติกรรมของการไหลของของเหลว ส่งผลให้เกิดความไม่สม่ำเสมอของปริมาตรการบรรจุ
มีวิธีใดบ้างที่สามารถลดปัญหาหัวจ่ายหยดหลังการบรรจุในกระบวนการบรรจุภัณฑ์
การใช้วาล์วปิดแบบไวต่อแรงดันและการตรวจสอบความสมบูรณ์ของซีลแบบเรียลไทม์สามารถช่วยลดปัญหาหัวจ่ายหยดได้ เนื่องจากสามารถขจัดปัญหาการถดถอยของหัวจ่ายก่อนเวลาอันควรและซีลที่เสียหาย
มีวิธีใดบ้างที่สามารถลดข้อบกพร่องในการบรรจุภัณฑ์
การใช้ระบบตรวจสอบค่าแรงบิดแบบดิจิทัล การจัดแนวด้วยเลเซอร์ และตัวควบคุมแรงบิดแบบเซอร์โว จะช่วยลดข้อบกพร่องในการบรรจุภัณฑ์ได้ โดยการรับประกันว่ากระบวนการบรรจุภัณฑ์ดำเนินการอย่างถูกต้อง
มีวิธีใดบ้างที่สามารถลดปัญหาที่เกี่ยวข้องกับความเข้ากันได้ของวัสดุ
การพิจารณาวัสดุแบบลามิเนต รอยบาก และมุมของหัวเทที่ใช้ในการออกแบบถุงครั้งแรก จะช่วยลดปัญหาความเข้ากันได้ของวัสดุให้น้อยที่สุด
การบำรุงรักษาเชิงป้องกันมีความสำคัญอย่างไรต่อการเพิ่มความน่าเชื่อถือในการดำเนินงาน
การบำรุงรักษาเชิงป้องกันตามกำหนด เช่น การหล่อลื่นและการปรับค่าสอบเทียบ จะช่วยให้อุปกรณ์ทำงานได้อย่างมีประสิทธิภาพสูงสุด ซึ่งส่งผลให้ความน่าเชื่อถือในการดำเนินงานดีขึ้น และลดโอกาสเกิดการหยุดทำงานโดยไม่ได้วางแผนไว้