

Ketidakakuratan Pengisian dan Masalah Penanganan Material
Penyimpangan dalam akurasi volumetrik dan ketidakkonsistenan pengisian
Ketidakkonsistenan pengisian mewakili kerugian tahunan sebesar $740.000 akibat produk yang diberikan secara berlebihan karena ketidakpatuhan terhadap regulasi dan memengaruhi 23% jalur pengemasan otomatis (Ponemon 2023). Perilaku cairan berubah akibat perubahan viskositas dan suhu; pergeseran kalibrasi sel beban menyebabkan penyimpangan pengukuran sebesar ±2% atau bahkan lebih. Validasi berkala terhadap nosel, dikombinasikan dengan metode kompensasi viskositas dinamis, menjaga akurasi pengisian dalam toleransi ±0,5% untuk semua batch produk.
Kebocoran, tetesan, penarikan prematur, atau kegagalan segel pengisi dan cacat pada pengaturan waktu
Penarikan nosel terlalu dini menyebabkan tetesan pada 17% siklus, sehingga mengkontaminasi permukaan penyegelan dan berisiko menimbulkan kegagalan adhesi tutup. Piston menghambat aliran balik selama fase transfer/penuangannya, dan ketidaksejajaran urutan penyegelan mengakibatkan pengisian sebagian pada corong. Menurut studi ilmiah bereview sejawat mengenai efisiensi pengemasan, penggunaan katup penutup sensitif tekanan serta pemantauan secara real-time terhadap cacat integritas segel mampu mengurangi kejadian kebocoran sebesar 68%.
Aliran bahan pengisi secara konsisten tanpa pulsasi
Udara terperangkap dalam saluran vakum menyebabkan aliran bergelombang dan mengakibatkan kekurangan isi pada kantong sebesar 12–15%. Kavitasi pompa pada produk berviskositas tinggi menimbulkan beban pada sistem penggerak akibat aliran yang tidak kontinu. Penggunaan sensor beban terintegrasi dan penggerak kecepatan variabel (VFD), serta degassing dalam jalur otomatis, mendukung penghilangan gelembung sebelum proses pengisian.
Kegagalan Penutupan dan Cacat Terkait Torsi
Kurangnya torsi yang terkendali dan konsisten merupakan masalah utama yang menyebabkan kegagalan segel serta menimbulkan kekhawatiran terhadap keselamatan produk dalam bisnis kantong corong (spout pouch). Sebanyak 40% cacat kemasan pada produk makanan cair disebabkan oleh pengencangan tutup yang terlalu longgar atau terlalu kencang selama proses pengemasan, akibat kombinasi faktor-faktor seperti tidak adanya kalibrasi yang tepat, faktor mekanis, atau ketidaksejajaran komponen.
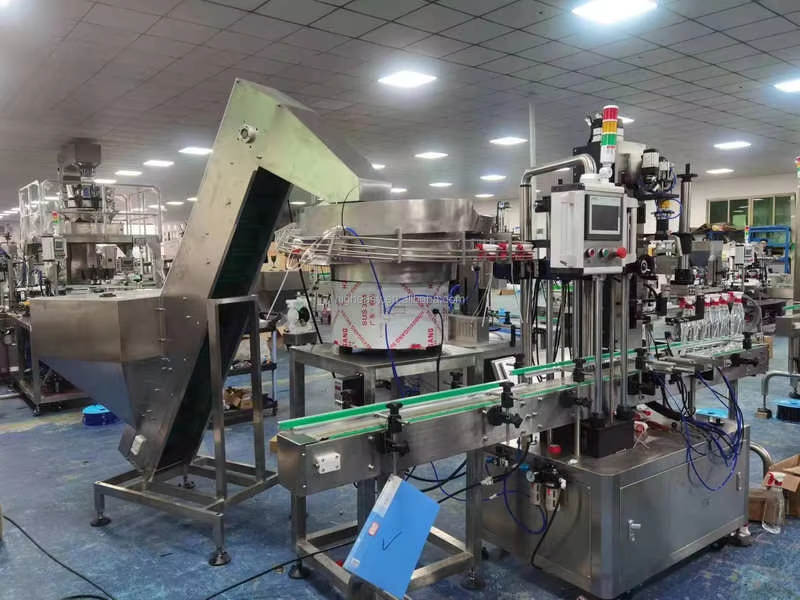
Tutup yang longgar atau dikencangkan dengan torsi yang kurang dapat menyebabkan kebocoran produk atau mengurangi masa simpannya
Penjepitan dengan gaya yang tidak memadai berarti tutup tidak mampu membentuk segel yang sempurna, sehingga oksigen dapat menembus produk dan menyebabkan pertumbuhan mikroorganisme. Pada produk yang sensitif terhadap oksigen—seperti susu atau jus—kerusakan dapat terjadi lebih cepat, sehingga mengurangi masa simpan secara nyata (Packaging Stability Consortium, 2022). Kebocoran selama pengangkutan hanya memperparah kehilangan produk. Biaya rata-rata penarikan kembali akibat kebocoran semacam ini diperkirakan melebihi $740.000 (Ponemon, 2023). Sistem verifikasi torsi digital dirancang untuk menerapkan torsi dalam kisaran optimal 0,5–2,5 Nm secara konsisten pada sebagian besar desain kantong bermulut.
Cacat terkait torsi, seperti kerusakan ulir atau tutup yang tidak sejajar
Torsi yang melebihi batas desain akan menyebabkan deformasi pada benang polimer dan mengurangi fungsi bukti perubahan; kepala penutup yang tidak sejajar akan menyebabkan ulir silang dan dapat membuat kemasan tidak dapat dibuka, atau akan terjadi selama masa simpan produk.
Jenis cacat Penyebab Pencegahan
Torsi rendah Mekanisme kopling aus Kalibrasi bulanan
Torsi berlebih Pengaturan tekanan yang salah Umpan balik servo
Tutup miring Rel pengumpan tidak sejajar Penyesuaian berbasis visi
Tabel 1: Cacat terkait torsi khas dan strategi mitigasinya untuk sistem kantong dengan corong.
Tantangan dalam pengumpanan kantong dan kompatibilitas corong
Tantangan terkait kesalahan pengumpanan, penyumbatan, atau ketidaksejajaran kantong corong siap pakai di stasiun pengisian.
Kesalahan pengumpanan dan penyumbatan kantong disebabkan oleh bahan yang digunakan untuk kantong serta ketidakseragaman bentuk meruncing (tapering) kantong. Gunakan konveyor sinkron. Penyimpangan bahkan sebesar ±1,5 mm dari spesifikasi desain dapat mengakibatkan tingkat ketidaksejajaran sebesar 32% (Packaging Digest 2023). Hal ini, pada gilirannya, menyebabkan ketidaksesuaian antara segel dan nosel, sehingga menimbulkan waktu henti tak terjadwal selama sekitar 45 menit per kejadian. Sistem yang dirancang untuk mencegah hal ini didasarkan pada sistem pengumpanan yang dikendalikan servo, yang menggunakan pengukuran tegangan secara real-time serta pengambilan sampel kontinu cepat terhadap stok kantong yang masuk.
Masalah terkait kekakuan bahan, geometri corong (spout), atau desain segel
Kombinasi kekakuan laminasi, bentuk meruncing (tapering) corong yang tidak lazim, dan flens segel yang sempit menyebabkan pola kegagalan yang dapat diprediksi.
Faktor Kompatibilitas Risiko Kegagalan Solusi yang Diusulkan
Kekakuan laminasi Kehilangan integritas segel sebesar 68% Tingkatkan suhu pra-pemanasan sebesar 5° C
Meruncing (tapering) corong Kegagalan torsi penutupan sebesar 40% Pandu desain agar sesuai dengan geometri corong.
Lebar flens segel 57% kegagalan kebocoran; penyesuaian tekanan dinamis
Lapisan penghalang yang lebih tebal dari 120 μm dan desain corong yang tidak lazim menyulitkan pencapaian penyegelan tutup yang seragam serta diperkirakan menyebabkan ketidakselarasan sekitar 14% pada kantong. Memperbaiki parameter-parameter ini pada tahap awal desain—daripada melakukan modifikasi ulang di tahap produksi—mengurangi waktu henti terkait ketidakcocokan sebesar 74%.
Keandalan dan Pemeliharaan Pencegahan
Waktu henti tak terjadwal dalam operasi pengisian dan penutupan kantong corong diperkirakan melebihi $740.000 per tahun (Ponemon 2023); waktu henti ini tidak terutama disebabkan oleh satu kegagalan besar, melainkan lebih banyak akibat ketiadaan penjadwalan perawatan rutin, termasuk penyesuaian kalibrasi, pelumasan, serta deteksi keausan. Perawatan berbasis keandalan, dikombinasikan dengan penyesuaian rutin sensor kontrol, pelumasan kepala penutup, serta pemeriksaan berkala segel vakum, mampu mengurangi dampak faktor-faktor keausan ringan sehingga mencegahnya berkembang menjadi henti jalur produksi yang signifikan. Ketika dikombinasikan dengan praktik perawatan prediktif—seperti analisis getaran pada motor konveyor dan pencitraan termal pada rumah pompa—pendekatan ini memungkinkan identifikasi dini mekanisme keausan guna menghindari kehilangan fungsi. Pendekatan perawatan komprehensif semacam ini menghasilkan peningkatan signifikan terhadap Overall Equipment Effectiveness (OEE) dengan mengurangi siklus operasional yang berjalan namun tidak efisien, menjamin kualitas kantong, serta menjaga laju produksi yang konsisten. Produsen yang menerapkan praktik-praktik ini mampu memperpanjang masa pakai peralatan mereka, menghindari penarikan kembali produk yang mahal, serta secara andal memenuhi standar kualitas dan kepatuhan yang tinggi.
Pertanyaan yang Sering Diajukan (FAQ)
Faktor-faktor apa saja yang menyebabkan variasi volume pengisian yang tidak konsisten pada lini pengemasan?
Volume pengisian untuk satu wadah tertentu dapat bervariasi akibat kombinasi berbagai faktor, seperti: perubahan viskositas, suhu, dan drift sel beban—semua faktor tersebut secara signifikan memengaruhi perilaku aliran cairan, sehingga menimbulkan ketidakonsistenan volume pengisian.
Apa saja cara mengurangi tetesan dari nosel pada proses pengemasan?
Menerapkan katup penutup sensitif tekanan dan memantau integritas segel secara real-time dapat mengurangi tetesan dari nosel, karena solusi ini menghilangkan masalah penarikan nosel terlalu dini dan kebocoran segel.
Apa saja cara mengurangi cacat pada pengemasan?
Penggunaan verifikasi torsi digital, penyelarasan laser, dan pengontrol torsi berbasis servo dapat membantu mengurangi cacat pengemasan dengan memastikan proses pengemasan dilakukan secara tepat.
Apa saja cara mengurangi masalah yang terkait dengan kompatibilitas bahan?
Mempertimbangkan bahan laminasi, takikan dan sudut corong, serta lebar flens selama tahap desain awal kantong akan membantu meminimalkan tantangan kompatibilitas bahan.
Apa pentingnya perawatan preventif dalam meningkatkan keandalan operasional?
Perawatan preventif terjadwal, seperti pelumasan dan kalibrasi, menjaga kinerja peralatan pada tingkat optimal, sehingga meningkatkan keandalan operasional dan mengurangi kemungkinan terjadinya downtime tak terjadwal.