
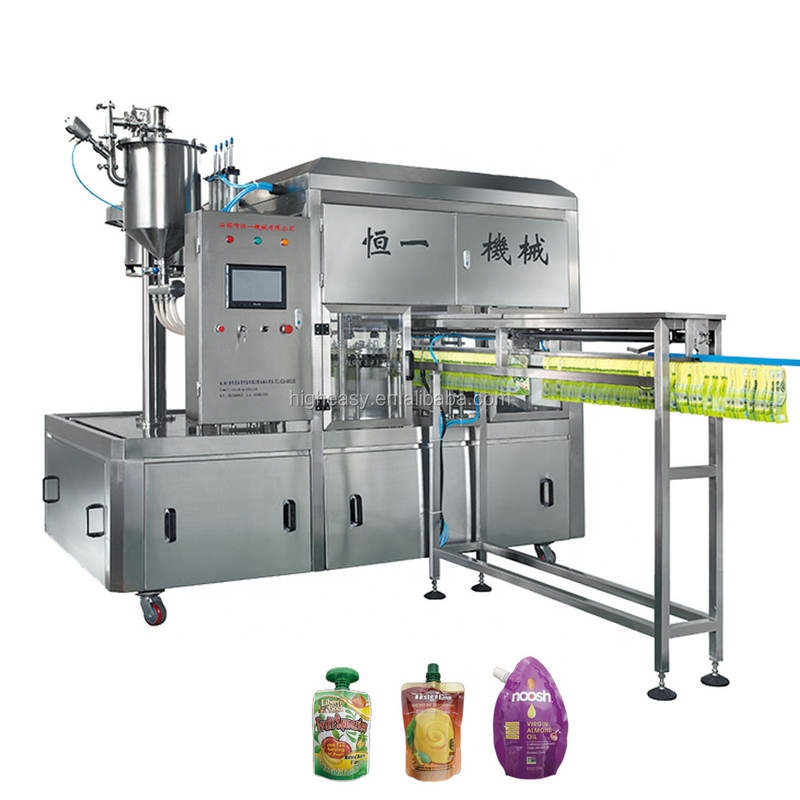
เครื่องบรรจุและปิดฝาแบบหัวเท pouring pouch มีวิธีการปิดผนึกหลักสามแบบ ซึ่งแต่ละแบบมีข้อพิจารณาที่แตกต่างกันในด้านความปลอดภัย วัสดุ และอุณหภูมิ การปิดผนึกด้วยความร้อน (Heat sealing) ทำลาย สร้าง และเชื่อมชั้นของพอลิเมอร์เข้าด้วยกันโดยใช้ความร้อนอย่างสม่ำเสมอ เพื่อให้ชั้นวัสดุหลอมรวมเข้าด้วยกัน แม้ว่าวิธีนี้จะรวดเร็วและสามารถผลิตได้ในปริมาณสูง แต่ก็อาจทำลายชั้นวัสดุที่ไวต่อความร้อนในวัสดุแบบลามิเนตได้ การปิดผนึกแบบแรงดันช่วงสั้น (Impulse sealing) คล้ายกับการปิดผนึกด้วยความร้อน แต่ใช้ความร้อนเป็นช่วงสั้นๆ โดยอุณหภูมิจะลดลง จึงช่วยรักษาคุณสมบัติของวัสดุไว้ได้ วิธีนี้เหมาะสำหรับวัสดุ เช่น PET ที่เคลือบโลหะและวัสดุลามิเนตชนิดเปิดได้ง่ายสำหรับงานทางการแพทย์ แต่อาจทำให้ความเร็วในการผลิตลดลงอย่างมาก ส่วนการปิดผนึกด้วยคลื่นอัลตราโซนิก (Ultrasonic sealing) จะสร้างความร้อนจากการสั่นสะเทือน ซึ่งช่วยหลีกเลี่ยงปัญหาที่เกิดจากความร้อนภายนอก อย่างไรก็ตาม ผู้ปฏิบัติงานจำเป็นต้องปรับค่าตั้งค่าให้เหมาะสมกับกระบวนการ เนื่องจากแอมพลิจูดที่ไม่เหมาะสมอาจทำให้หัวเท pouring หักหรือรอยปิดผนึกมีความแข็งแรงต่ำ
เกณฑ์ความสมบูรณ์ของวิธีการปิดผนึก ความเข้ากันได้กับวัสดุ ความเร็วในการผลิต
ความร้อนระดับปานกลาง (80–100 ปอนด์ต่อตารางนิ้ว) โพลีเอทิลีน ฟอยล์ ความเร็ว 50–80 ซอง/นาที
แบบอิมพัลส์ระดับสูง (100–120 ปอนด์ต่อตารางนิ้ว) ฟิล์มที่ไวต่ออุณหภูมิ ความเร็ว 30–50 ซอง/นาที
แบบอัลตราโซนิกส์ระดับสูงสุด (120–150 ปอนด์ต่อตารางนิ้ว) วัสดุแบบปลอดเชื้อ/ผ่านกระบวนการฆ่าเชื้อด้วยความร้อนภายใต้ความดันสูง ความเร็ว 40–70 ซอง/นาที
การเลือกเทคโนโลยีการปิดผนึกที่เหมาะสมนั้นสำคัญยิ่งต่อการใช้งานแต่ละประเภท วิธีการปิดผนึกด้วยความร้อนเป็นทางเลือกที่ดีที่สุดสำหรับบรรจุภัณฑ์อาหารในปริมาณมาก เนื่องจากสามารถตอบสนองความต้องการด้านความเร็วและทำให้วัสดุชั้นผสมมีเสถียรภาพ เมื่อพิจารณาผลิตภัณฑ์ยาและผลิตภัณฑ์เพื่อโภชนาการทางคลินิก ซึ่งการควบคุมระดับพลังงานมีความสำคัญอย่างยิ่ง การปิดผนึกแบบอิมพัลส์มักเป็นตัวเลือกที่ดีที่สุด ส่วนกรณีที่เกี่ยวข้องกับของเหลวที่ปราศจากเชื้อ ซึ่งรอยปิดผนึกต้องแน่นสนิทสมบูรณ์ ไม่ใช้ความร้อน และป้องกันการรั่วซึมได้อย่างสมบูรณ์แบบ การปิดผนึกแบบอัลตราโซนิกส์จึงเป็นทางเลือกที่ดีที่สุด รายงานของ ASTM ระบุว่า อย่างน้อย 15% ของปัญหาการปิดผนึกล้มเหลวเกิดจากการเลือกเทคโนโลยีการปิดผนึกที่ไม่เหมาะสมกับวัสดุที่ใช้ ซึ่งเน้นย้ำถึงความจำเป็นในการทดสอบการปิดผนึกก่อนจัดซื้อเครื่องปิดผนึกสำหรับการผลิตจริง

เหตุใดการปิดผนึกมากเกินไปจึงส่งผลต่อความปลอดภัย: การบิดเบี้ยวของหัวจ่าย รอยร้าวจุลภาค และขีดจำกัดของคุณภาพการปิดผนึก
การปิดผนึกมากเกินไปก่อให้เกิดปัญหาด้านความปลอดภัยในการใช้งาน ซึ่งรวมถึงการเปลี่ยนแปลงอุณหภูมิและแรงดันอย่างรุนแรง หรือระยะเวลาในการปิดผนึกที่ยาวนานเกินไป หากอุณหภูมิสูงกว่าจุดเปลี่ยนผ่านแบบแก้ว (glass transition point) ของวัสดุปิดผนึกพลาสติกมากกว่า 30 องศาเซลเซียส หัวจ่ายจะเริ่มบิดเบี้ยว ส่งผลให้ฝาปิดไม่อยู่ในแนวเดียวกัน ทำให้การปิดผนึกเสียหาย และอาจเกิดการรั่วไหลได้ การสัมผัสกับความร้อนอาจทำให้โครงสร้างโมเลกุลของพอลิเมอร์แตกหัก จนเกิดเป็นรอยร้าวจุลภาคที่มองไม่เห็นด้วยตาเปล่า จำเป็นต้องใช้อุปกรณ์พิเศษในการตรวจสอบ ผลจากการทดสอบอายุการใช้งานแบบเร่งด่วนแสดงให้เห็นว่า รอยร้าวจุลภาคนี้จะขยายตัวเพิ่มขึ้นภายใต้แรงดันภายใน ภายในระยะเวลา 6 สัปดาห์หลังการปิดผนึก ผลิตภัณฑ์จะแสดงอาการรั่วไหลที่สังเกตเห็นได้ชัดเจน
การกำหนดขอบเขตการดำเนินงานที่ปลอดภัยรวมถึงปัจจัยต่าง ๆ เช่น ความสมบูรณ์ของรอยปิดผนึก ตัวอย่างเช่น หัวจ่ายทำจากโพลีโพรพิลีนอาจเริ่มบิดงอเมื่อแรงดันหนีบอยู่ที่ 0.8 เมกะพาสคาล และฟอยล์หลายชั้นแบบลามิเนตจะเริ่มแยกชั้นกันเมื่อกระบวนการปิดผนึกดำเนินการที่อุณหภูมิสูงกว่า 150 องศาเซลเซียส เพื่อจัดการกับความท้าทายเหล่านี้ ระบบสมัยใหม่ใช้การควบคุมกระบวนการแบบวงจรปิด (closed-loop process control) ในการปิดผนึก ตัวตรวจวัดแบบเรียลไทม์จะวัดปัจจัยต่าง ๆ เช่น ความเที่ยงตรงของการจัดตำแหน่งหัวจ่ายขณะปิดผนึก ดัชนีการหลอมละลาย (melt index) ของวัสดุที่ใช้ปิดผนึก และอุณหภูมิตลอดกระบวนการ ตัวตรวจวัดเหล่านี้ควบคุมการปรับอุณหภูมิให้ความแข็งแรงของรอยปิดผนึกคงอยู่ภายในค่าเป้าหมายที่กำหนดไว้ล่วงหน้าเสมอ ค่าเป้าหมายขึ้นอยู่กับผลการทดสอบก่อนหน้า และอาจแปรผันได้ในช่วง ±5% จากค่าเป้าหมายของความแข็งแรงรอยปิดผนึก (ผลจากการทดสอบ) ระดับการควบคุมนี้ช่วยหลีกเลี่ยงปัญหาการปิดผนึกไม่เพียงพอ (ซึ่งอาจทำให้เกิดการรั่วไหล) และการปิดผนึกมากเกินไป (ซึ่งอาจทำให้โครงสร้างของรอยปิดผนึกอ่อนแอลง) ผู้ผลิตสามารถรักษาความสม่ำเสมอได้ แม้จะมีการเปลี่ยนแปลงวัตถุดิบหรืออุณหภูมิในโรงงานที่แปรผัน
การยืนยันความสมบูรณ์ของรอยรั่วและฝาปิดแบบเรียลไทม์เพื่อความปลอดภัยของผลิตภัณฑ์
การทดสอบการลดแรงสุญญากาศ (ASTM F2338-22) ที่ผสานเข้ากับกระบวนการทำงานของเครื่องบรรจุและปิดฝาแบบสป๊อตพอซ
การทดสอบการรั่วไหลภายใต้สุญญากาศ (ASTM F2338-22) ถูกผสานเข้าไว้ในเครื่องจักรที่สถานีปิดผนึก ทำให้เครื่องจักรสามารถตรวจสอบความสมบูรณ์ของการปิดผนึกได้โดยไม่ทำลายตัวอย่างที่ใช้ทดสอบ หลังจากถุงหัวเทียนที่ปิดผนึกแล้วผ่านการทดสอบการลดลงของแรงดันภายใต้สุญญากาศแบบควบคุมแล้ว ระบบจะตรวจจับการรั่วไหลได้แม้แต่ขนาดเล็กที่สุด ซึ่งมีขนาดเพียงไม่กี่ไมครอน เนื่องจากเซ็นเซอร์วัดแรงดันความละเอียดสูงสามารถตรวจจับการเปลี่ยนแปลงของแรงดันได้ ระบบยังสามารถตรวจจับและรายงานปัญหาต่าง ๆ แบบเรียลไทม์ เช่น การปิดผนึกไม่สมบูรณ์ ข้อบกพร่องในการผลิต และการเชื่อมต่อระหว่างหัวเทียนกับถุงไม่ดี เครื่องจักรยังรักษาความปลอดเชื้อของบรรจุภัณฑ์และสายการผลิตโดยการกำจัดถุงที่มีข้อบกพร่องออกก่อนขั้นตอนการปิดฝา สำนักงานคณะกรรมการอาหารและยาสหรัฐอเมริกา (FDA) ยอมรับการทดสอบการรั่วไหลภายใต้สุญญากาศเป็นวิธีการที่ไม่ทำลายตัวอย่าง ดังนั้นจึงไม่ยากที่จะเข้าใจว่าเหตุใดบริษัทต่าง ๆ จึงมุ่งมั่นที่จะบรรลุศูนย์ข้อบกพร่องสำหรับผลิตภัณฑ์ที่ต้องการความปลอดเชื้อและผลิตภัณฑ์ที่ใช้ในอุตสาหกรรมอาหาร วิธีนี้ช่วยขจัดความจำเป็นในการเรียกคืนสินค้าและรับรองความสอดคล้องตามข้อกำหนดที่เข้มงวดของกฎระเบียบ 21 CFR ส่วนที่ 117 และมาตรฐาน ISO 11607
การปิดฝาแบบควบคุมแรงบิดพร้อมการตรวจสอบด้วยระบบ SPC เพื่อให้มั่นใจว่าแถบแสดงการเปิดฝาจะทำงานอย่างสม่ำเสมอ
เทคโนโลยีการปิดผนึกและปิดฝาได้รับการปรับปรุงให้ดีขึ้นด้วยการเพิ่มระบบควบคุมกระบวนการเชิงสถิติ (SPC) โดยระบบ SPC ใช้การควบคุมแรงบิดเพื่อให้มั่นใจว่าจะมีการประยุกต์แรงบิดที่เหมาะสมอย่างสม่ำเสมอต่อฝาปิดแต่ละชิ้น ซึ่งทำให้ฝาปิดและแถบปิดผนึกสามารถทำหน้าที่ป้องกันการรั่วซึมและแสดงหลักฐานว่าถูกเปิดใช้งานมาก่อนได้อย่างมีประสิทธิภาพในทุกบรรจุภัณฑ์ ระหว่างวงจรการปิดฝา ตัวจับฝาจะทำการหมุนฝาปิดเข้าที่ ขณะที่เซ็นเซอร์ (เซลล์รับน้ำหนัก) วัดค่าแรงบิดที่กระทำต่อฝาปิด ระบบ SPC ที่มีความแม่นยำสูงนี้จะวัดค่าแรงบิดที่ใช้กับฝาปิดและควบคุมกระบวนการปิดฝาให้อยู่ภายในช่วงค่า 'เป้าหมาย' ที่กำหนดไว้โดยเฉพาะ ระบบ SPC จะวัดค่าแรงบิดและควบคุมกระบวนการปิดฝาให้อยู่ภายในช่วงค่า 'เป้าหมาย' ที่กำหนดไว้โดยเฉพาะ หากฝาปิดแน่นเกินไปอาจทำให้เกิดการรั่วซึม ในขณะที่หากฝาปิดแน่นเกินไปก็อาจทำให้ฝาปิดเสียหาย เช่น แถบปิดผนึกหักหรือส่วนปลายของฝาเสียหาย ระบบ SPC ไม่เพียงแต่ตรวจสอบค่าแรงบิดที่ใช้กับฝาปิดเท่านั้น แต่ยังตรวจสอบค่าแรงบิดที่ใช้กับแถบปิดผนึกด้วย สำหรับผลิตภัณฑ์ที่ต้องการให้แถบแสดงหลักฐานว่าถูกเปิดใช้งานมาก่อนหักออกเมื่อเปิดครั้งแรก (เช่น ฝาปิดแบบกันเด็กตามมาตรฐาน CFR 1700.20) จำเป็นต้องมั่นใจว่าแถบเหล่านี้จะหักออกเมื่อมีการเปิดใช้งานครั้งแรก

สิ่งที่น่าทึ่งที่สุดคือ SPC สามารถลดการแปรผันของแรงบิดได้มากกว่า 70% ซึ่งส่งผลให้ประสิทธิภาพโดยรวมดีขึ้น แม้ในช่วงเปลี่ยนกะการผลิตหรือเปลี่ยนล็อตของผลิตภัณฑ์ก็ตาม สำหรับเจ้าหน้าที่ฝ่ายบำรุงรักษา การวิเคราะห์แนวโน้มเหล่านี้ช่วยให้สามารถคาดการณ์ล่วงหน้าได้ว่าอุปกรณ์จำเป็นต้องปรับค่าใหม่เมื่อใด จึงช่วยลดเหตุการณ์หยุดทำงานแบบไม่ได้วางแผนไว้ซึ่งรบกวนกระบวนการผลิต
เครื่องบรรจุและปิดฝาแบบอัตโนมัติสำหรับถุงหัวเทียนที่ป้องกันการเปิดโดยไม่ได้รับอนุญาตและปลอดภัยสำหรับเด็ก
เครื่องบรรจุและปิดผนึกแบบหัวจ่ายอัตโนมัติรุ่นทันสมัยมีระบบบูรณาการสำหรับคุณสมบัติด้านความปลอดภัยเพื่อป้องกันเด็กและตรวจสอบการเปิดใช้งานแล้ว โดยขณะที่เครื่องดำเนินการบรรจุและปิดผนึกถุง จะมีการเปิดใช้งานคุณสมบัติด้านความปลอดภัยของถุงที่ปิดสนิททันที ซึ่งรวมถึงการติดตั้งแถบหักออกได้ การจัดวางแถบฉีกให้อยู่ในตำแหน่งที่เหมาะสม และการเปิดใช้งานอุปกรณ์ป้องกันเด็กแบบกดแล้วหมุน คุณสมบัติด้านความปลอดภัยที่ป้องกันเด็กนั้นใช้มอเตอร์เซอร์โวในการตรวจจับความหนาของวัสดุถุงและตำแหน่งที่แน่นอนของหัวจ่าย เพื่อประยุกต์แรงที่เหมาะสมในการติดตั้ง นอกจากนี้ เครื่องบางรุ่นยังใช้ระบบภาพ (vision systems) เพื่อยืนยันว่าชิ้นส่วนต่าง ๆ จัดเรียงอยู่ในตำแหน่งที่ถูกต้อง เครื่องเหล่านี้สามารถประมวลผลและรับรองคุณสมบัติด้านความปลอดภัยได้มากกว่า 50 ถุงต่อนาที ระบบนี้ช่วยลดความจำเป็นในการให้พนักงานตรวจสอบถุงแต่ละใบด้วยตนเอง และลดการสัมผัสหรือจัดการถุงแบบหัวจ่ายให้น้อยที่สุด ขณะเดียวกันก็รับประกันว่าคุณสมบัติด้านความปลอดภัยจะทำงานตามที่ออกแบบไว้
ไม่ว่าคุณจะใช้หัวจ่ายแบบใดก็ตาม รวมถึงการติดตั้งที่มุม ระบบปิดผนึกด้านบน หรือแม้แต่หัวจ่ายแบบกลับหัว ก็ไม่จำเป็นต้องปรับแต่งพิเศษใดๆ ทั้งสิ้น รวมถึงไม่ต้องใช้เครื่องมือพิเศษแต่อย่างใด ความยืดหยุ่นของอุปกรณ์ปลายแขนหุ่นยนต์ (end of arm tooling) ร่วมกับเทคโนโลยีโปรไฟล์เซอร์โวที่สามารถเขียนโปรแกรมได้ ทำหน้าที่นี้ได้อย่างมีประสิทธิภาพ เมื่อรวมการตรวจจับแรงบิดและอัตราการลดลงของสุญญากาศแบบเรียลไทม์เข้ากับระบบที่กล่าวมาข้างต้น ปัญหาด้านความปลอดภัยในการบรรจุภัณฑ์จึงลดลงถึงร้อยละ 32 ตามรายงานการตรวจสอบปี 2023 ที่สำคัญที่สุดคือ ทุกระบบสอดคล้องตามมาตรฐานทั่วโลก ได้แก่ มาตรฐาน CFR 1700.20 ซึ่งป้องกันไม่ให้เด็กเปิดบรรจุภัณฑ์ได้ มาตรฐาน ISO 8317 ที่อนุญาตให้ปิดบรรจุภัณฑ์ใหม่หลังจากเปิดแล้ว และมาตรฐาน ASTM D3475 ที่เกี่ยวข้องกับความชัดเจนในการมองเห็น “ซีลที่ถูกทำลาย” บนบรรจุภัณฑ์ ความสอดคล้องตามมาตรฐานเหล่านี้ทำให้เราสามารถจำหน่ายผลิตภัณฑ์ได้ทันทีในทวีปอเมริกาเหนือ ยุโรป และเอเชียแปซิฟิก โดยไม่ต้องดำเนินการทางเอกสารเพิ่มเติมแต่อย่างใด
คำถามที่พบบ่อย
วิธีการปิดผนึกหลักที่ใช้ในเครื่องบรรจุและปิดฝาแบบหัวเท pouring pouch คืออะไร? วิธีการปิดผนึกหลักประกอบด้วยการปิดผนึกด้วยความร้อน การปิดผนึกแบบอิมพัลส์ และการปิดผนึกด้วยคลื่นเสียงความถี่สูง ซึ่งแต่ละวิธีมีข้อได้เปรียบเฉพาะตัวที่ทำให้เหมาะกับวัสดุประเภทต่าง ๆ
เหตุใดการปิดผนึกมากเกินไปจึงเป็นปัญหา? การปิดผนึกมากเกินไปอาจก่อให้เกิดปัญหาได้ เนื่องจากอาจทำให้หัวเท pouring เปลี่ยนรูปร่าง เกิดรอยแตกเล็ก ๆ หรือแม้แต่ทำให้การปิดผนึกอ่อนแอลง ส่งผลให้เกิดการรั่วไหลและปัญหาด้านความปลอดภัย
มาตรฐานใดบ้างที่ใช้บังคับกับเครื่องบรรจุและปิดฝาแบบหัวเท pouring pouch? มาตรฐานที่ใช้บังคับ ได้แก่ ASTM F2338-22 สำหรับการทดสอบการลดความดันสุญญากาศ 21 CFR Part 117 ISO 11607 (ซึ่งครอบคลุมการฆ่าเชื้อเพื่อความปลอดภัยของเด็ก) และ CFR 1700.20
สารบัญ
- เกณฑ์ความสมบูรณ์ของวิธีการปิดผนึก ความเข้ากันได้กับวัสดุ ความเร็วในการผลิต
- เหตุใดการปิดผนึกมากเกินไปจึงส่งผลต่อความปลอดภัย: การบิดเบี้ยวของหัวจ่าย รอยร้าวจุลภาค และขีดจำกัดของคุณภาพการปิดผนึก
- การปิดฝาแบบควบคุมแรงบิดพร้อมการตรวจสอบด้วยระบบ SPC เพื่อให้มั่นใจว่าแถบแสดงการเปิดฝาจะทำงานอย่างสม่ำเสมอ
- เครื่องบรรจุและปิดฝาแบบอัตโนมัติสำหรับถุงหัวเทียนที่ป้องกันการเปิดโดยไม่ได้รับอนุญาตและปลอดภัยสำหรับเด็ก
- คำถามที่พบบ่อย