
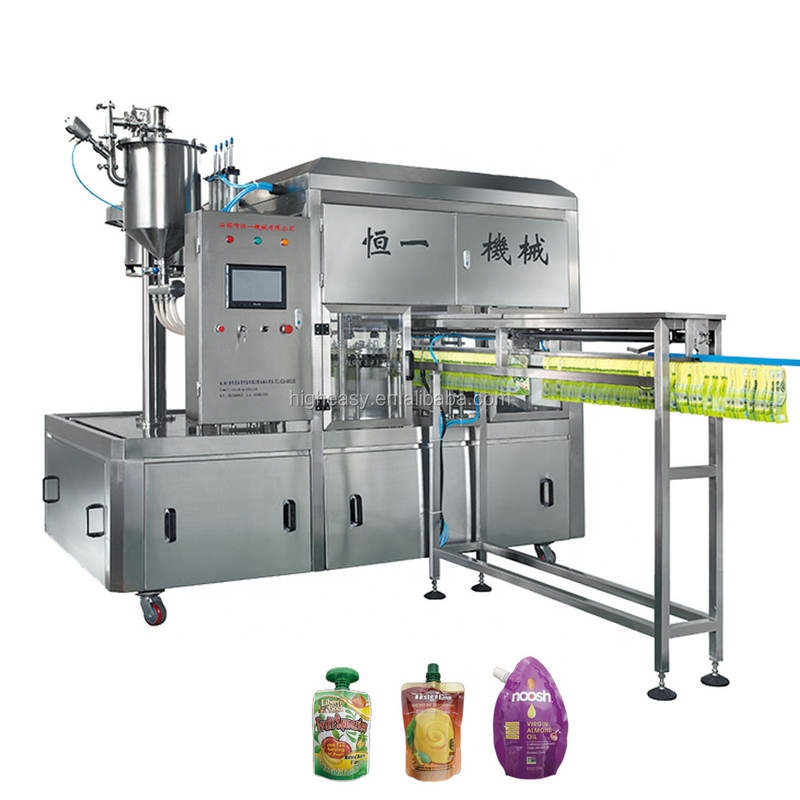
Mesin pengisian dan penutupan kantong corong memiliki tiga metode penyegelan utama, masing-masing dengan pertimbangan unik terkait keselamatan, bahan, dan suhu. Penyegelan panas menghancurkan, menciptakan, dan menghubungkan lapisan-lapisan polimer secara bersamaan menggunakan panas konstan sehingga lapisan-lapisan tersebut dapat menyatu. Meskipun cepat dan relatif mampu memproses volume tinggi, metode ini dapat merusak lapisan sensitif pada bahan laminasi. Penyegelan impuls, seperti penyegelan panas, dilakukan dalam semburan singkat. Namun, suhu yang digunakan lebih rendah sehingga bahan dapat dipertahankan. Metode ini cocok untuk bahan seperti PET metalisasi dan laminasi medis berkelas yang dapat dilepas (peelable), tetapi dapat menurunkan kecepatan produksi secara signifikan. Sebaliknya, penyegelan ultrasonik menghasilkan panas melalui getaran. Masalah yang timbul akibat pemanasan eksternal dapat dihindari, namun operator harus menemukan pengaturan yang tepat untuk proses tersebut, karena amplitudo yang tidak tepat dapat menyebabkan corong rusak atau segel lemah.
Ambang Integritas Metode Penyegelan Kompatibilitas Bahan Kecepatan Laju Produksi
Panas Sedang (80–100 PSI) Polietilen, Foil 50–80 kantong/menit
Impuls Tinggi (100–120 PSI) Film yang sensitif terhadap suhu 30–50 kantong/menit
Ultrasonik Tertinggi (120–150 PSI) Bahan aseptik/retort 40–70 kantong/menit
Memilih teknologi penyegelan yang tepat sangat penting untuk setiap aplikasi. Penyegelan panas merupakan pilihan terbaik untuk pengemasan makanan dalam produksi massal karena memenuhi persyaratan kecepatan dan menstabilkan laminasi. Untuk produk farmasi dan nutrisi klinis, di mana pengendalian tingkat energi sangat krusial, penyegelan impuls biasanya merupakan pilihan terbaik. Pada situasi yang melibatkan cairan steril—di mana segel harus benar-benar tertutup, bebas panas, dan kedap udara—penyegelan ultrasonik merupakan pilihan terbaik. Laporan ASTM menyatakan bahwa setidaknya 15% kegagalan penyegelan disebabkan oleh penggunaan teknologi penyegelan yang tidak sesuai dengan bahan yang digunakan. Hal ini menekankan pentingnya melakukan uji segel sebelum membeli peralatan penyegelan untuk produksi.

Mengapa Over-Sealing Mengurangi Keamanan: Deformasi Corong, Retakan Mikro, dan Ambang Batas Integritas Segel
Over-sealing menciptakan masalah keamanan fungsional. Masalah-masalah ini meliputi perubahan suhu dan tekanan ekstrem atau waktu yang terlalu lama selama proses penyegelan. Jika suhu melebihi titik transisi kaca pada segel plastik lebih dari 30° Celsius, corong mulai mengalami deformasi. Hal ini menyebabkan tutup menjadi tidak sejajar, sehingga segel rusak dan berpotensi menimbulkan kebocoran. Paparan panas dapat menyebabkan rantai polimer patah, membentuk retakan mikro yang tidak terlihat tanpa peralatan khusus. Pengujian penuaan dipercepat menunjukkan bahwa retakan mikro membesar akibat adanya tekanan internal. Dalam waktu 6 minggu setelah proses penyegelan, produk akan menunjukkan masalah kebocoran yang terlihat jelas.
Menentukan batas operasional yang aman mencakup faktor-faktor seperti integritas segel. Sebagai contoh, corong polipropilen dapat mulai melengkung pada tekanan penjepitan sebesar 0,8 MPa, dan laminat foil berlapis banyak akan mulai terpisah ketika proses penyegelan dilakukan pada suhu di atas 150 °C. Untuk mengatasi tantangan-tantangan ini, sistem modern menggunakan pengendalian proses loop tertutup. Dalam proses penyegelan, sensor waktu nyata mengukur, antara lain, keselarasan penyegelan corong, indeks leleh bahan segel, dan suhu selama proses berlangsung. Sensor-sensor ini mengatur penyesuaian suhu sehingga kekuatan segel selalu dipertahankan dalam nilai target yang telah ditentukan sebelumnya. Nilai target bergantung pada hasil pengujian sebelumnya dan dapat bervariasi hingga ±5% dari nilai target kekuatan segel (hasil pengujian). Tingkat pengendalian semacam ini mencegah masalah penyegelan kurang (yang dapat menyebabkan kebocoran) dan penyegelan berlebih (yang dapat melemahkan struktur segel). Produsen dapat mencapai konsistensi, meskipun bahan baku berubah dan suhu di pabrik bervariasi.
Verifikasi Kebocoran dan Integritas Tutup Secara Real-Time untuk Keamanan Produk
Pengujian Peluruhan Vakum (ASTM F2338-22) Terintegrasi ke dalam Alur Kerja Mesin Pengisian dan Penutupan Kantong Corong
Pengujian Peluruhan Vakum (ASTM F2338-22) terintegrasi dalam mesin di stasiun penyegelan, memungkinkan mesin menguji integritas segel tanpa merusak sampel uji. Setelah kantong bersumbat yang telah disegel menjalani pengujian peluruhan vakum (tekanan) terkontrol, sistem mendeteksi keberadaan kebocoran sekecil apa pun—bahkan sekecil beberapa mikron—karena perubahan tekanan terdeteksi oleh transduser beresolusi tinggi. Sistem ini juga mendeteksi dan melaporkan masalah secara real-time, seperti segel yang tidak lengkap, cacat manufaktur, serta sambungan kantong bersumbat yang buruk. Mesin-mesin tersebut juga menjaga integritas sterilitas kemasan dan jalur produksi dengan mengeluarkan kantong yang cacat sebelum operasi pemasangan tutup. FDA mengakui pengujian peluruhan vakum sebagai metode non-destruktif. Oleh karena itu, mudah dipahami mengapa perusahaan menginginkan nol cacat untuk produk steril dan produk bermutu pangan. Metode ini membantu mencegah penarikan kembali produk dan menjamin kepatuhan terhadap persyaratan ketat 21 CFR Bagian 117 serta ISO 11607.
Penutupan yang Dikendalikan Torsi dengan Pemantauan SPC untuk Memastikan Aktivasi Konsisten pada Pita Bukti Perubahan
Teknologi penutupan dan penyegelan telah ditingkatkan dengan penambahan SPC (Statistical Process Control/Pengendalian Proses Statistik). Dengan SPC, pengendalian torsi memastikan bahwa jumlah torsi yang tepat diterapkan secara konsisten pada setiap tutup, sehingga tutup dan pita penyegel dapat menjalankan fungsinya dalam mencegah kebocoran serta memberikan bukti gangguan (tamper-evidence) pada setiap kemasan. Selama siklus penutupan, alat penangkap (captor) memasang tutup sementara sensor (load cell) mengukur torsi yang diterapkan pada tutup tersebut. Sistem SPC yang sangat akurat (dan presisi) ini mengukur jumlah torsi yang diterapkan pada tutup dan mengendalikan proses penutupan dalam suatu rentang "target" tertentu. Sistem SPC mengukur torsi dan mengendalikan proses penutupan dalam suatu rentang "target" tertentu. Apabila tutup terlalu longgar, dapat terjadi kebocoran; sedangkan bila tutup terlalu kencang, hal ini berisiko merusak tutup (misalnya, memutus pita penyegel atau merusak spout). Sistem SPC tidak hanya memantau jumlah torsi yang diterapkan pada tutup, tetapi juga pada pita penyegel. Produk yang mensyaratkan pita bukti gangguan (tamper-evidence bands) harus putus (misalnya, tutup tahan anak-anak sesuai standar CFR 1700.20) mengharuskan pita tersebut putus saat pembukaan pertama kali.

Hal yang paling luar biasa adalah bahwa SPC telah mengurangi fluktuasi torsi lebih dari 70%. Hal ini menghasilkan peningkatan kinerja, bahkan saat berpindah antar shift produksi atau lot produk. Bagi petugas pemeliharaan, menganalisis tren-tren ini memberikan wawasan dini tentang kapan peralatan memerlukan kalibrasi ulang, sehingga mengurangi kejadian downtime tak terjadwal yang mengganggu alur kerja.
Mesin Pengisian dan Penutupan Kantong Corong Otomatis yang Tahan Perubahan Tanpa Izin dan Tahan Anak
Mesin pengisian dan penyegelan kantong corong modern yang terotomatisasi memiliki sistem terintegrasi untuk ketahanan terhadap anak-anak dan bukti perusakan. Saat mesin mengisi dan menyegel kantong-kantong tersebut, semua fitur keamanan kantong tertutup langsung diaktifkan. Ini mencakup penerapan cincin pemutus, penempatan strip sobek yang tepat, serta aktivasi perangkat tahan anak berjenis dorong-dan-putar. Fitur keamanan tahan anak menggunakan motor servo untuk mendeteksi ketebalan bahan kantong dan posisi tepat corong guna menerapkan jumlah gaya yang tepat. Beberapa mesin juga memanfaatkan sistem visi untuk memastikan keselarasan yang benar. Mesin-mesin ini mampu memproses dan menjamin penerapan fitur keamanan pada lebih dari 50 kantong per menit. Sistem ini mengurangi kebutuhan akan pemeriksaan kantong corong satu per satu oleh pekerja serta meminimalkan penanganan kantong corong, sekaligus menjamin bahwa fitur keamanan diaktifkan tepat pada waktunya.
Tidak peduli jenis konfigurasi corong yang Anda miliki—termasuk susunan sudut, segel atas, dan bahkan dispenser terbalik—tidak diperlukan penyesuaian khusus apa pun, termasuk alat khusus. Kemampuan adaptasi peralatan ujung lengan (end of arm tooling), dikombinasikan dengan teknologi profil servo yang dapat diprogram, mampu menangani hal tersebut. Ketika deteksi torsi dan peluruhan vakum secara real-time digabungkan dengan teknologi di atas, masalah keamanan dalam pengemasan berkurang sebesar 32% menurut laporan audit tahun 2023. Yang paling penting, semua produk memenuhi standar kepatuhan global, termasuk standar CFR 1700.20 yang mencegah anak-anak membuka kemasan, standar ISO 8317 yang memungkinkan penutupan kembali kemasan setelah dibuka, serta standar ASTM D3475 yang mengatur keterlihatan indikator "segel rusak" pada kemasan. Kepatuhan ini memungkinkan kami menjual produk secara langsung di Amerika Utara, Eropa, dan Asia Pasifik tanpa dokumen tambahan.
Pertanyaan yang Sering Diajukan
Apa saja metode penyegelan utama yang digunakan pada mesin pengisian dan penutupan kantong berspout? Metode penyegelan utama meliputi penyegelan panas, penyegelan impuls, dan penyegelan ultrasonik, masing-masing memiliki keunggulan unik yang membuatnya cocok untuk jenis bahan tertentu.
Mengapa Over-sealing Menjadi Masalah? Over-sealing dapat menjadi masalah karena dapat menyebabkan deformasi spout, membentuk retakan kecil, bahkan melemahkan segel sehingga mengakibatkan kebocoran dan masalah keselamatan.
Standar apa saja yang berlaku untuk mesin pengisian dan penutupan kantong berspout? Standar yang berlaku meliputi ASTM F2338-22 untuk pengujian peluruhan vakum, 21 CFR Bagian 117, ISO 11607 (yang mencakup sterilisasi ketahanan anak), dan CFR 1700.20.
Daftar Isi
- Ambang Integritas Metode Penyegelan Kompatibilitas Bahan Kecepatan Laju Produksi
- Mengapa Over-Sealing Mengurangi Keamanan: Deformasi Corong, Retakan Mikro, dan Ambang Batas Integritas Segel
- Penutupan yang Dikendalikan Torsi dengan Pemantauan SPC untuk Memastikan Aktivasi Konsisten pada Pita Bukti Perubahan
- Mesin Pengisian dan Penutupan Kantong Corong Otomatis yang Tahan Perubahan Tanpa Izin dan Tahan Anak
- Pertanyaan yang Sering Diajukan