Cómo el control PLC permite la integración del llenado y el tapado de bolsas con boquilla
Flujo de trabajo sincronizado: desde el llenado y la inserción de la boquilla hasta el sellado térmico y el tapado
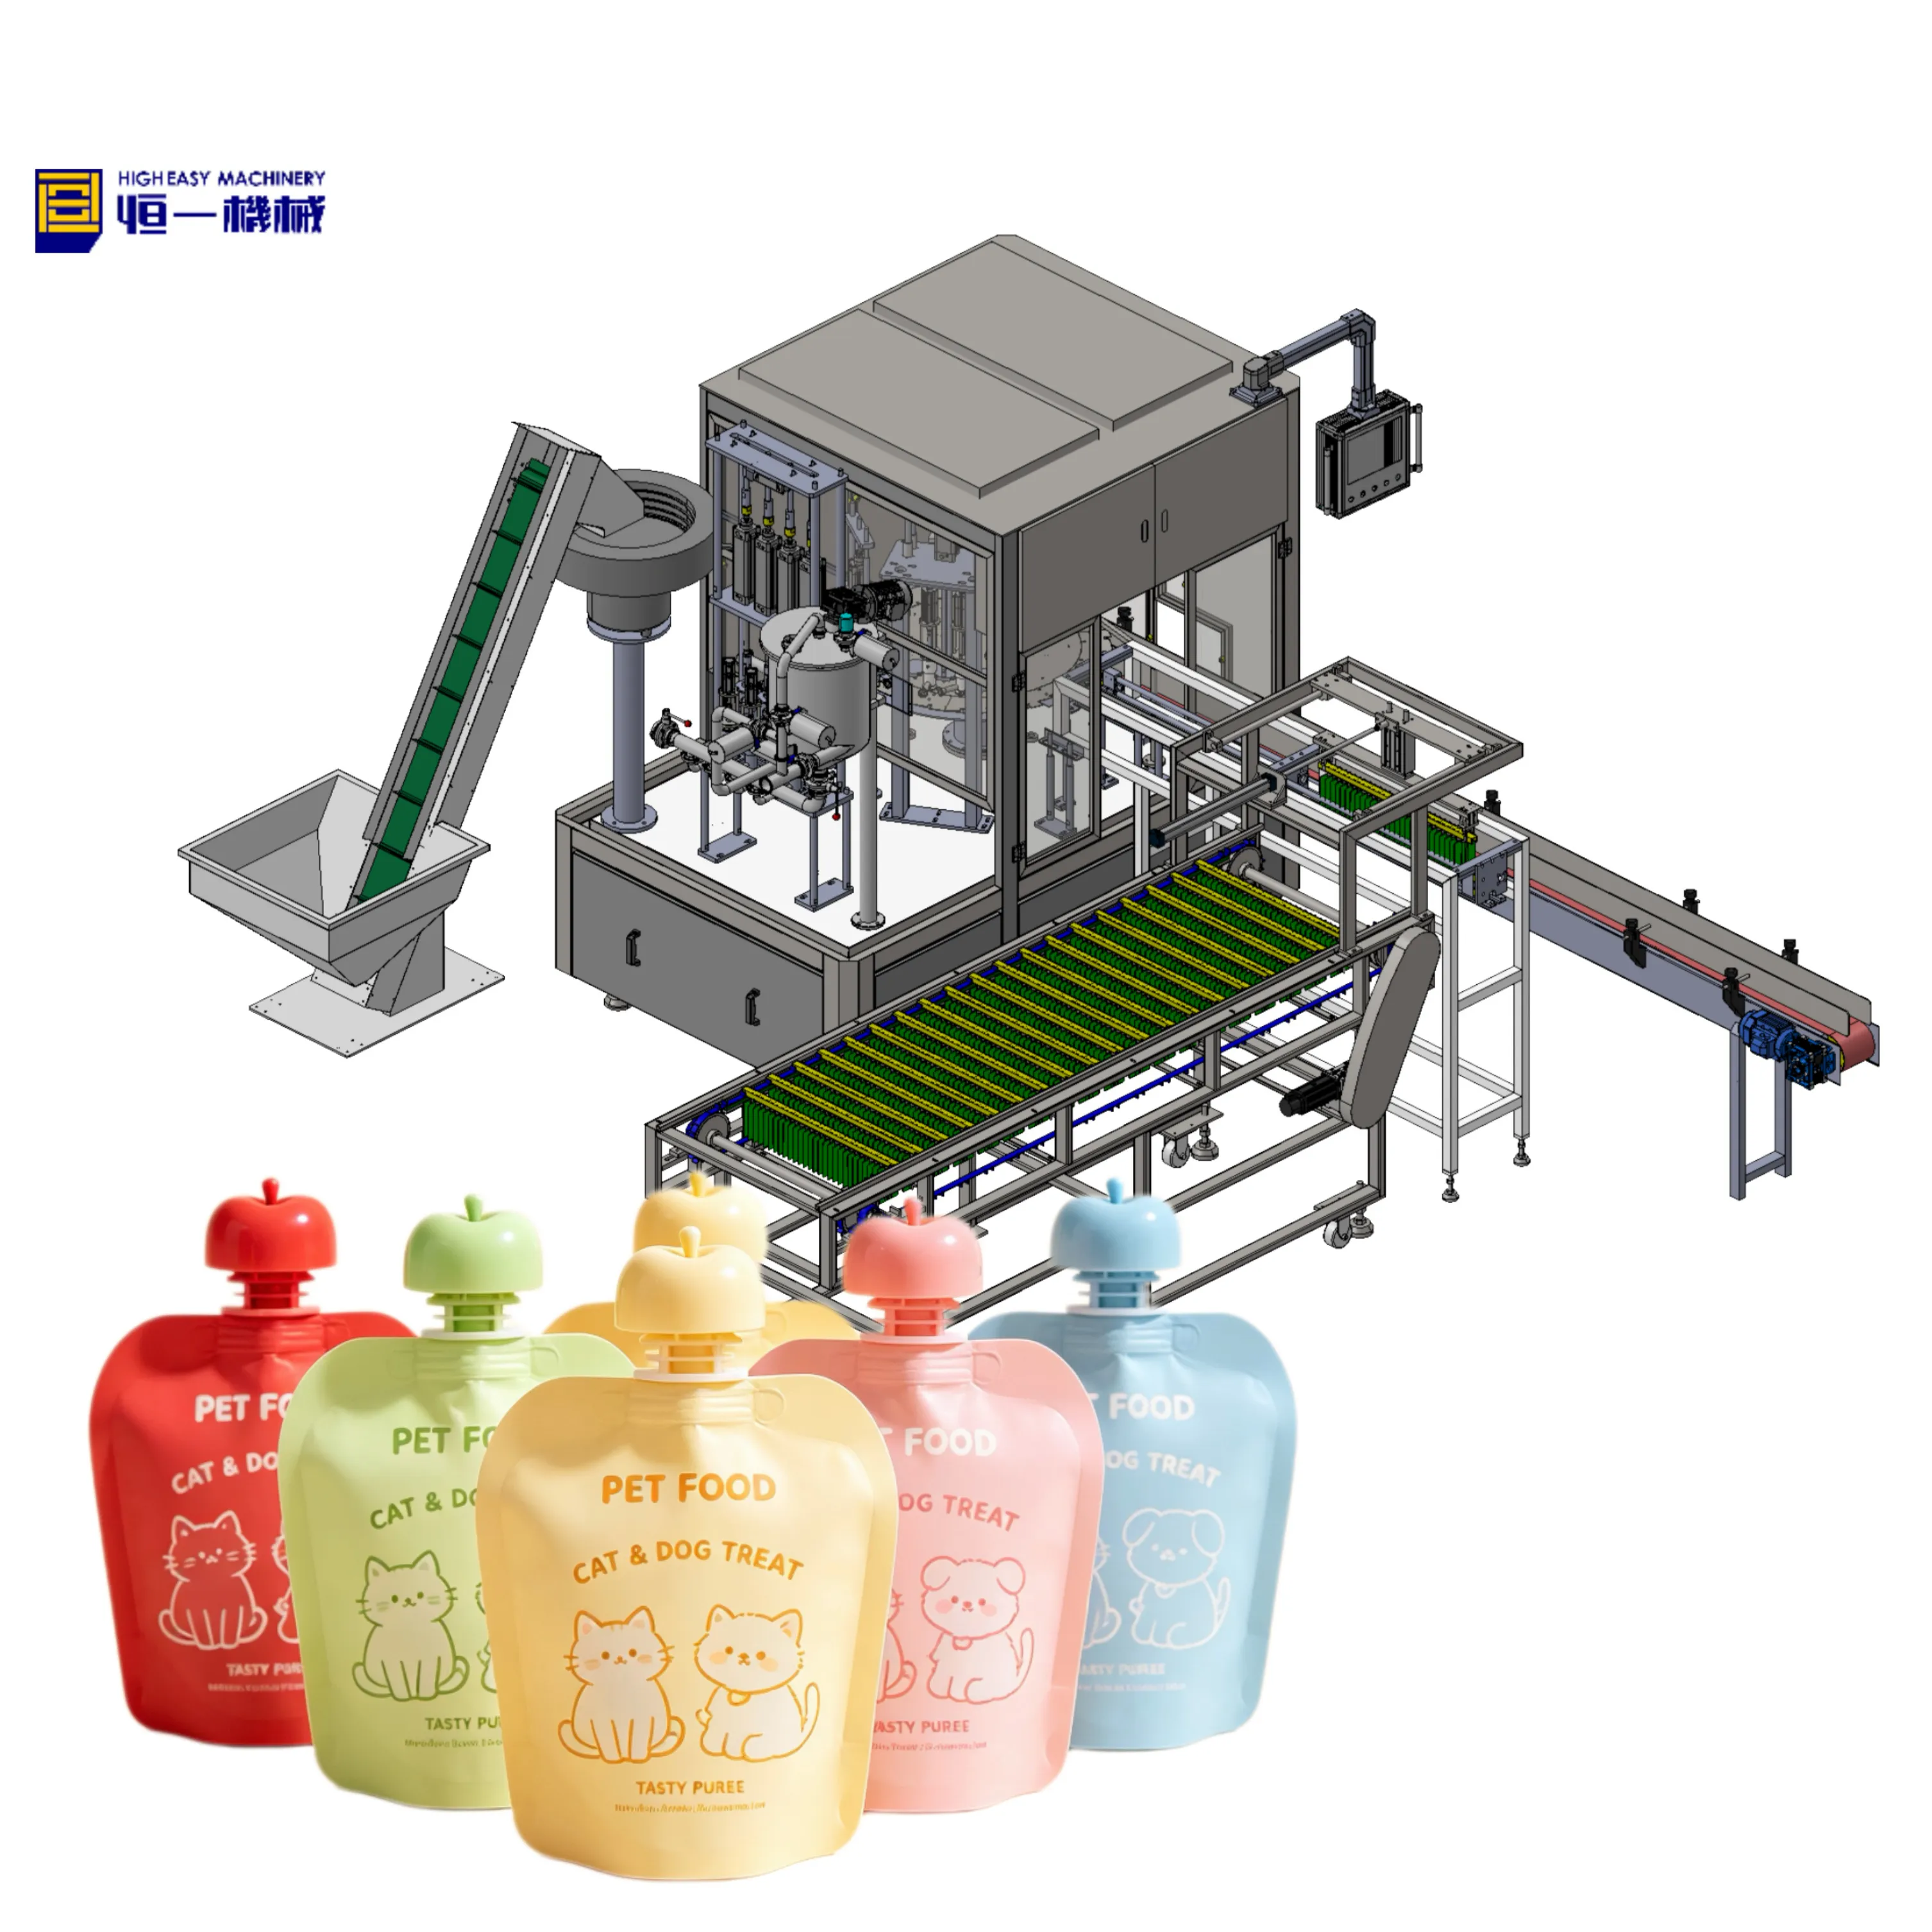
Una moderna máquina de llenado y tapado de bolsas con boquilla depende de una PLC central para coordinar cada estación con precisión milimétrica. La secuencia comienza cuando las bolsas vacías se alimentan en pinzas giratorias o lineales; la PLC activa la boquilla de llenado para que descienda, dosifique el producto y se retire, todo ello mientras un mecanismo accionado por servo alinea la boquilla para su inserción. Inmediatamente después del llenado, la bolsa avanza a la estación de sellado térmico, donde la PLC regula la temperatura, la presión y el tiempo de permanencia de la barra de sellado dentro de una tolerancia de ±1 °C, garantizando sellos herméticos en distintas estructuras de película. El paso final es el tapado automático: un husillo controlado por par aplica una fuerza de cierre preestablecida —normalmente entre 0,5 y 2,5 N·m—, verificada mediante retroalimentación del codificador. Esta transición fluida elimina los retrasos y la variabilidad propios de los sistemas basados en relés, reduciendo el tiempo de ciclo hasta un 20 % en comparación con máquinas sincronizadas mecánicamente. Al integrar el llenado, la inserción de la boquilla, el sellado y el tapado en un único perfil de movimiento continuo, la PLC reduce la intervención manual y eleva la capacidad de producción a 40–60 bolsas por minuto para envases típicos de 250–500 ml.
Supervisión en tiempo real del proceso y ajuste en bucle cerrado mediante lógica PLC
Los autómatas programables (PLC) convierten las líneas de envase en bolsas con boquilla en sistemas autorregulados mediante retroalimentación continua de los sensores. Los medidores de caudal y las celdas de carga capturan datos del volumen de llenado entre 50 y 100 veces por segundo; si el PLC detecta una desviación superior al 0,5 % respecto del valor objetivo, ajusta automáticamente la carrera de la bomba o el tiempo de apertura de la válvula para restablecer la precisión. De forma similar, los transductores de par instalados en la cabeza de atornillado envían valores en tiempo real al controlador lógico, que los compara con la receta y compensa al instante las variaciones en la compresión del sello de la tapa. Este control en bucle cerrado se extiende también a la regulación térmica: los termopares ubicados en la barra de sellado transmiten lecturas de temperatura, y el PLC modula la potencia de los calentadores para mantener la ventana óptima de sellado incluso durante arranques en frío o cambios ambientales. Como resultado, un análisis de 2023 sobre líneas de empaque integradas reportó una reducción documentada del 30 al 40 % en productos rechazados y una disminución del 40 % en tiempos de inactividad no planificados. Los operadores pueden visualizar estos bucles en una interfaz hombre-máquina (HMI), lo que les permite ajustar umbrales y recibir alertas; sin embargo, el PLC aplica las correcciones de forma autónoma, garantizando una calidad constante sin supervisión humana constante.
Características clave de automatización de las máquinas modernas de llenado y sellado de bolsas con pico
Precisión impulsada por servomotores para el volumen de llenado, la alineación del pico y el control del par de apriete de las tapas
Los servomotores accionan las bombas dosificadoras, las pinzas para picos y las cabezas de sellado, otorgando a la máquina una precisión excepcional. La retroalimentación en bucle cerrado ajusta constantemente los volúmenes de llenado, logrando frecuentemente una repetibilidad de ±0,3 %: esto reduce drásticamente el exceso de producto dispensado, garantizando al mismo tiempo el cumplimiento de las normativas sobre contenido neto. La alineación del pico es igualmente crítica: las pinzas controladas por servomotores posicionan cada pico antes del sellado térmico, evitando cierres torcidos que podrían provocar fugas. Durante el sellado, este mismo enfoque centrado en servomotores aplica un par de apriete uniforme en cada tapa; los bucles de retroalimentación del par corrigen instantáneamente cualquier desviación, de modo que las tapas se sellan firmemente sin dañar nunca las roscas. En conjunto, estas funciones eliminan la variabilidad de los sistemas neumáticos o manuales, incrementando la productividad, la calidad y la higiene sin aumentar la carga de trabajo del operador.
Gestión de recetas y cambio rápido para la producción de bolsas con boquilla multi-SKU
Los PLC modernos almacenan conjuntos completos de recetas para distintos tamaños de bolsa, volúmenes de llenado, tipos de boquilla y pares de apriete de tapones. Un operario puede recuperar una receta con un solo toque, y todos los ejes servo se reposicionan automáticamente. Los tiempos de cambio suelen reducirse a menos de 15 minutos, incluso al cambiar entre SKUs muy diferentes. La gestión de recetas también impone ajustes validados, evitando errores humanos durante la configuración. Las órdenes de trabajo escaneadas mediante código de barras pueden activar automáticamente la receta correcta, vinculando cada ciclo de producción con sus parámetros correspondientes para informes de trazabilidad. Como los ajustes mecánicos son accionados por servomotores, los cambios sin herramientas son estándar. Esta flexibilidad permite que una sola línea procese productos diversos —desde jugos ligeros hasta pastas viscosas— en lotes cortos o campañas largas, apoyando la fabricación ágil exigida por los mercados consumidores actuales.
Integración en red industrial: compatibilidad con Modbus, EtherNet/IP y OPC UA
Conectividad perfecta entre MES y SCADA para trazabilidad y seguimiento de la EEO
Las modernas máquinas de llenado y cierre de bolsas con boquilla aprovechan protocolos industriales de comunicación —incluidos Modbus TCP, EtherNet/IP y OPC UA— para integrarse sin problemas con los sistemas MES y SCADA de toda la planta. Modbus ofrece una conectividad sencilla para equipos y sensores heredados, mientras que EtherNet/IP proporciona un control de alta velocidad y determinista, esencial para operaciones sincronizadas. OPC UA, con su marco seguro e independiente de plataforma, permite que la máquina exponga directamente datos de producción —como volúmenes de llenado, torque de tapones e identificadores de lote— a sistemas de nivel superior. Esta conectividad respalda la trazabilidad en tiempo real desde el lote de materia prima hasta la bolsa terminada y facilita el seguimiento automático de la OEE al capturar métricas de disponibilidad, rendimiento y calidad. Al alimentar datos precisos con marca temporal al sistema MES, los fabricantes pueden supervisar la utilización, identificar cuellos de botella y generar informes de cumplimiento sin necesidad de entrada manual, mejorando así la visibilidad operativa y la preparación para auditorías. Esta integración convierte a la máquina en un activo generador de datos, posibilitando el mantenimiento predictivo y la mejora continua.
Validación de mercado: principales fabricantes de equipos originales y despliegue en el mundo real de máquinas de llenado y sellado de bolsas con boquilla basadas en PLC
El mercado de máquinas para llenado y tapado de bolsas con boquilla ha cambiado decididamente hacia la automatización controlada por PLC, tal como demuestran los portafolios de productos de los principales fabricantes de equipos de empaque. Estos principales fabricantes ahora ofrecen sistemas totalmente integrados basados en PLC que combinan llenado, inserción de boquilla, sellado térmico y tapado en una única línea sincronizada. Las implementaciones reales abarcan los sectores de alimentos y bebidas, cuidado personal y productos químicos para el hogar, donde la producción a alta velocidad y con múltiples referencias es esencial. En regiones con industrias procesadoras de alimentos en expansión, como el Medio Oriente y África, las inversiones en líneas modernas de empaque automatizado han acelerado su adopción. Los usuarios reportan mejoras cuantificables en la eficiencia global del equipo (OEE), la consistencia del llenado y la velocidad de cambio de formato. Gracias a su fiabilidad comprobada en operaciones continuas de 24/7 y su compatibilidad con diversos formatos de bolsas, las soluciones de llenado y tapado basadas en PLC se han convertido en el estándar de referencia para operaciones de empaque escalables y flexibles.
Preguntas frecuentes
¿Qué función desempeña el PLC en las máquinas de llenado y tapado de bolsas con pico?
El PLC actúa como sistema de control central que sincroniza las operaciones de la máquina, incluidos el llenado, la inserción del pico, el sellado térmico y el tapado, garantizando precisión y eficiencia.
¿Cómo mejora el control en bucle cerrado la calidad del producto?
El control en bucle cerrado ajusta continuamente parámetros como el volumen de llenado, el par de apriete del tapón y la temperatura de la barra de sellado, basándose en la retroalimentación en tiempo real de los sensores, lo que reduce la variabilidad y mejora la consistencia.
¿Pueden estas máquinas manejar múltiples tipos y tamaños de productos?
Sí, las máquinas modernas basadas en PLC admiten la gestión de recetas para producción multi-SKU y permiten cambios rápidos para adaptarse a distintos tamaños de bolsas, volúmenes de llenado y viscosidades de producto.
¿Qué ventajas ofrece la integración en red industrial?
Los protocolos industriales de red, como Modbus, EtherNet/IP y OPC UA, facilitan la conectividad con sistemas MES y SCADA para trazabilidad, seguimiento de la OEE y mantenimiento predictivo.
¿Por qué se utilizan motores servo en las máquinas para bolsas con pico?
Los motores servo ofrecen un control preciso para tareas como la dosificación, el alineamiento del pico y el cierre, lo que mejora la exactitud y reduce la variabilidad y la carga de trabajo del operador.
Tabla de Contenidos
- Cómo el control PLC permite la integración del llenado y el tapado de bolsas con boquilla
- Características clave de automatización de las máquinas modernas de llenado y sellado de bolsas con pico
- Integración en red industrial: compatibilidad con Modbus, EtherNet/IP y OPC UA
- Validación de mercado: principales fabricantes de equipos originales y despliegue en el mundo real de máquinas de llenado y sellado de bolsas con boquilla basadas en PLC
-
Preguntas frecuentes
- ¿Qué función desempeña el PLC en las máquinas de llenado y tapado de bolsas con pico?
- ¿Cómo mejora el control en bucle cerrado la calidad del producto?
- ¿Pueden estas máquinas manejar múltiples tipos y tamaños de productos?
- ¿Qué ventajas ofrece la integración en red industrial?
- ¿Por qué se utilizan motores servo en las máquinas para bolsas con pico?