Как управление от ПЛК обеспечивает интеграцию процессов наполнения и закупорки пакетов с носиком
Синхронизированный рабочий процесс: от наполнения и вставки носика до термосварки и закупорки
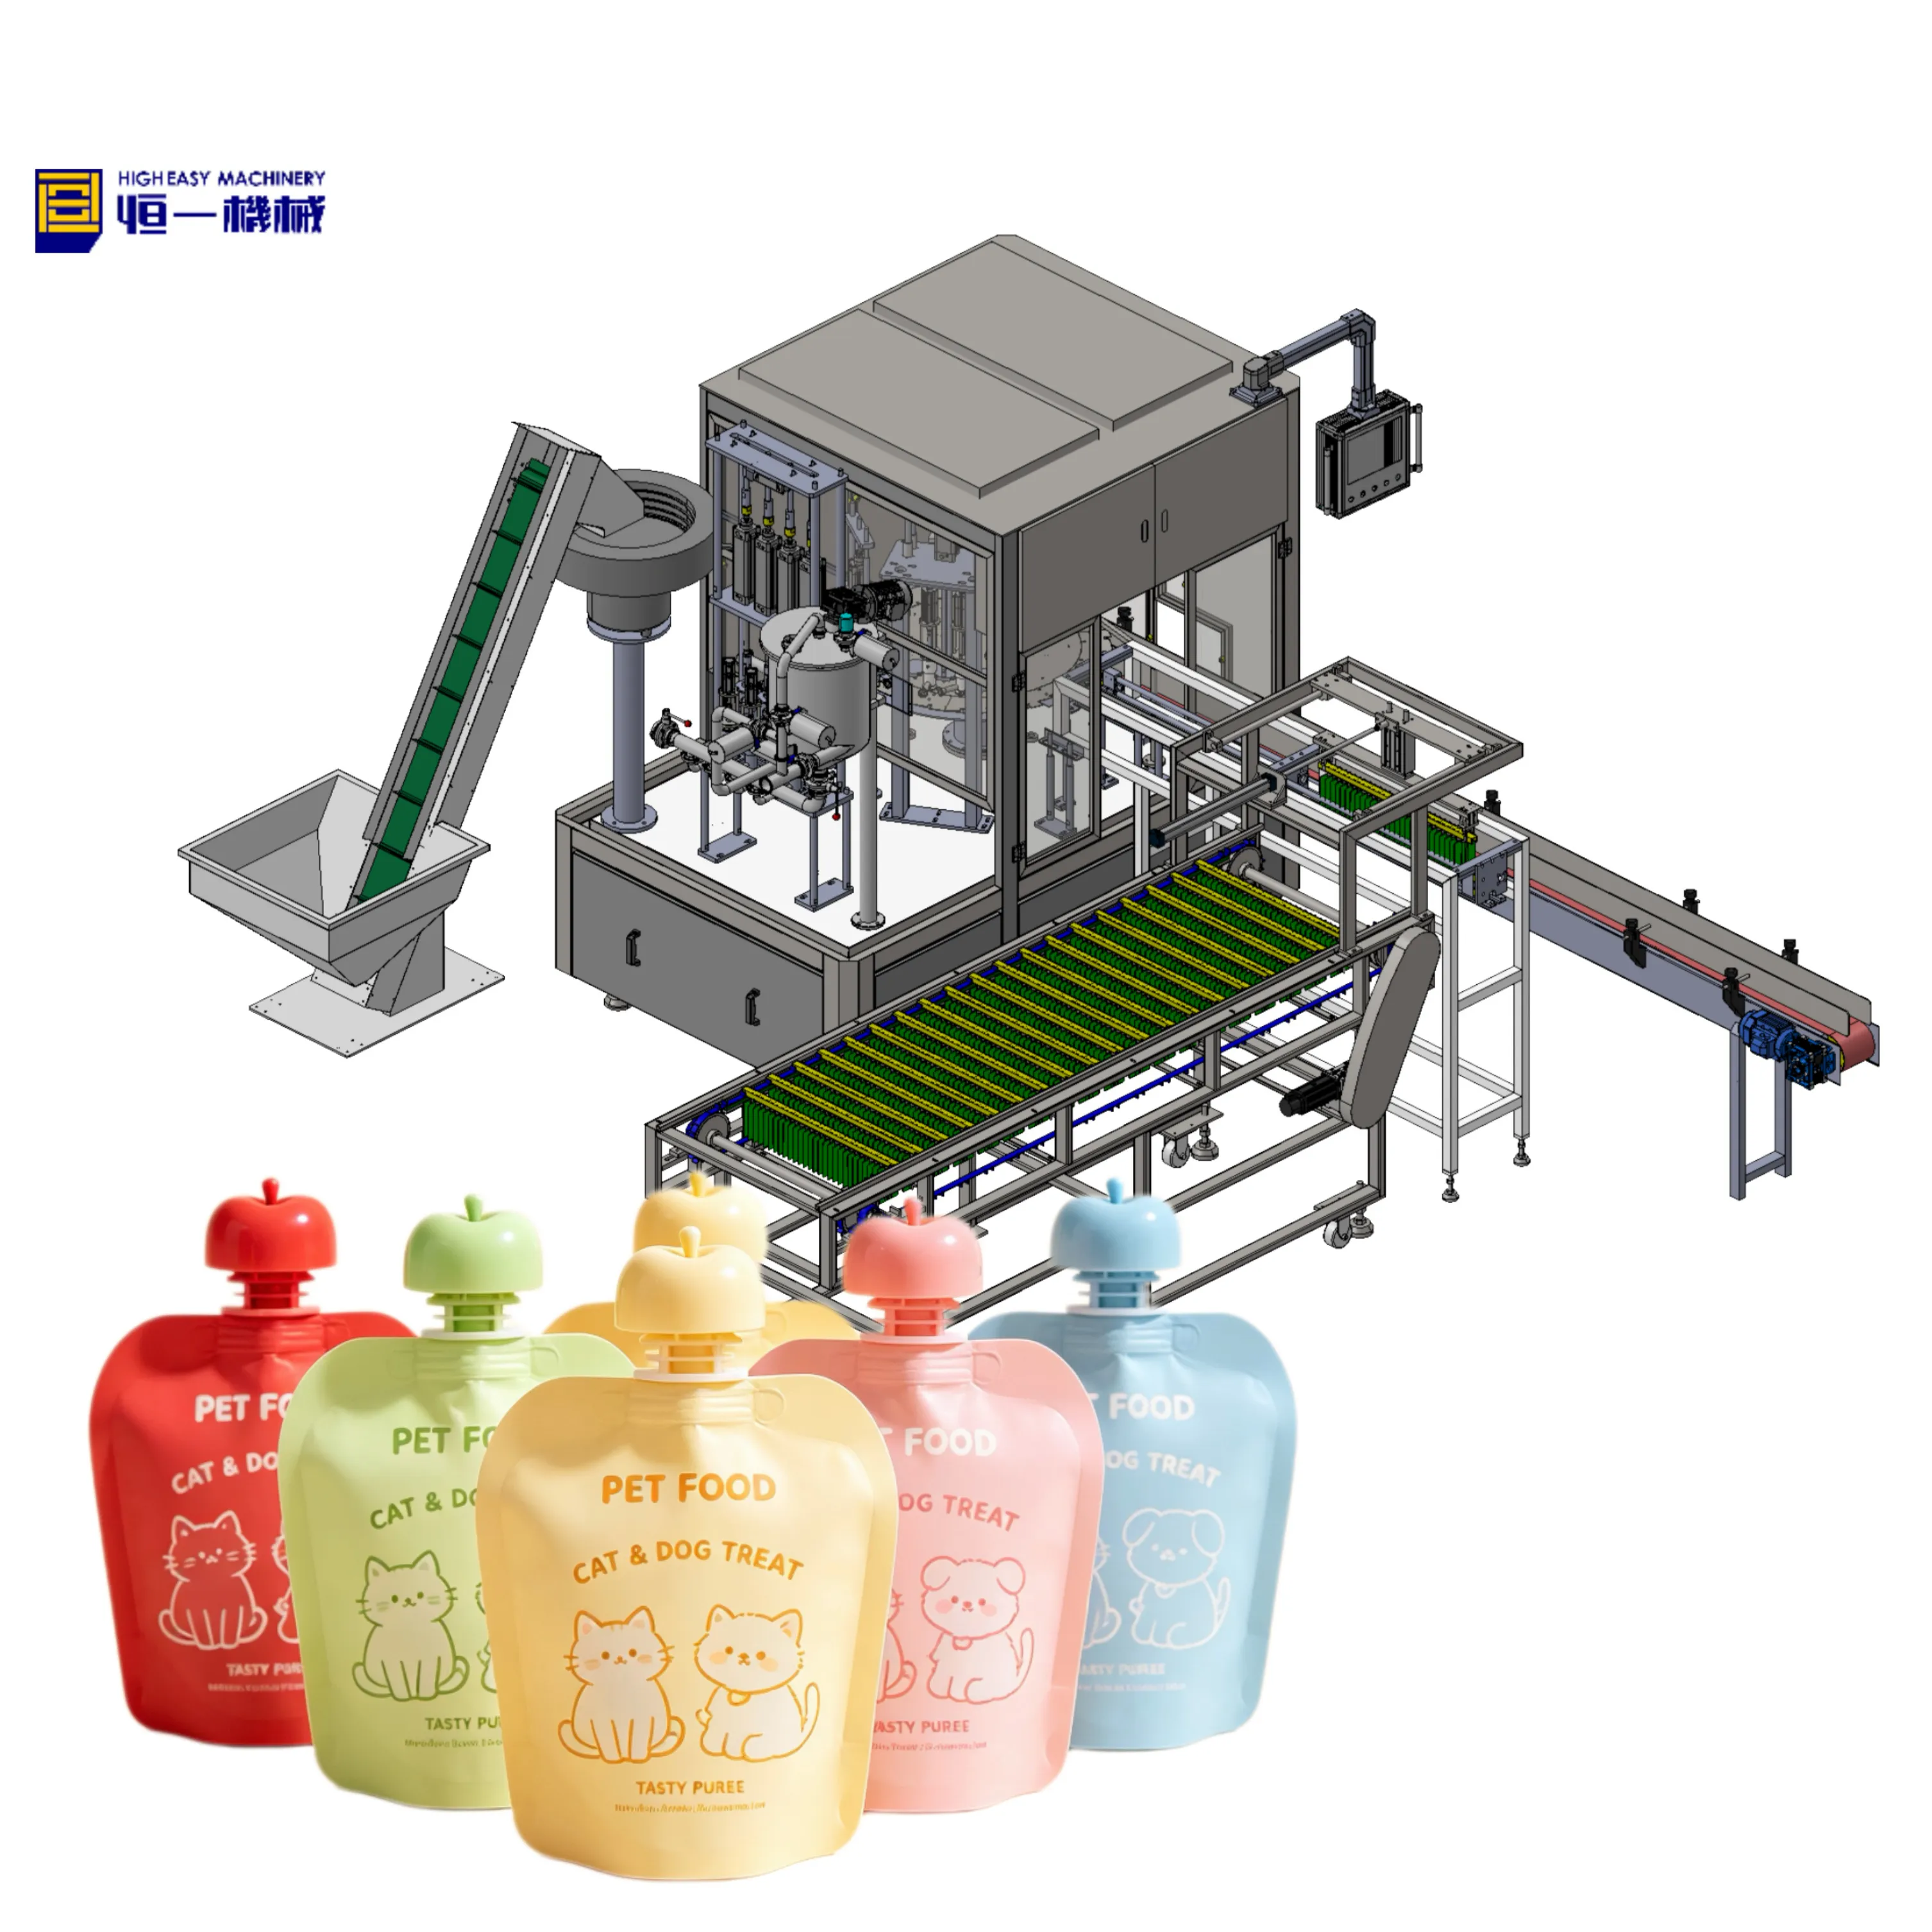
Современный автомат для наполнения и закрытия пакетов с носиком использует центральный программируемый логический контроллер (ПЛК), который координирует работу каждой станции с точностью до миллисекунды. Процесс начинается с подачи пустых пакетов в поворотные или линейные захваты; ПЛК активирует опускание, дозированную подачу продукта и последующее поднятие наполнительного наконечника — всё это происходит одновременно с выравниванием носика при помощи сервопривода для его вставки. Сразу после наполнения пакет перемещается на станцию термосварки, где ПЛК управляет температурой, давлением и временем выдержки нагревательной планки с допуском ±1 °C, обеспечивая герметичные швы на различных типах упаковочной плёнки. Завершающий этап — автоматическое навинчивание крышки: крутящий момент регулируемого шпинделя создаёт заданное усилие закрытия, обычно от 0,5 до 2,5 Н·м, что подтверждается обратной связью энкодера. Такая бесшовная передача операций исключает задержки и нестабильность реле-систем, сокращая цикловое время на 20 % по сравнению с машинами с механической синхронизацией. Интеграция процессов наполнения, вставки носика, термосварки и навинчивания в единый профиль непрерывного движения позволяет свести к минимуму ручное вмешательство и повысить производительность до 40–60 пакетов в минуту для типовых упаковок объёмом 250–500 мл.
Мониторинг процесса в реальном времени и корректировка по замкнутому циклу с помощью логики ПЛК
ПЛК превращают линии по производству пакетов с носиком в самокорректирующиеся системы за счёт непрерывной обратной связи от датчиков. Расходомеры и тензодатчики фиксируют данные об объёме наполнения 50–100 раз в секунду; если ПЛК обнаруживает отклонение от заданного значения более чем на 0,5 %, он автоматически корректирует ход поршня насоса или момент открытия/закрытия клапана для восстановления точности. Аналогично, датчики крутящего момента на головке закрутки крышек передают в логический контроллер текущие значения, которые сравниваются с параметрами рецепта, а любые отклонения, вызванные различиями в степени сжатия уплотнительного кольца крышки, компенсируются мгновенно. Такой замкнутый контур управления охватывает также терморегулирование: термопары на нагревательной планке передают показания температуры, а ПЛК регулирует мощность нагревателя, чтобы поддерживать оптимальный диапазон температур для герметизации даже при холодном пуске или изменении внешней температуры. Как показал анализ интегрированных упаковочных линий, проведённый в 2023 году, это обеспечивает документально подтверждённое снижение брака на 30–40 % и сокращение простоев по незапланированным причинам на 40 %. Операторы могут визуализировать эти контуры управления на HMI, что позволяет им точно настраивать пороговые значения и получать оповещения — однако коррекции выполняются ПЛК автономно, гарантируя стабильное качество без постоянного вмешательства человека.
Ключевые функции автоматизации современных машин для наполнения и закрытия пакетов с носиком
Точность с приводом от сервоприводов: контроль объёма наполнения, положения носика и крутящего момента при завинчивании крышки
Сервомоторы управляют дозирующими насосами, захватами для носиков и головками для завинчивания крышек, обеспечивая исключительную точность работы машины. Замкнутые контуры обратной связи постоянно корректируют объёмы наполнения, часто достигая повторяемости ±0,3 % — это снижает избыточное расходование продукта и гарантирует соответствие нормативным требованиям к указанному нетто-объёму. Не менее важна точность позиционирования носика: захваты с управлением от сервоприводов устанавливают каждый носик перед термосваркой, предотвращая перекосы, которые могут вызвать протечки. При завинчивании крышек тот же подход на основе сервоприводов обеспечивает одинаковый крутящий момент на каждой крышке; контуры обратной связи по крутящему моменту мгновенно корректируют отклонения, поэтому крышки герметично закрываются, но резьба не повреждается. В совокупности эти функции устраняют нестабильность пневматических или ручных систем — повышая производительность, качество и гигиеничность без увеличения нагрузки на оператора.
Управление рецептами и быстрая смена настроек при производстве пакетов с носиком для множества артикулов
Современные программируемые логические контроллеры хранят полные наборы рецептов для различных размеров пакетов, объёмов наполнения, типов носиков и моментов затяжки крышек. Оператор может вызвать нужный рецепт одним касанием, после чего все сервоприводы автоматически переустанавливаются в требуемые положения. Время смены настроек зачастую сокращается до менее чем 15 минут — даже при переходе между совершенно разными артикулами. Управление рецептами также обеспечивает применение утверждённых параметров, предотвращая ошибки персонала при настройке оборудования. Заказы на производство, считанные по штрихкоду, могут автоматически запускать соответствующий рецепт, связывая каждый производственный цикл с его параметрами для формирования отчётов о прослеживаемости. Поскольку механические регулировки выполняются сервоприводами, смена настроек без инструментов является стандартной процедурой. Такая гибкость позволяет одной линии выпускать разнообразную продукцию — от жидких соков до вязких паст — как мелкими, так и крупными партиями, обеспечивая гибкое производство, необходимое на современных потребительских рынках.
Интеграция в промышленные сети: поддержка Modbus, EtherNet/IP и OPC UA
Бесшовная интеграция с MES/SCADA для отслеживания и мониторинга OEE
Современные машины для наполнения и герметизации пакетов с носиком используют промышленные протоколы связи — включая Modbus TCP, EtherNet/IP и OPC UA — для бесшовной интеграции с корпоративными системами MES и SCADA. Modbus обеспечивает простое подключение устаревшего оборудования и датчиков, тогда как EtherNet/IP предоставляет высокоскоростное детерминированное управление, необходимое для синхронизированных операций. OPC UA, обладающий независимой от платформы и защищённой архитектурой, позволяет машине напрямую передавать данные о производстве — такие как объёмы наполнения, крутящий момент закручивания крышек и идентификаторы партий — в системы более высокого уровня. Такая связь обеспечивает сквозную прослеживаемость от партии сырья до готового пакета и способствует автоматическому учёту OEE за счёт сбора метрик доступности, производительности и качества. Передавая точные данные с временной меткой в систему MES, производители могут отслеживать загрузку оборудования, выявлять узкие места и формировать отчёты по соответствию без ручного ввода — повышая прозрачность операций и готовность к аудиту. Эта интеграция превращает машину в актив, генерирующий данные, что позволяет внедрять прогнозное техническое обслуживание и обеспечивать непрерывное совершенствование.
Валидация рынка: ведущие производители оригинального оборудования и практическое применение машин для наполнения и герметизации пакетов-саше с использованием программируемых логических контроллеров
Рынок машин для наполнения и герметизации пакетов с носиком решительно сместился в сторону автоматизации на базе программируемых логических контроллеров (PLC), что подтверждается ассортиментом продукции ведущих производителей упаковочного оборудования. Эти ведущие производители оригинального оборудования (OEM) сегодня предлагают полностью интегрированные системы на базе PLC, объединяющие операции наполнения, вставки носика, термосварки и герметизации в единую синхронизированную линию. Практическое применение охватывает секторы пищевых продуктов и напитков, средств личной гигиены и бытовой химии — где критически важны высокая скорость производства и возможность работы с большим количеством артикулов (multi-SKU). В регионах с растущей пищеперерабатывающей промышленностью, таких как Ближний Восток и Африка, инвестиции в современные автоматизированные упаковочные линии ускорили внедрение таких решений. Пользователи отмечают измеримый рост эффективности оборудования (OEE), стабильности дозирования и скорости перехода между различными типами продукции. Благодаря проверенной надёжности при круглосуточной эксплуатации (24/7) и поддержке различных форматов пакетов решения для наполнения и герметизации на базе PLC стали эталоном для масштабируемых и гибких упаковочных операций.
ЧаВО
Какую роль играет ПЛК в машинах для наполнения и укупорки пакетов с носиком?
ПЛК выступает в качестве центральной системы управления, которая синхронизирует работу машины, включая наполнение, вставку носика, термосварку и укупорку, обеспечивая точность и эффективность.
Как замкнутая система управления повышает качество продукции?
Замкнутая система управления непрерывно корректирует параметры — такие как объём наполнения, крутящий момент укупорки и температура нагревательной ленты — на основе обратной связи от датчиков в реальном времени, снижая разброс показателей и повышая стабильность.
Могут ли эти машины обрабатывать несколько типов и размеров продукции?
Да, современные машины на базе ПЛК поддерживают управление рецептами для производства нескольких артикулов (multi-SKU) и обеспечивают быструю переналадку под различные размеры пакетов, объёмы наполнения и вязкость продукции.
Какие преимущества даёт интеграция в промышленную сеть?
Промышленные сетевые протоколы, такие как Modbus, EtherNet/IP и OPC UA, обеспечивают подключение к системам MES и SCADA для обеспечения прослеживаемости, отслеживания OEE и прогнозирующего технического обслуживания.
Почему в машинах для производства пакетов с носиком используются сервоприводы?
Сервоприводы обеспечивают точное управление такими операциями, как дозирование, выравнивание носика и закрытие крышки, повышая точность, снижая вариабельность и уменьшая нагрузку на оператора.
Содержание
- Как управление от ПЛК обеспечивает интеграцию процессов наполнения и закупорки пакетов с носиком
- Ключевые функции автоматизации современных машин для наполнения и закрытия пакетов с носиком
- Интеграция в промышленные сети: поддержка Modbus, EtherNet/IP и OPC UA
- Валидация рынка: ведущие производители оригинального оборудования и практическое применение машин для наполнения и герметизации пакетов-саше с использованием программируемых логических контроллеров
-
ЧаВО
- Какую роль играет ПЛК в машинах для наполнения и укупорки пакетов с носиком?
- Как замкнутая система управления повышает качество продукции?
- Могут ли эти машины обрабатывать несколько типов и размеров продукции?
- Какие преимущества даёт интеграция в промышленную сеть?
- Почему в машинах для производства пакетов с носиком используются сервоприводы?