ระบบควบคุมด้วย PLC ทำให้การบรรจุและปิดผนึกถุงหัวเทียนทำงานแบบบูรณาการได้อย่างไร
กระบวนการทำงานแบบประสานกัน: จากขั้นตอนการบรรจุ การใส่หัวเทียน ไปจนถึงการปิดผนึกด้วยความร้อนและการปิดผนึก
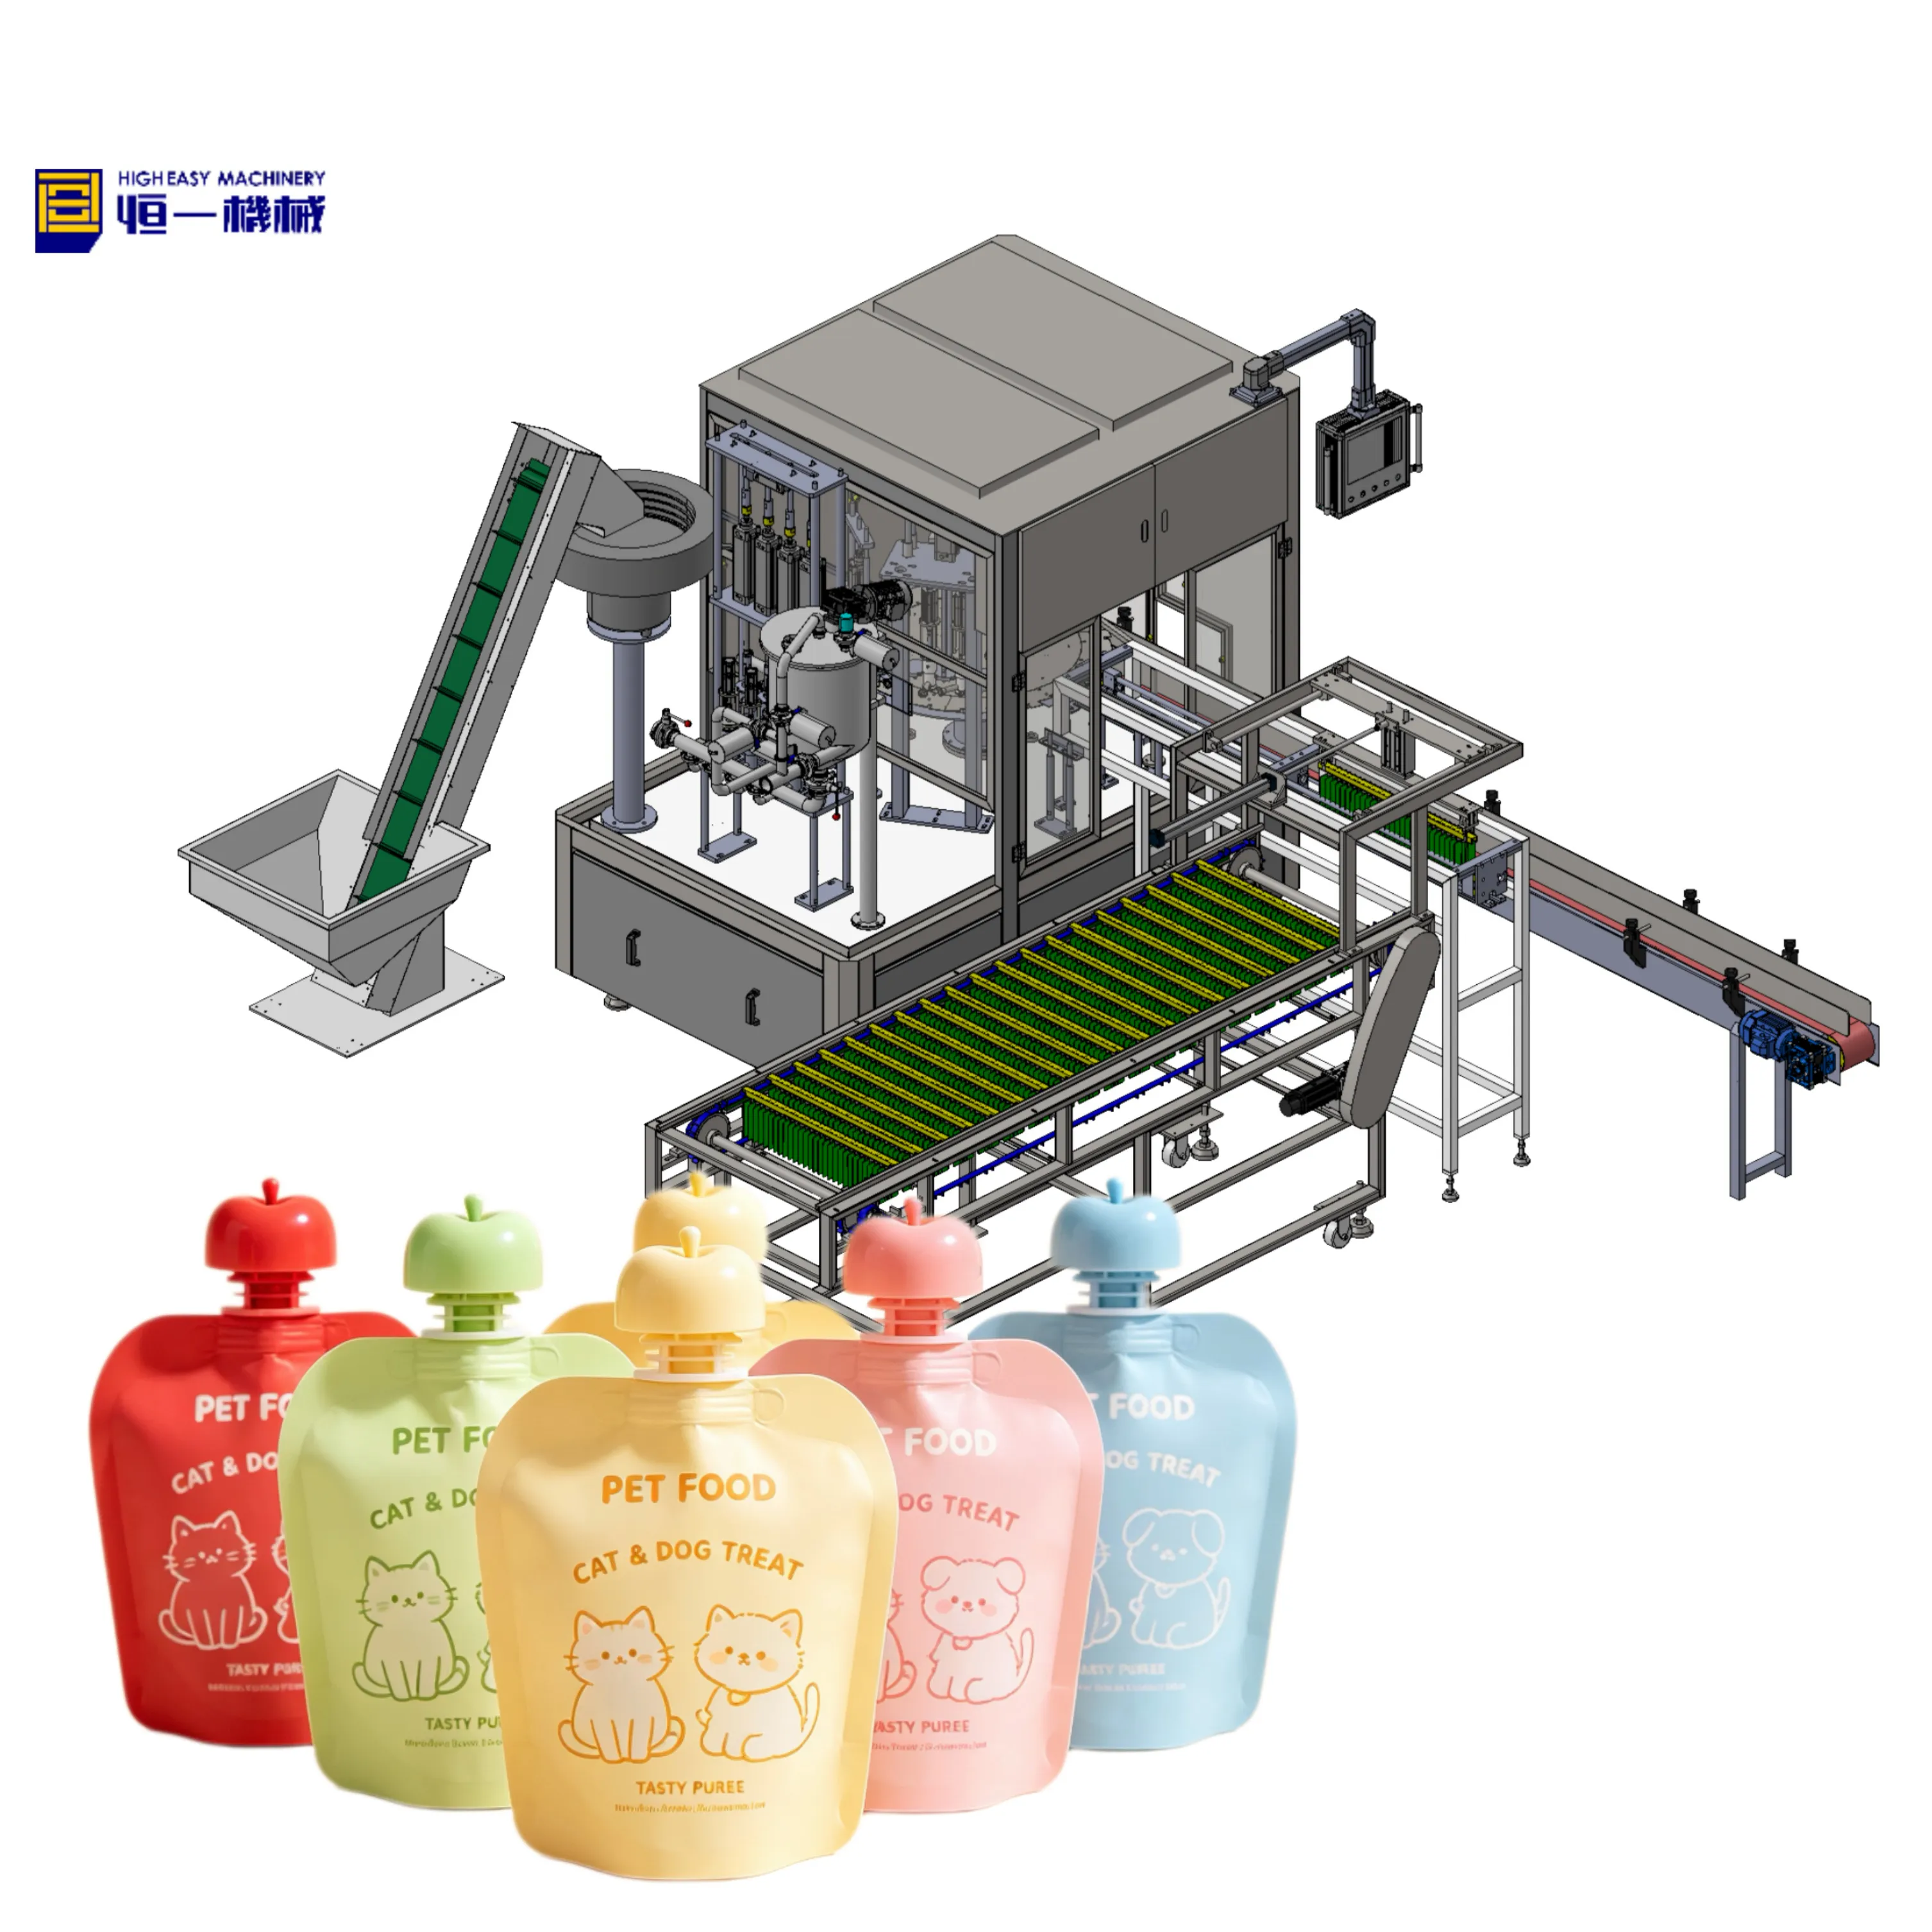
เครื่องบรรจุและปิดฝาแบบถุงหัวเทียนที่ทันสมัย ใช้ระบบ PLC กลางควบคุมการทำงานของแต่ละสถานีด้วยความแม่นยำระดับมิลลิวินาที ลำดับขั้นตอนเริ่มต้นเมื่อถุงเปล่าถูกส่งเข้าสู่แคลมป์แบบหมุนหรือแบบเชิงเส้น จากนั้น PLC จะสั่งให้หัวจ่ายลงมา จ่ายผลิตภัณฑ์ออก และยกกลับขึ้นไป โดยพร้อมกันนั้น กลไกขับเคลื่อนด้วยเซอร์โวจะจัดแนวหัวเทียนให้ตรงเพื่อการแทรกเข้าไปอย่างแม่นยำ หลังจากบรรจุเสร็จสิ้น ถุงจะเลื่อนต่อไปยังสถานีปิดผนึกด้วยความร้อน ซึ่ง PLC จะควบคุมอุณหภูมิ แรงดัน และระยะเวลาในการกดของแถบปิดผนึกภายในช่วงความคลาดเคลื่อน ±1 องศาเซลเซียส เพื่อให้ได้รอยปิดผนึกที่แน่นสนิทแม้กับโครงสร้างฟิล์มที่หลากหลาย ขั้นตอนสุดท้ายคือการปิดฝาโดยอัตโนมัติ โดยหัวจับหมุนที่ควบคุมแรงบิดจะใช้แรงปิดที่ตั้งไว้ล่วงหน้า—โดยทั่วไปอยู่ระหว่าง 0.5–2.5 นิวตัน-เมตร—ซึ่งตรวจสอบความถูกต้องผ่านสัญญาณย้อนกลับจากเอนโคเดอร์ การส่งผ่านงานอย่างไร้รอยต่อนี้ช่วยกำจัดความล่าช้าและความแปรปรวนที่เกิดจากระบบรีเลย์ ทำให้เวลาต่อรอบลดลงได้สูงสุดถึงร้อยละ 20 เมื่อเปรียบเทียบกับเครื่องที่ใช้การจังหวะแบบกลไก ด้วยการผสานกระบวนการบรรจุ การแทรกหัวเทียน การปิดผนึก และการปิดฝาไว้ในโปรไฟล์การเคลื่อนไหวแบบต่อเนื่องเพียงหนึ่งเดียว PLC จึงช่วยลดการแทรกแซงด้วยมือ และเพิ่มอัตราการผลิตเป็น 40–60 ถุงต่อนาที สำหรับบรรจุภัณฑ์ขนาดทั่วไปที่ 250–500 มิลลิลิตร
การตรวจสอบกระบวนการแบบเรียลไทม์และการปรับค่าแบบปิดวงจรผ่านตรรกะ PLC
ระบบ PLC แปลงสายการผลิตถุงแบบหัวบีบให้กลายเป็นระบบที่สามารถปรับตัวเองได้อย่างต่อเนื่องผ่านสัญญาณย้อนกลับจากเซนเซอร์อย่างสม่ำเสมอ โดยเครื่องวัดอัตราการไหลและเซลล์รับน้ำหนักจะบันทึกข้อมูลปริมาตรของการบรรจุ 50–100 ครั้งต่อวินาที หาก PLC ตรวจพบความคลาดเคลื่อนเกินค่าเป้าหมายที่กำหนดไว้ที่ร้อยละ 0.5 มันจะปรับค่าระยะการเคลื่อนของปั๊มหรือเวลาในการเปิด-ปิดวาล์วโดยอัตโนมัติ เพื่อกลับมาบรรลุความแม่นยำตามที่ต้องการ ในทำนองเดียวกัน เซนเซอร์วัดแรงบิดที่หัวปิดฝาจะส่งค่าจริงแบบเรียลไทม์ไปยังตัวควบคุมตรรกะ ซึ่งจะเปรียบเทียบค่าเหล่านั้นกับสูตรที่ตั้งไว้ และชดเชยความแปรผันของแรงกดปิดฝาทันที การควบคุมแบบวงจรปิดนี้ยังครอบคลุมการควบคุมอุณหภูมิด้วย: เทอร์โมคัปเปิลที่แถบปิดผนึกจะส่งค่าอุณหภูมิไปยังระบบอย่างต่อเนื่อง และ PLC จะปรับกำลังไฟที่ส่งไปยังฮีตเตอร์เพื่อรักษาช่วงอุณหภูมิที่เหมาะสมสำหรับการปิดผนึก แม้ในช่วงเริ่มต้นการทำงานขณะเย็นหรือเมื่อมีการเปลี่ยนแปลงอุณหภูมิแวดล้อม ผลลัพธ์คือลดจำนวนชิ้นงานที่ถูกปฏิเสธลงได้ร้อยละ 30–40 และลดเวลาหยุดทำงานโดยไม่ได้วางแผนไว้ลงร้อยละ 40 ตามรายงานการวิเคราะห์สายการบรรจุภัณฑ์แบบบูรณาการเมื่อปี 2023 ผู้ปฏิบัติงานสามารถมองเห็นวงจรควบคุมเหล่านี้ผ่านหน้าจอ HMI ซึ่งช่วยให้พวกเขาปรับแต่งค่าเกณฑ์ต่าง ๆ ได้ และรับแจ้งเตือนเมื่อจำเป็น — แต่ PLC จะดำเนินการแก้ไขด้วยตนเองอย่างสม่ำเสมอ จึงรับประกันคุณภาพที่สม่ำเสมอโดยไม่ต้องอาศัยการควบคุมจากมนุษย์อย่างต่อเนื่อง
คุณสมบัติการควบคุมอัตโนมัติหลักของเครื่องบรรจุและปิดฝาแบบสปูตแพ็กเกจในยุคปัจจุบัน
ความแม่นยำที่ขับเคลื่อนด้วยเซอร์โวสำหรับปริมาตรการบรรจุ การจัดแนวสปูต และการควบคุมแรงบิดของฝา
มอเตอร์เซอร์โวขับเคลื่อนปั๊มจ่ายสาร หัวจับสปูต และหัวปิดฝา ทำให้เครื่องมีความแม่นยำสูงมาก ระบบป้อนกลับแบบปิดวงจรปรับค่าปริมาตรการบรรจุอย่างต่อเนื่อง โดยมักบรรลุความซ้ำได้ภายใน ±0.3% — ลดการสูญเสียผลิตภัณฑ์โดยไม่จำเป็น ขณะเดียวกันก็รับรองความสอดคล้องตามข้อกำหนดด้านปริมาตรสุทธิของผลิตภัณฑ์ การจัดแนวสปูตก็มีความสำคัญไม่แพ้กัน: หัวจับที่ควบคุมด้วยเซอร์โวจะจัดตำแหน่งสปูตแต่ละชิ้นก่อนกระบวนการปิดผนึกด้วยความร้อน เพื่อป้องกันไม่ให้สปูตเอียงซึ่งอาจก่อให้เกิดการรั่วไหล ระหว่างขั้นตอนการปิดฝา แนวทางที่เน้นการใช้เซอร์โวเช่นกันจะสร้างแรงบิดที่สม่ำเสมอต่อฝาทุกชิ้น โดยระบบป้อนกลับแรงบิดจะปรับค่าเบี่ยงเบนทันทีที่ตรวจพบ ทำให้ฝาปิดแน่นสนิทแต่ไม่ทำให้เกลียวเสียหาย ฟังก์ชันทั้งสามประการนี้ร่วมกันขจัดความแปรปรวนที่เกิดจากระบบแบบใช้ลมอัดหรือระบบควบคุมด้วยมือ — ส่งผลให้เพิ่มอัตราการผลิต ยกระดับคุณภาพและระดับสุขอนามัย โดยไม่เพิ่มภาระงานให้ผู้ปฏิบัติการ
การจัดการสูตรการผลิตและการเปลี่ยนงานอย่างรวดเร็วสำหรับการผลิตถุงหัวเทียนแบบหลายรหัสสินค้า
PLC รุ่นใหม่เก็บชุดสูตรการผลิตทั้งหมดไว้ เช่น ขนาดถุง ปริมาตรการบรรจุ ประเภทหัวเทียน และแรงบิดของฝาปิด ผู้ปฏิบัติงานสามารถเรียกสูตรที่ต้องการขึ้นมาใช้งานได้ด้วยการแตะหน้าจอเพียงครั้งเดียว ทำให้แกนขับแบบเซอร์โวทั้งหมดปรับตำแหน่งอัตโนมัติ ระยะเวลาในการเปลี่ยนงานมักลดลงต่ำกว่า ๑๕ นาที แม้กระทั่งเมื่อเปลี่ยนระหว่างรหัสสินค้าที่แตกต่างกันมาก การจัดการสูตรยังบังคับใช้ค่าพารามิเตอร์ที่ผ่านการตรวจสอบแล้ว เพื่อป้องกันข้อผิดพลาดจากมนุษย์ในขั้นตอนการตั้งค่า คำสั่งผลิตที่สแกนด้วยรหัสแท่งสามารถเรียกสูตรที่ถูกต้องโดยอัตโนมัติ ทำให้แต่ละรอบการผลิตเชื่อมโยงกับพารามิเตอร์ที่เกี่ยวข้องอย่างสมบูรณ์ ซึ่งสนับสนุนการจัดทำรายงานการติดตามย้อนกลับ ทั้งนี้ เนื่องจากการปรับแต่งส่วนประกอบทางกลเป็นไปโดยระบบขับเคลื่อนเซอร์โว จึงไม่จำเป็นต้องใช้เครื่องมือในการเปลี่ยนงาน ความยืดหยุ่นนี้ทำให้สายการผลิตเพียงหนึ่งสายสามารถจัดการผลิตภัณฑ์ที่หลากหลายได้ — ตั้งแต่ของเหลวใสอย่างน้ำผลไม้ไปจนถึงของหนืดอย่างพาสต้า — ทั้งในลักษณะผลิตแบบจำนวนน้อยต่อรอบ หรือผลิตแบบต่อเนื่องเป็นเวลานาน ซึ่งสอดคล้องกับแนวปฏิบัติการผลิตแบบคล่องตัวที่ตลาดผู้บริโภคในปัจจุบันต้องการ
การผสานรวมเครือข่ายอุตสาหกรรม: รองรับ Modbus, EtherNet/IP และ OPC UA
การเชื่อมต่อแบบไร้รอยต่อกับระบบ MES/SCADA เพื่อการติดตามย้อนกลับและติดตามประสิทธิภาพโดยรวมของเครื่องจักร (OEE)
เครื่องบรรจุและปิดฝาแบบซองหัวเทียนสมัยใหม่ใช้โปรโตคอลการสื่อสารอุตสาหกรรม ได้แก่ Modbus TCP, EtherNet/IP และ OPC UA เพื่อเชื่อมต่อกับระบบ MES และ SCADA ของโรงงานทั้งระบบอย่างราบรื่น Modbus ให้การเชื่อมต่อที่เรียบง่ายสำหรับอุปกรณ์รุ่นเก่าและเซ็นเซอร์ ในขณะที่ EtherNet/IP มอบการควบคุมความเร็วสูงและมีความแน่นอนสูง ซึ่งจำเป็นต่อการดำเนินงานที่ต้องประสานกันอย่างแม่นยำ ส่วน OPC UA ด้วยโครงสร้างที่ไม่ขึ้นกับแพลตฟอร์มและมีความปลอดภัยสูง ช่วยให้เครื่องสามารถเผยแพร่ข้อมูลการผลิต—เช่น ปริมาตรการบรรจุ แรงบิดของการปิดฝา และรหัสชุดผลิต—ไปยังระบบที่อยู่ระดับสูงกว่าโดยตรง การเชื่อมต่อนี้สนับสนุนการติดตามย้อนกลับแบบเรียลไทม์ ตั้งแต่ล็อตวัตถุดิบจนถึงซองสำเร็จรูป และช่วยให้สามารถติดตาม OEE โดยอัตโนมัติผ่านการบันทึกตัวชี้วัดด้านความสามารถในการใช้งาน ประสิทธิภาพ และคุณภาพ โดยการส่งข้อมูลที่ถูกต้องและมีการระบุเวลาอย่างแม่นยำเข้าสู่ระบบ MES ผู้ผลิตจึงสามารถตรวจสอบระดับการใช้งาน ระบุจุดคับคั่น และจัดทำรายงานเพื่อการปฏิบัติตามข้อกำหนดโดยไม่ต้องป้อนข้อมูลด้วยตนเอง ซึ่งส่งผลให้การมองเห็นการดำเนินงานดีขึ้นและพร้อมสำหรับการตรวจสอบมากยิ่งขึ้น การผสานรวมนี้เปลี่ยนเครื่องจักรให้กลายเป็นทรัพย์สินที่สร้างข้อมูล ทำให้สามารถดำเนินการบำรุงรักษาเชิงคาดการณ์และปรับปรุงกระบวนการอย่างต่อเนื่องได้
การยืนยันตลาด: ผู้ผลิตรถยนต์รายใหญ่และระบบการใช้งานจริงของเครื่องบรรจุและปิดฝาแบบสปูตพอซ (spout pouch) ที่ควบคุมด้วยพีแอลซี
ตลาดเครื่องบรรจุและปิดฝาแบบสปูตแพ็กเกจได้เปลี่ยนผ่านอย่างชัดเจนไปสู่ระบบอัตโนมัติที่ควบคุมด้วย PLC ซึ่งเห็นได้จากพอร์ตโฟลิโอผลิตภัณฑ์ของผู้ผลิตอุปกรณ์บรรจุภัณฑ์ชั้นนำ ผู้ผลิตต้นแบบ (OEM) รายใหญ่เหล่านี้ปัจจุบันนำเสนอระบบที่รวมเข้าด้วยกันอย่างสมบูรณ์แบบโดยใช้ PLC ซึ่งผสานกระบวนการบรรจุ การใส่สปูต การปิดผนึกด้วยความร้อน และการปิดฝาไว้ในสายการผลิตเดียวที่ประสานงานกันอย่างลงตัว การนำไปใช้งานจริงครอบคลุมภาคอุตสาหกรรมอาหารและเครื่องดื่ม สินค้าเพื่อการดูแลส่วนบุคคล และสารเคมีสำหรับครัวเรือน — ซึ่งล้วนต้องการการผลิตความเร็วสูงและรองรับสินค้าหลายรหัส (multi-SKU) อย่างจำเป็น ในภูมิภาคที่อุตสาหกรรมแปรรูปอาหารกำลังขยายตัว เช่น ตะวันออกกลางและแอฟริกา การลงทุนในสายการบรรจุภัณฑ์อัตโนมัติรุ่นใหม่ได้เร่งให้การนำเทคโนโลยีนี้มาใช้แพร่หลายยิ่งขึ้น ผู้ใช้งานรายงานว่าได้รับผลลัพธ์ที่วัดค่าได้จริงในด้าน OEE ความสม่ำเสมอของการบรรจุ และความเร็วในการเปลี่ยนรูปแบบการผลิต (changeover) ด้วยความน่าเชื่อถือที่พิสูจน์แล้วในการดำเนินงานตลอด 24 ชั่วโมงทุกวัน และความสามารถในการรองรับรูปแบบถุงบรรจุภัณฑ์หลากหลายประเภท โซลูชันการบรรจุและปิดฝาที่ใช้ PLC จึงกลายเป็นมาตรฐานอ้างอิงสำหรับการดำเนินงานบรรจุภัณฑ์ที่สามารถปรับขนาดได้และยืดหยุ่น
คำถามที่พบบ่อย
PLC มีบทบาทอย่างไรในเครื่องบรรจุและปิดฝาแบบสปูตแพ็กเกจ
PLC ทำหน้าที่เป็นระบบควบคุมหลักที่ประสานงานการดำเนินงานของเครื่องทั้งหมด ได้แก่ การบรรจุ การใส่สปูต การปิดผนึกด้วยความร้อน และการปิดฝา เพื่อให้มั่นใจในความแม่นยำและประสิทธิภาพ
การควบคุมแบบวงจรปิดช่วยยกระดับคุณภาพผลิตภัณฑ์ได้อย่างไร
การควบคุมแบบวงจรปิดปรับค่าพารามิเตอร์ต่าง ๆ อย่างต่อเนื่อง เช่น ปริมาตรการบรรจุ แรงบิดขณะปิดฝา และอุณหภูมิของแถบปิดผนึก โดยอิงจากข้อมูลย้อนกลับแบบเรียลไทม์จากเซนเซอร์ ซึ่งช่วยลดความแปรปรวนและเพิ่มความสม่ำเสมอ
เครื่องเหล่านี้สามารถรองรับผลิตภัณฑ์หลายชนิดและหลายขนาดได้หรือไม่
ใช่ ปัจจุบันเครื่องที่ใช้ PLC รุ่นใหม่สนับสนุนการจัดการสูตรการผลิต (recipe management) สำหรับการผลิตหลาย SKU และสามารถเปลี่ยนการตั้งค่าได้อย่างรวดเร็วเพื่อรองรับขนาดถุงที่แตกต่างกัน ปริมาตรการบรรจุที่หลากหลาย และความหนืดของผลิตภัณฑ์ที่ไม่เหมือนกัน
การเชื่อมต่อกับเครือข่ายอุตสาหกรรมให้ประโยชน์อะไรบ้าง
โปรโตคอลเครือข่ายอุตสาหกรรม เช่น Modbus, EtherNet/IP และ OPC UA ช่วยให้สามารถเชื่อมต่อกับระบบ MES และ SCADA ได้ ซึ่งเอื้อต่อการติดตามย้อนกลับ การวัดค่า OEE และการบำรุงรักษาเชิงพยากรณ์
เหตุใดจึงใช้มอเตอร์เซอร์โวในเครื่องบรรจุถุงหัวเทียน
มอเตอร์เซอร์โวให้การควบคุมที่แม่นยำสำหรับงานต่าง ๆ เช่น การจ่ายปริมาณ การจัดแนวหัวเทียน และการปิดฝา ซึ่งช่วยเพิ่มความแม่นยำ ลดความแปรปรวน และลดภาระงานของผู้ปฏิบัติงาน
สารบัญ
- ระบบควบคุมด้วย PLC ทำให้การบรรจุและปิดผนึกถุงหัวเทียนทำงานแบบบูรณาการได้อย่างไร
- คุณสมบัติการควบคุมอัตโนมัติหลักของเครื่องบรรจุและปิดฝาแบบสปูตแพ็กเกจในยุคปัจจุบัน
- การผสานรวมเครือข่ายอุตสาหกรรม: รองรับ Modbus, EtherNet/IP และ OPC UA
- การยืนยันตลาด: ผู้ผลิตรถยนต์รายใหญ่และระบบการใช้งานจริงของเครื่องบรรจุและปิดฝาแบบสปูตพอซ (spout pouch) ที่ควบคุมด้วยพีแอลซี
- คำถามที่พบบ่อย