

พารามิเตอร์หลักในการปิดผนึกบนเครื่อง FFS แบบแนวนอน
อุณหภูมิการปิดผนึกด้วยความร้อน: การปิดผนึกเทียบกับความเสียหาย
อุณหภูมิการปิดผนึกด้วยความร้อนกำหนดอุณหภูมิที่เหมาะสมสำหรับการปิดผนึกโดยไม่ทำให้วัสดุฟิล์มของเครื่องปิดผนึกแบบแนวนอน (Horizontal Form Fill Seal) เสียหาย หากอุณหภูมิสูงเกินไป โพลิเมอร์จะเริ่มสลายตัว ส่งผลให้รอยปิดผนึกไหม้ ในทางกลับกัน หากความร้อนไม่เพียงพอ การหลอมรวมของฟิล์มจะไม่สมบูรณ์ ทำให้เกิดจุดอ่อนในฟิล์มซึ่งอาจรั่วได้ ฟิล์มโพลีโอลีฟินส่วนใหญ่ เช่น LDPE และ CPP จะปิดผนึกได้ดีที่สุดที่อุณหภูมิ 120–150 องศาเซลเซียส ส่วนฟิล์มลามิเนตที่มีส่วนประกอบของ PET จำเป็นต้องใช้อุณหภูมิสูงขึ้นระหว่าง 140–170 องศาเซลเซียส เนื่องจากฟิล์ม PET มีความยากกว่าในการให้ความร้อนและใช้เวลานานกว่าในการถ่ายเทความร้อน การปรับเปลี่ยนอุณหภูมิแม้เพียงเล็กน้อยก็มีความสำคัญอย่างยิ่งต่อความสม่ำเสมอของการปิดผนึก อุปกรณ์รุ่นใหม่ล่าสุดที่ติดตั้งเซ็นเซอร์อินฟราเรดสามารถควบคุมอุณหภูมิให้คงที่ภายในช่วง ±2 องศาเซลเซียส ซึ่งสัมพันธ์กับการลดลงอย่างมากของอัตราความล้มเหลวของการปิดผนึกเมื่ออุปกรณ์ทำงานที่ความเร็วสูง
แถบปิดผนึกและการสัมผัสอย่างสม่ำเสมอทั่วทั้งแถบปิดผนึก
การให้แรงกดอย่างสม่ำเสมอกับแถบปิดผนึกทั้งหมดมีความสำคัญต่อการยึดติดอย่างสม่ำเสมอและช่วยขจัดช่องว่างอากาศ หลายเครื่องบรรจุแบบแนวขนาน (Horizontal FFS) ทำงานที่ความดัน 40–60 ปอนด์ต่อตารางนิ้ว (psi) แต่วัสดุแบบลามิเนต (โดยเฉพาะวัสดุที่มีอลูมิเนียม) จำเป็นต้องปรับความดันของเครื่องให้สูงขึ้น 25% เนื่องจากพื้นผิวที่ไม่เรียบและต้องการความต่างของความดันเพื่อให้เกิดการสัมผัสที่เพียงพอสำหรับหลอมชั้นวัสดุให้ติดกัน ข้อจำกัดเชิงกลไกอาจทำให้ความดันลดลง และช่องว่างระหว่างแผ่นยึดปิดผนึกอาจทำให้ความดันที่พื้นผิวปิดผนึกลดลงได้ถึง 15% หรือมากกว่า ส่งผลให้การปิดผนึกไม่สมบูรณ์ เครื่องรุ่นใหม่กว่ามีคุณสมบัติเด่นคือความสม่ำเสมอและระบบอัตโนมัติที่สูงขึ้น โดยใช้เทคโนโลยีการปรับระดับด้วยเลเซอร์และการชดเชยแรงกดของแผ่นรองแบบปรับค่าได้แบบพลวัต ซึ่งทำให้เมื่อทำงานที่ความเร็วสูง (เช่น 120 ชิ้นต่อนาที) ความดันปิดผนึกจะแปรผันไม่เกิน 5% ตลอดความกว้างของบริเวณปิดผนึก
ระยะเวลาในการปิดผนึก: การประสานงานกับความเร็วของเครื่องบรรจุแบบแนวขนาน (Horizontal FFS) และโซนที่ฟิล์มคงอยู่
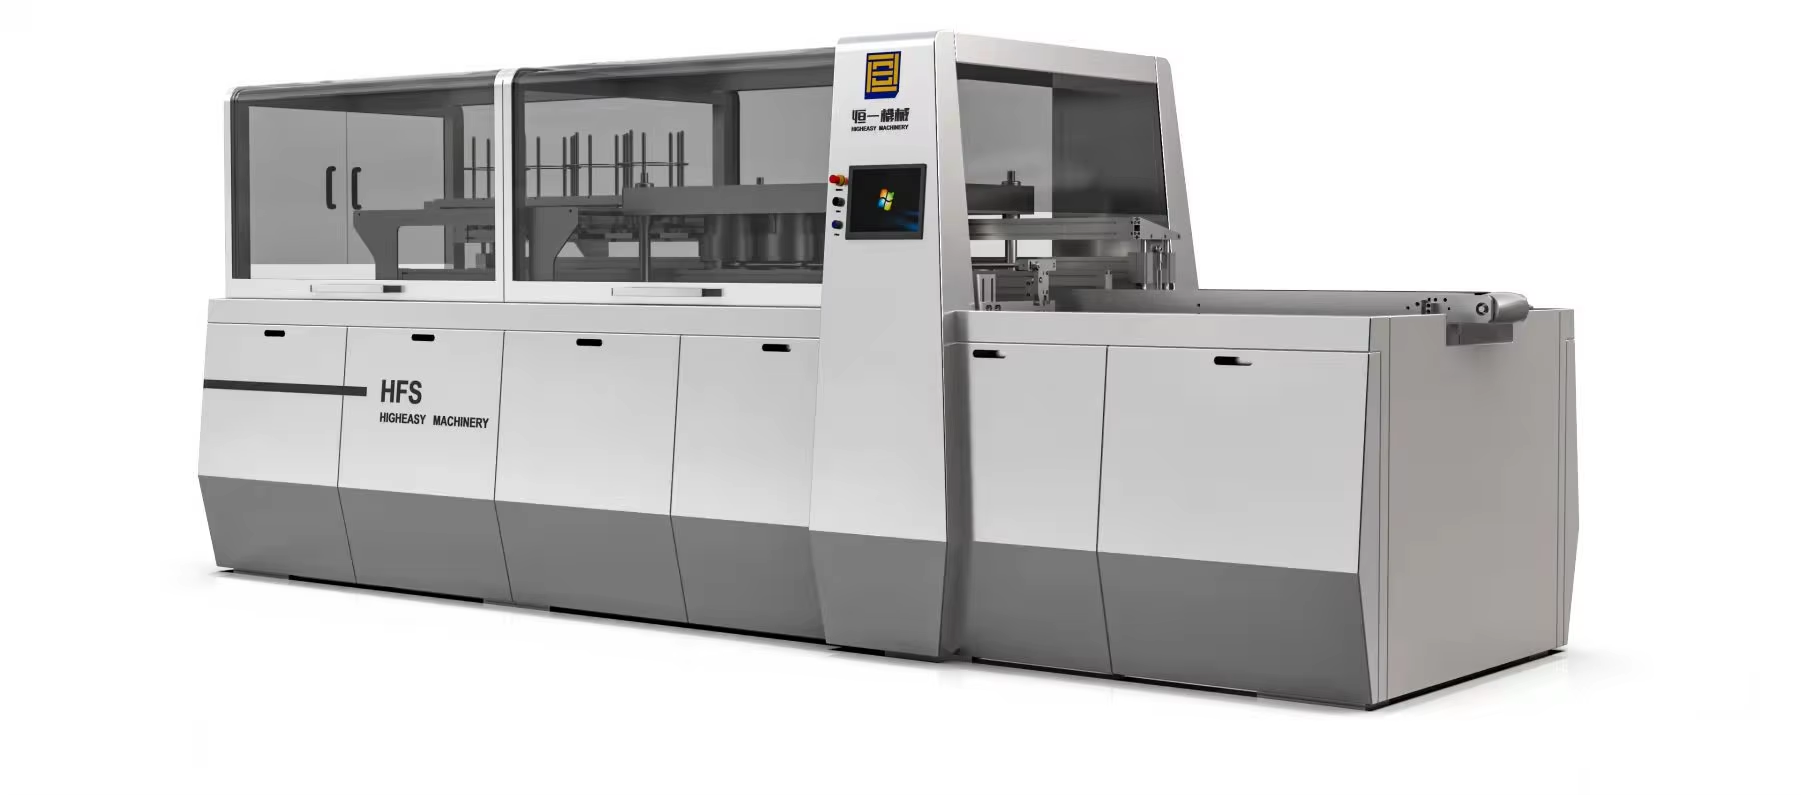
เวลาและวันที่ที่ใช้แรงปิดผนึกมีความเฉพาะเจาะจง ช่วงเวลาที่ใช้งานแรงปิดผนึกซึ่งเกิดจากความร้อนและแรงดันนั้นขึ้นอยู่กับอัตราการไหลของสายการผลิต สำหรับฟิล์มมาตรฐานที่ทำงานที่ความเร็วประมาณ 30 เมตรต่อนาที มักจะได้การยึดติดที่เหมาะสมในช่วงเวลา 0.8 ถึง 1.2 วินาที อย่างไรก็ตาม เวลาที่ใช้ในการปิดผนึก (seal dwell time) ที่ความเร็วสายการผลิตเกิน 50 เมตรต่อนาทีจำเป็นต้องลดลงอีกเพื่อป้องกันไม่ให้เกิดความร้อนสูงเกินไป เพื่อแก้ไขปัญหานี้ จึงมีการติดตั้งส่วนระบายความร้อนพิเศษเข้าไปในระบบ ซึ่งสามารถทำให้รอยปิดผนึกเย็นลงภายในเวลาไม่ถึงหนึ่งในสามวินาที ประเภทของฟิล์มก็มีผลกระทบอย่างมากเช่นกัน โพลีเอทิลีนแบบธรรมดาจะหลอมรวมได้เร็วกว่าโครงสร้างฟิล์มแบบลามิเนต เช่น PET/AL/PE ประมาณร้อยละ 30 ดังนั้น ผู้ปฏิบัติงานจึงต้องปรับค่าต่าง ๆ อย่างแม่นยำยิ่งขึ้น เพื่อหลีกเลี่ยงทั้งรอยปิดผนึกที่อ่อนแอเกินไป หรือรอยปิดผนึกที่แข็งแรงเกินไป
การวิเคราะห์และแก้ไขปัญหาการปิดผนึกบนเครื่องบรรจุแนวราบแบบ FFS
การวินิจฉัยและแก้ไขปัญหาการซีลโดยอิงจากค่าพารามิเตอร์การซีลที่เบี่ยงเบน
จากประสบการณ์ ปัญหาการซีลมักบ่งชี้ถึงปัญหาที่เกิดซ้ำกับพารามิเตอร์กระบวนการ โดยการซีลที่อ่อนแอเกิดจากแรงดันและอุณหภูมิการซีลไม่เพียงพอ ซึ่งทำให้สายโพลิเมอร์ไม่สามารถหลอมรวมกันได้ ขณะที่การซีลที่ไม่สมบูรณ์เกิดจากอุณหภูมิที่กระจายตัวไม่สม่ำเสมอ เวลาหยุดของเครื่องไม่เหมาะสม และความหนาของฟิล์มมากเกินไป นอกจากนี้ จุดร้อนและจุดเย็นยังส่งผลให้การซีลเกิดขึ้นอย่างไม่สม่ำเสมอ ส่วนพื้นผิวการซีลที่ไหม้จะมีลักษณะเปลี่ยนสี เปราะหรือดำคล้ำเนื่องจากอุณหภูมิสูงเกินไป และเกิดการสะสมของคาร์บอนจากการสัมผัสซีลเป็นเวลานาน โดยประมาณสองในสามของปัญหาข้อบกพร่องการซีลที่รายงานในรายงานข้อบกพร่องบรรจุภัณฑ์ของปีที่ผ่านมาเกิดจากปัญหาที่กล่าวมาข้างต้น ขั้นตอนแรกในการระบุปัญหาคือการตรวจสอบ:
การสอบเทียบเทอร์โมคัปเปิลในกรอบซีลทั้งหมด
การกระจายแรงดันอย่างสม่ำเสมอของฟิล์มประทับรอย
การตรวจสอบตามรอบเวลาที่สอดคล้องกับข้อกำหนดของโซนพักของฟิล์ม
สำหรับการปรับอุณหภูมิและแรงดันแบบค่อยเป็นค่อยไป (±5 องศาเซลเซียส และ ±10% ตามลำดับ) ให้สังเกตการตอบสนองของฟิล์มหลังแต่ละขั้นตอน การบันทึกข้อมูลพารามิเตอร์อย่างต่อเนื่องจะช่วยลดเวลาเฉลี่ยในการแก้ไขปัญหาลง 40% เมื่อเทียบกับการปรับแบบรับมือเหตุการณ์
พารามิเตอร์ของฟิล์มบรรจุภัณฑ์ชนิดต่าง ๆ ที่ใช้ได้กับเครื่องบรรจุแนวราบแบบ FFS
LDPE, CPP, ลามิเนต PET/AL/PE และฟิล์มแบบโมโน-แมททีเรียล: โปรไฟล์การตอบสนองทางความร้อนและเชิงกล
การเลือกเทคโนโลยีการปิดผนึกขึ้นอยู่กับการตอบสนองของฟิล์มต่อกระบวนการปิดผนึกเป็นหลัก ตัวอย่างเช่น ฟิล์ม LDPE จะปิดผนึกได้ที่อุณหภูมิประมาณ 105 ถึง 115 องศาเซลเซียส ดังนั้นเราจึงตั้งค่าอุณหภูมิในการปิดผนึกไว้ที่ 110 ถึง 150 องศาเซลเซียส อย่างไรก็ตาม จำเป็นต้องระมัดระวังแรงดันที่ใช้ในการปิดผนึกเป็นพิเศษ เนื่องจากแรงดันที่มากเกินไปจะทำให้เกิดช่องว่างซึ่งส่งผลให้ความแข็งแรงของการปิดผนึกลดลง ฟิล์ม CPP ต้องการอุณหภูมิในการปิดผนึกที่สูงกว่า คือ 140 ถึง 170 องศาเซลเซียส ซึ่งร้อนกว่าฟิล์ม LDPE อย่างเห็นได้ชัด และใช้เวลาในการปิดผนึกสั้นกว่า ซึ่งเหมาะอย่างยิ่งสำหรับการปิดผนึกในงานที่ต้องการความใสของฟิล์มเป็นพิเศษ เนื่องจากกระบวนการปิดผนึกอาจส่งผลต่อความใสของฟิล์ม ขณะเดียวกัน การปิดผนึกฟิล์มลามิเนตแบบ PET/AL/PE ก็ถือเป็นเรื่องที่ท้าทายเช่นกัน เนื่องจากชั้นอลูมิเนียมทำหน้าที่เป็นฉนวนความร้อน จึงป้องกันไม่ให้ความร้อนส่งผ่านไปยังชั้นภายในอย่างมีประสิทธิภาพ ส่งผลให้ต้องใช้ความร้อนเพิ่มขึ้นประมาณ 10 ถึง 15 เปอร์เซ็นต์เมื่อเทียบกับปกติเพื่อให้ชั้นต่างๆ ปิดผนึกติดกันอย่างเหมาะสม อย่างไรก็ตาม ต้องระมัดระวังไม่ให้ใช้ความร้อนมากเกินไป เพราะอาจทำให้ชั้นต่างๆ แยกตัวออกจากกัน (delaminate) แทนที่จะปิดผนึกติดกัน นอกจากนี้ บริษัทบางแห่งยังได้เริ่มนำโครงสร้างใหม่ที่ผลิตจากวัสดุ PE ล้วนมาใช้งาน ซึ่งยังช่วยเพิ่มความสามารถในการรีไซเคิลได้อีกด้วย
ทางเลือกเหล่านี้สามารถใช้งานได้ดีพอสมควร อย่างไรก็ตาม จำเป็นต้องควบคุมอุณหภูมิ ความดัน และเวลาอย่างแม่นยำ เพื่อให้บรรลุความแข็งแรงและคุณสมบัติในการป้องกันที่เทียบเคียงกับฟิล์มเคลือบแบบดั้งเดิมเสมอ consult ผู้ผลิตฟิล์มก่อนปรับการตั้งค่าเครื่องจักรของคุณทุกครั้ง ความแตกต่างเพียงเล็กน้อยอาจมีผลสำคัญ เช่น ความหนาที่เปลี่ยนไปเพียง 5 ไมครอน อาจส่งผลให้ค่าการตั้งค่าที่เหมาะสมเปลี่ยนแปลงไป 8 ถึง 12 เปอร์เซ็นต์
การปรับพารามิเตอร์ของเครื่อง FFS แนวนอนโดยคำนึงถึงตัวแปรในโลกแห่งความเป็นจริง
การปรับค่าที่เกี่ยวข้องกับอุณหภูมิ ความชื้น และแรงตึงของฟิล์ม
รับประกันคุณภาพของรอยปิดผนึกต่อปัจจัยเชิงกลและสิ่งแวดล้อมหลายประการ อย่างไรก็ตาม คุณภาพของรอยปิดผนึกอาจมีความแปรผันได้ ทั้งนี้ เมื่ออุณหภูมิเปลี่ยนแปลงประมาณ ±5 องศาเซลเซียส ความหนืดของฟิล์มอาจเปลี่ยนแปลงได้ 12 ถึง 18 เปอร์เซ็นต์ ดังนั้น ค่าการไหลแบบ 'ละลาย' จึงจำเป็นต้องปรับค่าประมาณ ±2 องศา นอกจากนี้ หากความชื้นสัมพัทธ์เกิน 60% จะทำให้ประสิทธิภาพการถ่ายเทความร้อนลดลงอย่างมีนัยสำคัญถึง 15% ซึ่งผู้ปฏิบัติงานสามารถแก้ไขปัญหานี้ได้โดยเพิ่มระยะเวลาการคงสภาพ (dwell time) ขึ้น 0.1 วินาที ต่อความชื้นสัมพัทธ์ทุกๆ 10% หรือจะปรับเพิ่มค่าอุณหภูมิที่ตั้งไว้ (temperature set-point) ขึ้นเล็กน้อยก็ได้เช่นกัน นอกจากนี้ การจัดแนวของม้วนฟิล์มไม่ถูกต้องอาจทำให้แรงตึงของฟิล์มแปรผัน ส่งผลให้ระบบสายพานลำเลียงจัดแนวไม่ตรง จนเกิดรอยย่นซึ่งอาจทำให้รอยปิดผนึกล้มเหลวได้ใน 1 จากทุก 4 บรรจุภัณฑ์ ปัญหาดังกล่าวสามารถแก้ไขได้โดยติดตั้งระบบอัตโนมัติภายในโครงสร้างที่มีเซ็นเซอร์อินฟราเรดแบบเรียลไทม์และตัวควบคุมแรงตึงแบบวงจรปิด
การพัฒนาเส้นโค้งการปรับแก้โดยอิงจากประสิทธิภาพของฟิล์มภายใต้ชุดฟิล์มต่างๆ และสภาวะแวดล้อมที่แตกต่างกัน จะมีประสิทธิภาพมากกว่าการใช้วิธีการเชิงทฤษฎีในการรักษาความสม่ำเสมอของประสิทธิภาพให้เกิดขึ้นได้ทั่วทั้งชุดฟิล์ม สภาวะแวดล้อม และกะการทำงาน รวมถึงทุกกลุ่มผลิตภัณฑ์ฟิล์ม
ส่วน FAQ
อุณหภูมิการปิดผนึกด้วยความร้อนส่งผลต่อความสมบูรณ์ของฟิล์มอย่างไร
การปิดผนึกต้องดำเนินการที่อุณหภูมิที่เหมาะสมของพื้นผิวที่ใช้ปิดผนึก หากอุณหภูมิสูงเกินไป โพลิเมอร์จะเริ่มเสื่อมสภาพและรอยต่อจะไหม้ หากอุณหภูมิต่ำเกินไป จะเกิดบริเวณรอยต่อที่มีความแข็งแรงต่ำ ฟิล์มโพลีโอลีฟินส่วนใหญ่สามารถปิดผนึกได้ที่ช่วงอุณหภูมิ 120 ถึง 150 องศาเซลเซียส
เหตุใดความดันในการปิดผนึกจึงมีความสำคัญ
เพื่อให้ชั้นกาวยึดติดกันอย่างเหมาะสม ความดันในการปิดผนึกมีความจำเป็นอย่างยิ่ง โดยเฉพาะสำหรับแผ่นลามิเนต เพื่อให้เกิดการสัมผัสอย่างสม่ำเสมอทั่วทั้งบริเวณที่ปิดผนึกและขจัดช่องว่างอากาศทั้งหมด
ระยะเวลาการคงสภาพขณะปิดผนึกมีบทบาทอย่างไรต่อกระบวนการปิดผนึก
ระยะเวลาการคงสภาพขณะปิดผนึกคือช่วงเวลาที่รอยปิดผนึกได้รับความร้อนและความดัน ซึ่งช่วงเวลานี้จะต้องสอดคล้องกับความเร็วของเครื่องจักร และควบคุมให้แม่นยำเพื่อให้ได้รอยปิดผนึกที่มีความแข็งแรงตามที่ต้องการ หากใช้เวลานานเกินไป รอยปิดผนึกจะมีความแข็งแรงต่ำ หากใช้เวลาน้อยเกินไป รอยปิดผนึกจะไม่สมบูรณ์