

Parameter Pengeleman Inti pada Mesin FFS Horizontal
Suhu Pengeleman Panas: Pengeleman vs Kerusakan
Suhu penyegelan panas menentukan penyegelan yang tepat tanpa merusak bahan film pada mesin pengisi dan penyegel bentuk horizontal. Jika suhu terlalu tinggi, polimer mulai terurai dan menyebabkan jahitan terbakar. Jika panas tidak cukup, fusi film akan kurang memadai sehingga menghasilkan titik lemah pada film yang dapat bocor. Sebagian besar film poliolefin seperti LDPE dan CPP memberikan hasil penyegelan terbaik pada kisaran suhu 120 hingga 150 derajat Celsius. Untuk laminasi berbasis PET, suhu perlu ditingkatkan menjadi antara 140 hingga 170 derajat Celsius. Film PET lebih sulit dipanaskan dan memerlukan waktu lebih lama untuk mencapai suhu optimal. Perubahan kecil dalam suhu sangat penting untuk memastikan konsistensi penyegelan. Peralatan terbaru yang dilengkapi sensor inframerah mampu menstabilkan suhu hingga toleransi ±2 derajat Celsius. Hal ini berkorelasi dengan penurunan tajam dalam kegagalan penyegelan ketika peralatan dioperasikan pada kecepatan tinggi.
Batang penyegel dan kontak seragam di seluruh batang
Mencapai kontak seragam dengan semua batang penyegel sangat penting untuk adhesi yang seragam dan menghilangkan kantong udara. Banyak mesin FFS horizontal beroperasi pada tekanan 40–60 psi, namun bahan laminasi (terutama yang mengandung aluminium) mengharuskan operator mengatur mesin pada tekanan 25% lebih tinggi karena permukaannya tidak rata serta kebutuhan akan perbedaan tekanan guna memperoleh kontak yang diperlukan untuk melelehkan lapisan-lapisan tersebut. Kelemahan mekanis dapat melemahkan tekanan ini, dan celah antar rahang penyegel dapat menurunkan tekanan di permukaan penyegel hingga 15% atau lebih, sehingga menghasilkan segel yang buruk. Tingkat keseragaman dan otomatisasi yang lebih tinggi merupakan ciri khas mesin-mesin modern, dengan kompensasi pelat tekanan berbasis pelabelan laser dan penyesuaian dinamis sehingga, pada kecepatan tinggi (misalnya 120 ppm), tekanan penyegel bervariasi kurang dari atau sama dengan 5% di sepanjang lebar area penyegel.
Waktu yang dihabiskan untuk proses penyegelan: koordinasi dengan kecepatan mesin FFS horizontal dan zona tahan film
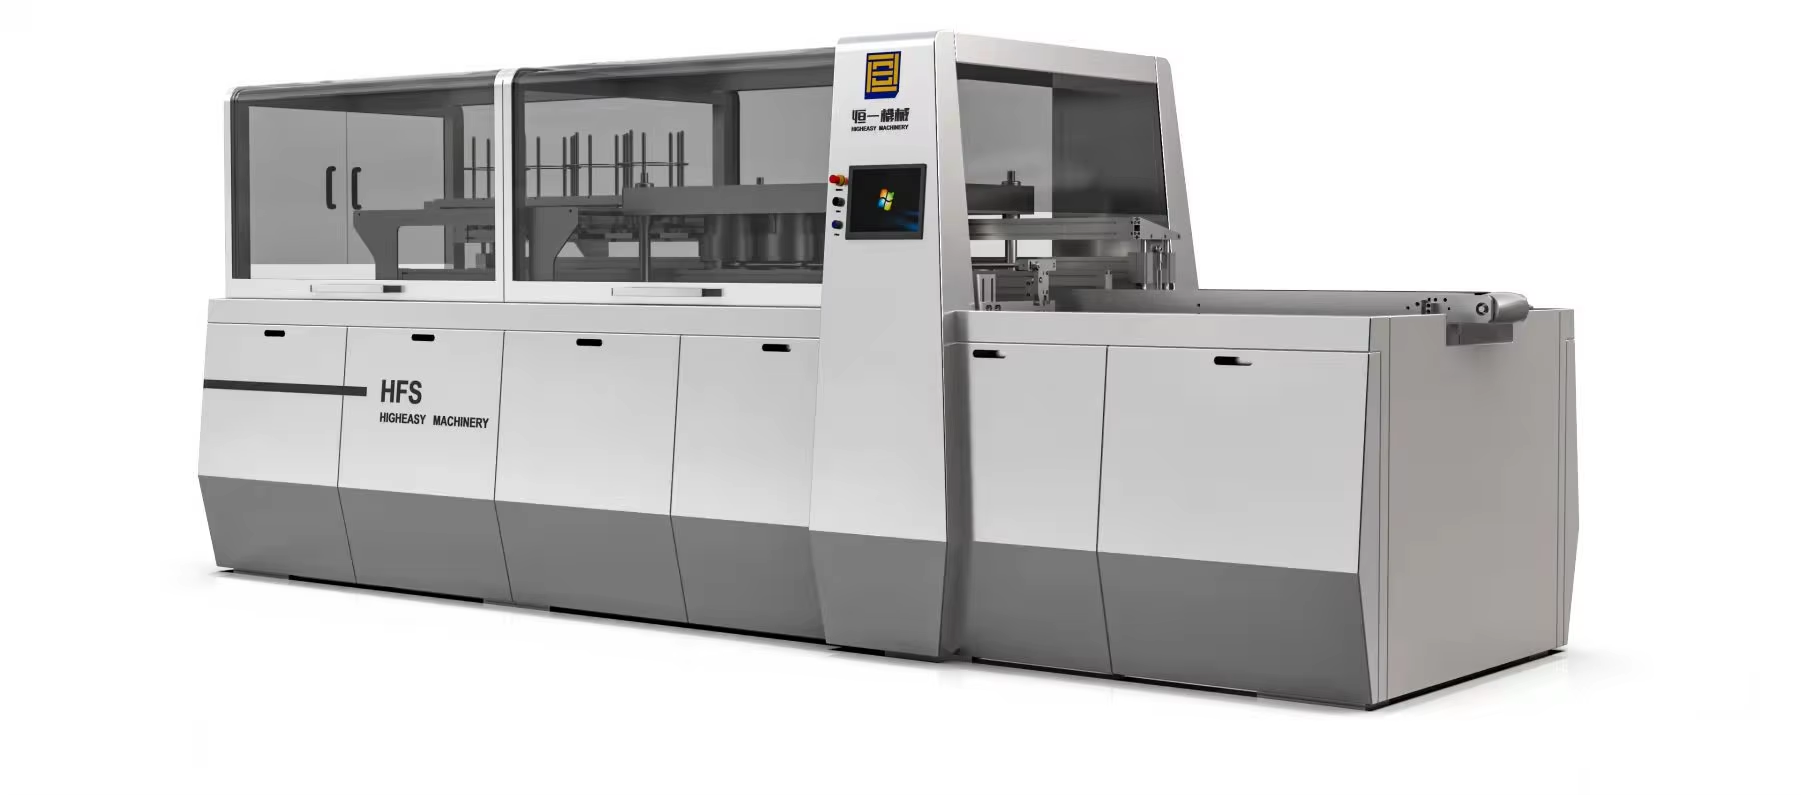
Waktu dan tanggal penerapan gaya penyegelan bersifat spesifik. Jendela aktif gaya penyegelan yang dihasilkan oleh panas dan tekanan bergantung pada laju aliran lini produksi. Dengan film standar pada kecepatan operasional sekitar 30 meter per menit, kami biasanya mencapai ikatan optimal dalam rentang 0,8 hingga 1,2 detik. Namun, waktu tahan penyegelan pada kecepatan lini di atas 50 m/menit harus dikurangi lebih lanjut guna mencegah terjadinya overheating. Untuk mengatasi hal ini, dipasang bagian pendingin khusus ke dalam sistem yang mampu melepaskan segel dalam waktu kurang dari 1/3 detik. Jenis film juga berdampak signifikan. Polietilen murni melebur sekitar 30 persen lebih cepat dibandingkan struktur film laminasi PET/AL/PE. Oleh karena itu, penyesuaian yang dilakukan operator harus dilakukan dengan presisi lebih tinggi guna menghindari terbentuknya segel yang terlalu lemah atau terlalu kuat.
Mendiagnosis dan Memperbaiki Masalah Penyegelan pada Mesin FFS Horizontal
Mendiagnosis dan memperbaiki masalah penyegelan berdasarkan deviasi parameter penyegelan
Berdasarkan pengalaman, masalah penyegelan menunjukkan adanya permasalahan berulang terkait parameter proses. Penyegelan yang lemah disebabkan oleh tekanan dan suhu penyegelan yang tidak memadai, sehingga menghambat penggabungan rantai polimer. Penyegelan yang tidak sempurna disebabkan oleh distribusi suhu yang tidak merata, waktu tahan mesin yang tidak tepat, serta ketebalan film yang berlebihan. Titik panas dan titik dingin juga menyebabkan pembentukan segel yang tidak merata. Permukaan segel yang terbakar ditandai dengan perubahan warna, kerapuhan, atau kehitaman akibat suhu berlebih dan pengendapan karbon dari kontak penyegelan yang terlalu lama. Secara perkiraan, sekitar dua pertiga dari masalah cacat penyegelan yang dilaporkan dalam laporan cacat kemasan tahun lalu disebabkan oleh masalah-masalah yang disebutkan di atas. Langkah pertama dalam mendefinisikan permasalahan adalah memeriksa:
Kalibrasi termokopel pada semua rahang penyegel
Distribusi tekanan yang seragam pada film cetak
Audit siklus waktu yang selaras dengan spesifikasi zona tahan film
Untuk penyesuaian bertahap suhu dan tekanan (±5 derajat dan ±10%, masing-masing), lakukan pengamatan respons film setelah setiap langkah. Mempertahankan pencatatan berkelanjutan terhadap setiap parameter mengurangi waktu pemecahan masalah rata-rata sebesar 40% dibandingkan penyesuaian reaktif.
Parameter Film Kemasan Berbeda yang Berlaku untuk Mesin FFS Horizontal
LDPE, CPP, laminat PET/AL/PE, dan film bahan tunggal: profil respons termal dan mekanis
Pemilihan teknologi penyegelan tergantung pada respons film terhadap proses penyegelan. Sebagai ilustrasi, film LDPE dapat disegel pada suhu sekitar 105 hingga 115 derajat Celsius, sehingga kami menjalankan proses penyegelan pada kisaran suhu 110 hingga 150 °C. Namun, perlu berhati-hati terhadap tekanan penyegelan: tekanan berlebih akan membentuk saluran yang mengakibatkan kelemahan segel. Film CPP memerlukan suhu penyegelan antara 140 hingga 170 °C—jauh lebih tinggi dibandingkan LDPE—dan memiliki waktu penyegelan yang lebih singkat. Hal ini sangat berguna dalam aplikasi penyegelan di mana kejernihan menjadi faktor penting akibat proses penyegelan itu sendiri. Penyegelan laminasi PET/AL/PE juga menantang. Alasannya adalah lapisan aluminium bersifat insulatif terhadap panas, sehingga diperlukan tambahan panas sekitar 10 hingga 15 persen dibandingkan kondisi normal untuk menyegel lapisan-lapisan tersebut. Namun, perlu diwaspadai agar tidak menggunakan panas berlebih, karena hal ini justru dapat menyebabkan delaminasi lapisan alih-alih menyegelnya. Beberapa perusahaan juga telah mengadopsi struktur baru yang terbuat sepenuhnya dari bahan PE, yang juga meningkatkan kemampuan daur ulang.
Alternatif-alternatif ini berfungsi dengan memadai; namun, mereka memerlukan pengendalian suhu, tekanan, dan waktu yang presisi agar mencapai kekuatan serta kemampuan pelindung yang setara dengan laminasi konvensional. Selalu konsultasikan dengan produsen film sebelum mengubah pengaturan peralatan Anda. Perbedaan kecil sangat menentukan; misalnya, variasi ketebalan sebesar 5 mikron dapat mengubah pengaturan ideal hingga 8–12 persen.
Penyesuaian Parameter Mesin FFS Horizontal dengan Variabel Dunia Nyata
Penyesuaian terkait suhu, kelembapan, dan pergeseran tegangan film.
Dijamin terhadap berbagai faktor mekanis dan lingkungan, kualitas segel ini dapat bervariasi. Mengingat fluktuasi suhu sekitar ±5 derajat Celsius, viskositas film dapat berubah sebesar 12 hingga 18 persen. Akibatnya, aliran 'leleh' memerlukan penyesuaian sekitar ±2 derajat. Selain itu, pada tingkat kelembapan di atas 60% kelembapan relatif, terjadi penurunan signifikan sebesar 15% dalam efisiensi termal. Masalah ini dapat diatasi oleh operator, yang dapat memperpanjang waktu tahan (dwell time) sebesar 0,1 detik untuk setiap kenaikan 10% kelembapan relatif atau, secara sederhana, menaikkan sedikit set-point suhu. Selain itu, kesalahan dalam perataan gulungan (reel) dapat menyebabkan ketegangan film tidak stabil, sehingga mengakibatkan sistem konveyor tidak sejajar dengan baik dan menimbulkan kerutan yang dapat menyebabkan kegagalan segel pada 1 dari setiap 4 kemasan. Masalah-masalah ini dapat diatasi dengan membungkus sistem otomatis menggunakan sensor inframerah waktu nyata dan pengendali ketegangan loop tertutup.
Untuk mengembangkan kurva koreksi berdasarkan kinerja film dalam merespons berbagai lot film dan kondisi lingkungan, kurva koreksi akan lebih efektif dibandingkan metode teoretis guna mencapai kinerja yang konsisten di seluruh lot film, kondisi lingkungan, dan pergeseran waktu kerja, serta di seluruh batch film. Kurva koreksi akan lebih efektif dibandingkan pendekatan apa pun yang bersifat teoretis untuk memastikan kinerja yang konsisten di seluruh lot film, kondisi lingkungan, dan pergeseran waktu kerja, serta di seluruh batch film.
Bagian FAQ
Bagaimana suhu penyegelan panas memengaruhi integritas film?
Segel harus dibentuk pada suhu permukaan penyegelan yang tepat. Jika suhu terlalu tinggi, polimer mulai terdegradasi dan jahitan terbakar. Jika suhu terlalu rendah, area lemah terbentuk pada jahitan. Sebagian besar film poliolefin dapat disegel pada kisaran suhu 120 hingga 150 derajat Celsius.
Mengapa tekanan penyegelan penting?
Untuk mencapai ikatan yang tepat pada lapisan perekat, tekanan penyegelan sangat penting—terutama untuk laminasi—guna menciptakan kontak merata di seluruh area penyegelan serta menghilangkan semua kantong udara.
Peran apa yang dimainkan oleh waktu tahan penyegelan dalam proses penyegelan?
Waktu tahan penyegelan adalah durasi di mana segel dikenai panas dan tekanan; durasi ini harus disinkronkan dengan kecepatan mesin dan dikontrol secara tepat guna menghasilkan segel dengan kekuatan yang diinginkan. Jika durasi terlalu lama, segel akan menjadi lemah; jika terlalu singkat, segel tidak akan memadai.