
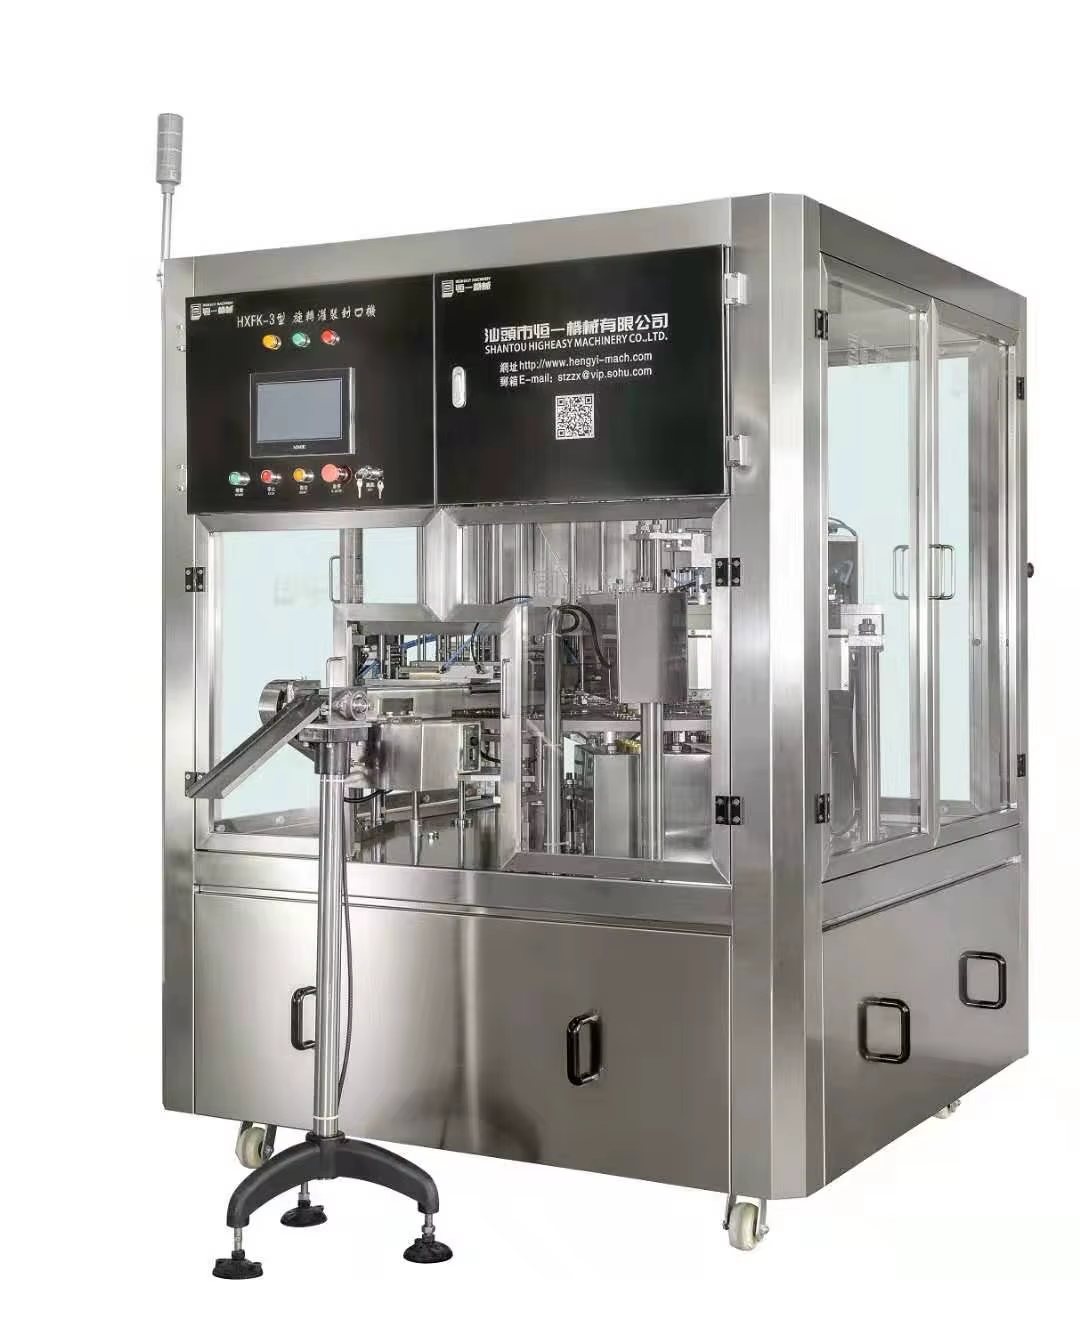
Un ingénieur des installations d’une coopérative laitière d’Asie du Sud devait choisir entre deux propositions de machines de remplissage et de scellage de gobelets — l’une pneumatique, l’autre servo-électrique — pour une nouvelle ligne de yaourt. Les deux répondaient à l’exigence de vitesse de production de 3 600 gobelets par heure. Leur prix était cité dans une fourchette de ±15 % l’un par rapport à l’autre. La décision reposait finalement sur un facteur non mentionné dans aucune fiche technique : la disponibilité d’air comprimé. Le système de compresseurs vieillissant de l’installation fonctionnait déjà à 85 % de sa capacité, et l’ajout du modèle pneumatique aurait exigé une mise à niveau des compresseurs, dont le coût s’approchait presque de celui de la machine elle-même. Ce coût caché lié aux infrastructures a clairement fait pencher le choix en faveur du modèle électrique — mais, dans une installation disposant d’une marge de capacité suffisante en air comprimé, l’option pneumatique aurait été tout aussi valable.
Fondamentaux des technologies d’actionnement
Fonctionnement des systèmes pneumatiques dans le remplissage et le scellage
Une machine pneumatique de remplissage et de scellage de gobelets utilise de l’air comprimé pour actionner les pistons de remplissage, le déplacement de la tête de scellage et l’indexation des gobelets. Des électrovannes, commandées par un automate programmable (PLC), dirigent le flux d’air vers des vérins qui s’étendent et se rétractent selon une séquence programmée. Le poste de scellage utilise généralement un vérin pneumatique pour exercer une pression contrôlée entre la plaque chauffante et le rebord du gobelet — typiquement de 200 à 400 newtons, selon le diamètre du gobelet et le matériau du film. Les pistons de remplissage, entraînés par la pression d’air, offrent une souplesse intrinsèque : ils peuvent ainsi compenser de légères variations de viscosité du produit sans provoquer de chocs mécaniques sur le système d’entraînement. Leur principal inconvénient réside dans la précision de positionnement : les vérins pneumatiques s’arrêtent aux extrémités mécaniques de leur course, ce qui rend le positionnement en milieu de course moins précis que celui obtenu avec des solutions servo. Pour les applications de remplissage où le piston parcourt une distance fixe à chaque cycle et où une variabilité de ± 2 % est acceptable, l’actionnement pneumatique reste économique et fiable.
Comment les systèmes servo électriques assurent-ils une précision
Une machine électrique de remplissage et de scellage de gobelets remplace les vérins pneumatiques par des moteurs servo entraînant des vis à billes ou des actionneurs linéaires. L’automate programmable (PLC) envoie des consignes de position aux variateurs servo, qui régulent la rotation du moteur, tandis que les capteurs de position fournissent une rétroaction en temps réel pour vérifier la position exacte. Ce contrôle en boucle fermée permet une précision du volume de remplissage de ±0,5 % : le moteur servo peut arrêter le piston à n’importe quel point de sa course avec une précision inférieure au millimètre. La force exercée par la tête de scellage devient programmable, plutôt que dépendante du réglage de la pression d’air, ce qui autorise l’application de profils de force différents selon les dimensions des gobelets et les types de film, sans ajustement mécanique. Les systèmes servo multi-axes peuvent synchroniser précisément les opérations de remplissage, de scellage et d’indexation des gobelets, offrant une coordination plus stricte que les solutions pneumatiques ; cela permet d’accroître le débit sur les machines multi-rails, où la précision temporelle influe directement sur la régularité de la production. Des marques telles que Siemens et Festo fournissent des variateurs servo couramment intégrés dans les équipements d’emballage haut de gamme.
Comparaison opérationnelle et économique
Efficacité énergétique et coût d’exploitation
Les systèmes pneumatiques consomment de l’air comprimé en continu — même lorsque la machine de remplissage et d’étanchéité des gobelets est à l’arrêt entre deux séries de production, le système d’air comprimé de l’usine maintient sa pression, et les fuites au niveau des raccords et des joints représentent une perte d’énergie continue. Une machine d’emballage pneumatique typique consommant 500 litres d’air comprimé par minute ajoute environ 3 000 à 5 000 dollars par an aux coûts d’électricité du compresseur pour un fonctionnement en simple poste. Les systèmes électriques à servomoteurs ne consomment de l’énergie que pendant le mouvement, avec une consommation proportionnelle au travail effectif réellement accompli. Pour les installations situées dans des régions où le coût de l’électricité dépasse 0,12 dollar par kilowattheure, les économies d’énergie réalisées grâce à une machine électrique sur une durée de vie de 10 ans peuvent compenser une part importante du prix d’achat initial plus élevé. Les coûts de maintenance diffèrent également : les systèmes pneumatiques nécessitent des changements réguliers de filtres, la lubrification des vérins et la détection de fuites sur les conduites d’air ; les systèmes électriques exigent principalement des inspections périodiques des ventilateurs de refroidissement des variateurs de vitesse et de la lubrification des roulements des actionneurs linéaires.
Critères de sélection pour différents environnements de production
Les installations disposant d’une infrastructure existante robuste en air comprimé et présentant des exigences de précision modérées — par exemple pour des volumes de remplissage supérieurs à 100 millilitres, où une variation de ±2 % représente moins de 2 millilitres — optent souvent pour des machines pneumatiques, qui constituent un choix pratique. Les opérations nécessitant un remplissage de haute précision inférieur à 50 millilitres, telles que les portions individuelles de crème ou les compléments alimentaires à dose pharmaceutique, profitent de la précision offerte par les systèmes servo-électriques. Les installations polyvalentes, qui changent fréquemment de dimensions de gobelets et de volumes de remplissage, privilégient les systèmes électriques, car les modifications de recette sont téléchargées depuis l’API plutôt que d’exiger des ajustements mécaniques de la course des vérins pneumatiques. La disponibilité d’une expertise locale en matière d’air comprimé revêt également une importance capitale : les systèmes pneumatiques fonctionnent de façon fiable lorsqu’ils sont entretenus par du personnel familiarisé avec la préparation de l’air, le filtrage et la maintenance des vérins, tandis que les systèmes électriques déplacent les compétences requises vers le dépannage des variateurs servo et le diagnostic des codeurs.
Questions fréquemment posées
Quel système offre une meilleure précision de remplissage ?
Les systèmes servo-électriques assurent une précision de remplissage de ± 0,5 % grâce à une commande de position en boucle fermée qui arrête le piston à n’importe quel point programmé. Les systèmes pneumatiques atteignent généralement une précision de ± 2 %, ce qui convient à la plupart des applications de boisson supérieures à 100 millilitres, mais peut s’avérer insuffisant pour le remplissage de petits volumes ou de produits à forte valeur ajoutée.
En quoi les exigences d’entretien diffèrent-elles entre les systèmes pneumatiques et électriques ?
Les systèmes pneumatiques nécessitent le remplacement régulier des filtres à air comprimé, la lubrification des vérins ainsi que l’inspection des fuites aux raccords et aux flexibles. Les systèmes servo-électriques requièrent un entretien moins fréquent, principalement l’inspection des ventilateurs de refroidissement et la lubrification des roulements, mais demandent des compétences techniques différentes lors du dépannage des pannes des variateurs servo.
Le choix du système influence-t-il la capacité de vitesse de production ?
Les systèmes servo-électriques modernes atteignent généralement un débit plus élevé sur les machines à plusieurs voies, car une synchronisation plus précise entre les mouvements de remplissage, de scellage et d’indexation réduit le temps de cycle. Pour les machines à une seule voie produisant moins de 4 000 gobelets par heure, les deux technologies répondent de façon équivalente aux exigences de vitesse.
Quelles infrastructures les acheteurs doivent-ils évaluer avant de choisir ?
La capacité en air comprimé constitue le facteur d’infrastructure critique pour les machines pneumatiques. Calculez la consommation d’air spécifiée pour la machine en comparaison avec la capacité disponible du compresseur de l’installation, en tenant compte de la demande des équipements existants. Pour les machines électriques, vérifiez la capacité disponible du tableau électrique et assurez-vous que la qualité de l’alimentation électrique de l’installation — stabilité de la tension et niveaux d’harmoniques — répond aux exigences des variateurs servo.
Quelle technologie présente un coût total de possession inférieur sur 10 ans ?
Dans les régions où le coût de l’électricité dépasse 0,12 dollar par kilowattheure, les systèmes servo-électriques offrent généralement un coût total inférieur grâce aux économies d’énergie, malgré un prix d’achat initial plus élevé. Dans les régions où le coût de l’électricité est faible et où une infrastructure d’air comprimé existe déjà, les systèmes pneumatiques peuvent présenter une meilleure rentabilité sur toute la durée de vie.
Est-il possible de rétrograder des machines pneumatiques existantes avec des actionneurs électriques ?
Des rétrogradations partielles sont réalisables : remplacer les actionneurs pneumatiques de remplissage par des entraînements servo-électriques tout en conservant les systèmes pneumatiques de scellage et d’indexation. Une conversion complète est rarement rentable comparée à l’achat d’une nouvelle machine, car le système de commande, le câblage et les interfaces mécaniques doivent tous être modifiés. Les rétrogradations partielles ciblant la station exigeant la plus grande précision offrent le meilleur retour sur investissement.