
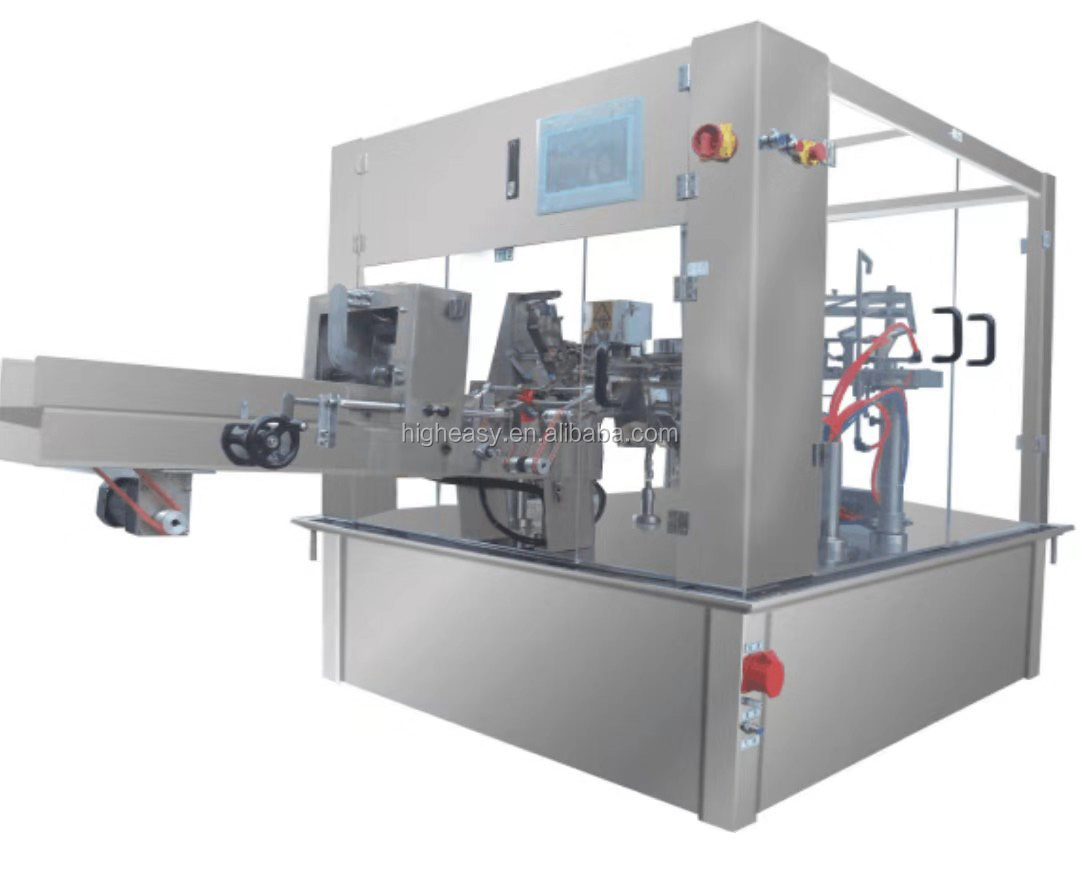
ความจุการผลิตตามค่าที่ระบุไว้เทียบกับความจุการผลิตในสภาพแวดล้อมจริงสำหรับเครื่องบรรจุและปิดฝาแบบหัวฉีดสำหรับถุงพลาสติก: ความแตกต่างระหว่างค่าความจุที่ผู้ผลิตกำหนดกับปริมาณการผลิตที่สามารถรักษาได้จริงเมื่อรวมเข้ากับสายการผลิต
ความเร็วที่ผู้ผลิตระบุไว้ไม่สะท้อนถึงความสามารถในการดำเนินงานจริง ความเร็วที่ระบุในแผ่นข้อมูลจำเพาะของแต่ละเครื่องอยู่ที่ 20–120 ชิ้นต่อนาที (PPM) ซึ่งค่าดังกล่าวได้มาภายใต้สภาวะห้องปฏิบัติการเท่านั้น ลองพิจารณาสถานการณ์ต่างๆ ดังนี้: ถุงมีรูปร่างและขนาดเดียวกันทั้งหมด วัสดุมีความสม่ำเสมอคงที่ เครื่องทำงานโดยไม่ขัดข้อง และถุงสามารถเคลื่อนผ่านระบบป้อนวัสดุได้อย่างต่อเนื่อง อย่างไรก็ตาม ในสถานการณ์จริง ความเร็วจะลดลงประมาณ 30% เมื่อเปรียบเทียบกับค่าที่ระบุไว้ เนื่องจากปัจจัยแวดล้อมในแต่ละวัน เช่น ความหนาของวัสดุที่เปลี่ยนแปลง ระบบป้อนวัสดุติดขัด อุณหภูมิที่เปลี่ยนแปลงอย่างรุนแรง และความจำเป็นในการเชื่อมต่อกับสายการผลิตอย่างมีประสิทธิภาพและเชื่อถือได้ รายงานการวิจัยด้านการบรรจุภัณฑ์ประจำปี 2566 ระบุว่า มีเพียง 10% ของโรงงานทั้งหมดที่สามารถดำเนินงานได้ที่ระดับความจุ 90% ของการดำเนินงานสูงสุด การตั้งค่าความเร็วสูงสุดของเครื่องจักรจึงไม่ได้ขึ้นอยู่กับความเร็วของเครื่องจักรเพียงอย่างเดียว แต่ขึ้นอยู่กับประสิทธิภาพในการบูรณาการเครื่องจักรเข้ากับระบบการผลิตโดยรวม
โดยทั่วไปจะมีการใช้คานยึดเพื่อติดตามตำแหน่ง ระบบจัดเรียงลำดับการติดตาม รวมการตรวจสอบคุณภาพ และการปรับความเร็วของสายพานลำเลียง ซึ่งมักทำให้ความเร็วลดลงประมาณ 15–25 ชิ้นต่อนาที (PPM) สำหรับแต่ละขั้นตอน ซึ่งถือเป็นการลดความเร็วอย่างเหมาะสมเพื่อรักษาความต่อเนื่องในการดำเนินงานและลดจำนวนผลิตภัณฑ์ที่ถูกปฏิเสธให้น้อยที่สุด
สาเหตุหลักที่ทำให้ความเร็วลดลง ได้แก่ เวลาในการเปลี่ยนการตั้งค่าเครื่อง (changeover time) การจัดแนวหัวจ่าย (spout alignment) และแรงบิดของการปิดฝา (capping torque)
มีข้อจำกัดในการดำเนินงานสามประการที่ส่งผลให้ประสิทธิภาพโดยรวมของระบบลดลงอย่างต่อเนื่อง
1. เวลาในการเปลี่ยนการตั้งค่าเครื่อง (changeover time): ระยะเวลาที่ใช้ในแต่ละกะในการปรับขนาดหัวจ่ายหรือมิติของถุงบรรจุภัณฑ์ ใช้เวลา 15–30 นาที และส่งผลให้กำลังการผลิตประจำปีลดลงจริง 25%
2. การจัดแนวหัวจ่าย (spout alignment): การปิดผนึกหรือการปิดผนึกใหม่จะถูกกระตุ้นเมื่อมีการเบี่ยงเบนแนวตั้งเกิน 1.5 มม. ขณะที่การเบี่ยงเบนแนวนอนยังเพิ่มอัตราการปฏิเสธผลิตภัณฑ์อีก 12% (Packaging Digest, 2022)
3. ความไม่สม่ำเสมอของแรงบิด (มากเกินไป/น้อยเกินไป): ฝาที่มีแรงบิดต่ำกว่า 12 นิวตัน-เมตร จะทำให้เกิดการสูญเสียในการผลิตซ้ำ 5–7% เนื่องจากการบิดเบี้ยวของหัวจ่าย; และฝาที่มีแรงบิดต่ำกว่า 8 นิวตัน-เมตร จะทำให้เกิดการรั่วไหล และยังส่งผลให้เกิดการสูญเสียในการผลิตซ้ำอีก 5–7%
ปัญหาทั้งหมดข้างต้นส่งผลให้อัตราประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) ต่ำกว่า 65% และในบางกรณีอาจลดลงต่ำกว่านั้นอีกหากสายการผลิตไม่ได้รับการปรับแต่งอย่างเหมาะสม ซึ่งถือเป็นเป้าหมายด้านประสิทธิภาพที่ต่ำกว่า 15% เมื่อเทียบกับสิ่งที่สามารถบรรลุได้ด้วยระบบอัตโนมัติเต็มรูปแบบที่ใช้เซนเซอร์ร่วมกัน เพื่อบรรลุอัตรา OEE ได้สูงสุดถึง 85%
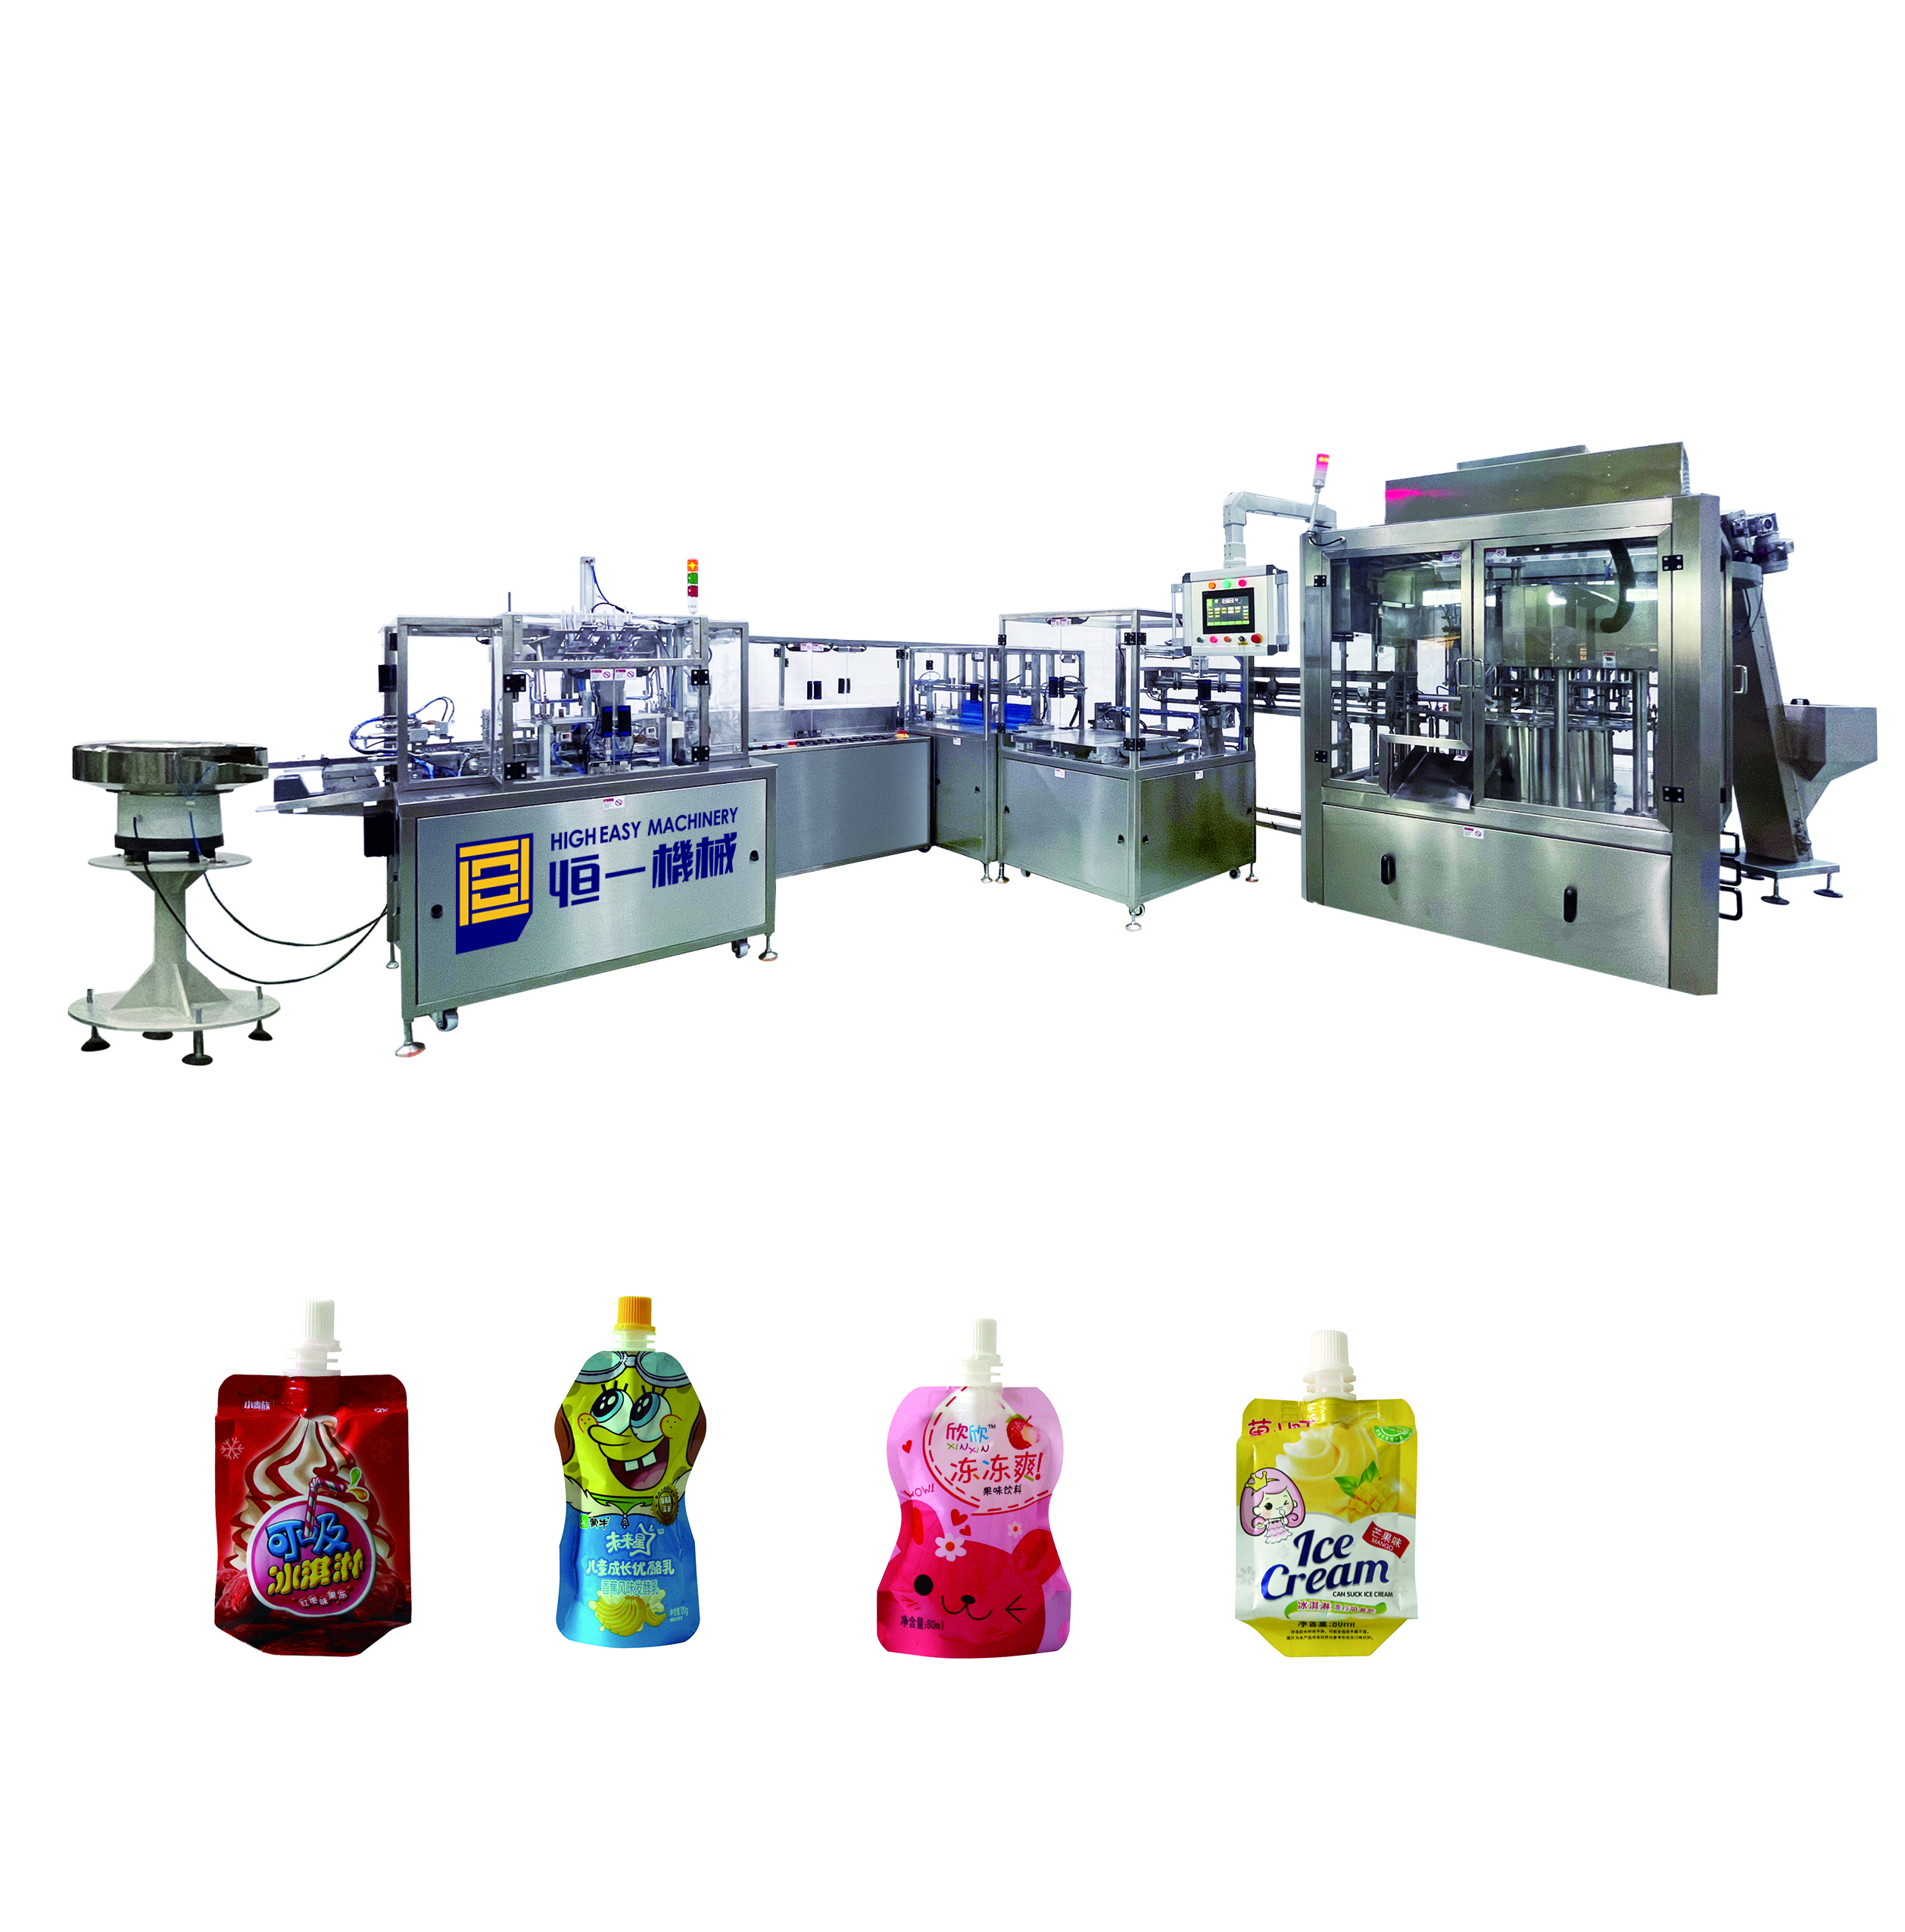
ปัจจัยทางเทคนิคที่สำคัญยิ่งซึ่งส่งผลต่อผลผลิตของเครื่องบรรจุและปิดฝาแบบกระเป๋าหัวจ่ายคืออะไร
มีสามปัจจัยที่เวลาหนึ่งรอบการผลิต (ลักษณะเป็นจังหวะของการบรรจุและการปิดผนึก) ขึ้นอยู่กับ ได้แก่
- ปริมาตรการบรรจุ: ยิ่งปริมาตรการบรรจุมากเท่าใด เวลาหนึ่งรอบการผลิตก็จะยิ่งยาวขึ้นเท่านั้น ตัวอย่างเช่น เวลาหนึ่งรอบการผลิตสำหรับการบรรจุ 1 ลิตร จะใช้เวลานานเป็นสองเท่าของการบรรจุ 500 มล. ภายใต้เงื่อนไขเดียวกัน
ความหนืด: เมื่อทำงานกับผลิตภัณฑ์ที่มีค่าความหนืดเกิน 5,000 cP ต้องลดอัตราการบรรจุลง 15–30% เพื่อป้องกันไม่ให้อากาศถูกดักอยู่ภายในและป้องกันการหกไหลออกขณะเร่งความเร็ว
รูปร่างของหัวเท: หัวเทที่มีเส้นผ่านศูนย์กลางเล็กกว่า 15 มม. จะมีอัตราการไหลน้อยกว่าหัวเทขนาดใหญ่ 20–40%; หัวเทที่เอียงต้องจัดตำแหน่งหัวฉีดให้แม่นยำ ซึ่งเพิ่มเวลาในการดำเนินการแต่ละรอบ 2–5 วินาที
การจัดการวัสดุและการจัดวางถุงอย่างเหมาะสมสามารถทำให้แต่ละรอบใช้เวลาไม่ถึง 8 วินาทีสำหรับถุงขนาด 500 มล. แต่จะทำได้เฉพาะเมื่อบูรณาการพารามิเตอร์ที่ปรับแต่งได้ 3 ประการนี้เข้าด้วยกันเท่านั้น
จุดอ่อนที่ส่งผลต่ออัตราการผลิตในระบบย่อยการจัดการวัสดุ:
เครื่องป้อนถุงที่มีความน่าเชื่อถือต่ำกว่า 98% อาจทำให้เกิดการหยุดทำงาน 3–8 ครั้งต่อชั่วโมง ส่งผลให้สูญเสียเวลาที่กำหนดไว้ประมาณ 12%
หากแรงตึงของฟิล์มไม่สม่ำเสมอ อาจเกิดการไม่ตรงแนวของกรงเล็บสำหรับการปิดผนึก ซึ่งเป็นสาเหตุหลักของการรั่วซึมในผลิตภัณฑ์ประมาณ 0.5% ของหน่วยทั้งหมด
ความล้มเหลวในการปิดฝาเนื่องจากตำแหน่งของหัวจ่ายที่ไม่แม่นยำภายในระยะ 0.5 มม. ส่งผลให้ต้องทำซ้ำงานในระดับที่ยอมรับไม่ได้ และลดปริมาณการผลิตลง 18%
ระบบแก้ไขที่ใช้เทคโนโลยีการมองเห็นสามารถตอบโจทย์ความท้าทายเหล่านี้ได้ แต่ต้นทุนที่สูงถึง 50,000–120,000 ดอลลาร์สหรัฐอาจเป็นอุปสรรคสำคัญ โดยเฉพาะสำหรับผู้ผลิตขนาดกลางที่ต้องหาจุดสมดุลระหว่างต้นทุนการใช้ระบบอัตโนมัติ กับมูลค่าที่ได้จากการลดเวลาหยุดการผลิต
ระดับการอัตโนมัติและการปรับขยายระบบ: เพิ่มปริมาณการผลิตสูงสุดและรักษาคุณภาพอย่างต่อเนื่อง
ข้อแลกเปลี่ยนในการใช้เครื่องบรรจุและปิดฝาแบบถุงหัวจ่าย: แบบกึ่งอัตโนมัติเทียบกับแบบอัตโนมัติเต็มรูปแบบ ทั้งในแง่ต้นทุนโครงสร้างพื้นฐาน แรงงาน และประสิทธิภาพโดยรวมของระบบ (OEE)
ระบบกึ่งอัตโนมัติโดยทั่วไปสามารถผลิตได้ในช่วง 15–25 หน่วยต่อนาที อย่างไรก็ตาม ผู้ปฏิบัติงานจำเป็นต้องใส่ถุงและจัดตำแหน่งหัวจ่ายด้วยตนเอง ระบบนี้มีต้นทุนต่ำและเหมาะมากสำหรับการผลิตในปริมาณน้อย โดยเฉพาะอย่างยิ่งสำหรับผลิตภัณฑ์ที่มีลักษณะตามฤดูกาล ทั้งนี้ ระบบนี้ต้องอาศัยแรงงานมนุษย์เพิ่มขึ้น มีเวลาเปลี่ยนสายการผลิตนานขึ้นหากต้องเปลี่ยนไปผลิตสินค้าชนิดอื่น และมักเกิดข้อผิดพลาดในการปิดผนึกบ่อยครั้ง อัตราประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) มักอยู่ที่ประมาณ 60 เปอร์เซ็นต์ ขณะที่ระบบอัตโนมัติเต็มรูปแบบให้ผลลัพธ์ที่ดีขึ้นอย่างเห็นได้ชัด โดยสามารถผลิตได้ 60–120 หน่วยต่อนาที เนื่องจากใช้แขนหุ่นยนต์ การบรรจุแบบเคลื่อนที่ต่อเนื่อง และการบรรจุอัจฉริยะที่ควบคุมด้วยกล้อง แม้ว่าระบบนี้จะมีราคาสูงกว่าระบบทั่วไป 30–50% แต่ลูกค้าสามารถลดต้นทุนแรงงานลงได้ถึง 70% และอัตรา OEE เพิ่มขึ้นสูงกว่า 85% เมื่อพิจารณาถึงความสามารถในการขยายกำลังการผลิต สายการผลิตอัตโนมัติที่ออกแบบและตั้งค่ามาอย่างเหมาะสมเพียงหนึ่งสายสามารถเพิ่มกำลังการผลิตได้สูงถึง 400% เพียงแค่ปรับค่าความเร็ว
โปรดจดจำไว้ว่า ปริมาณการผลิตที่เพิ่มขึ้นทั้งหมดนี้ขึ้นอยู่กับการตั้งค่าแรงบิดให้แม่นยำ รวมทั้งต้องมีระบบกำจัดอากาศออกได้อย่างยอดเยี่ยมในระบบ เพื่อให้ซีลคงสภาพสมบูรณ์ขณะทำงานที่ความเร็วสูง
การเลือกเครื่องบรรจุและปิดฝาแบบถุงหัวเท pouring spout ที่เหมาะสมกับความต้องการปริมาณการผลิตของคุณ
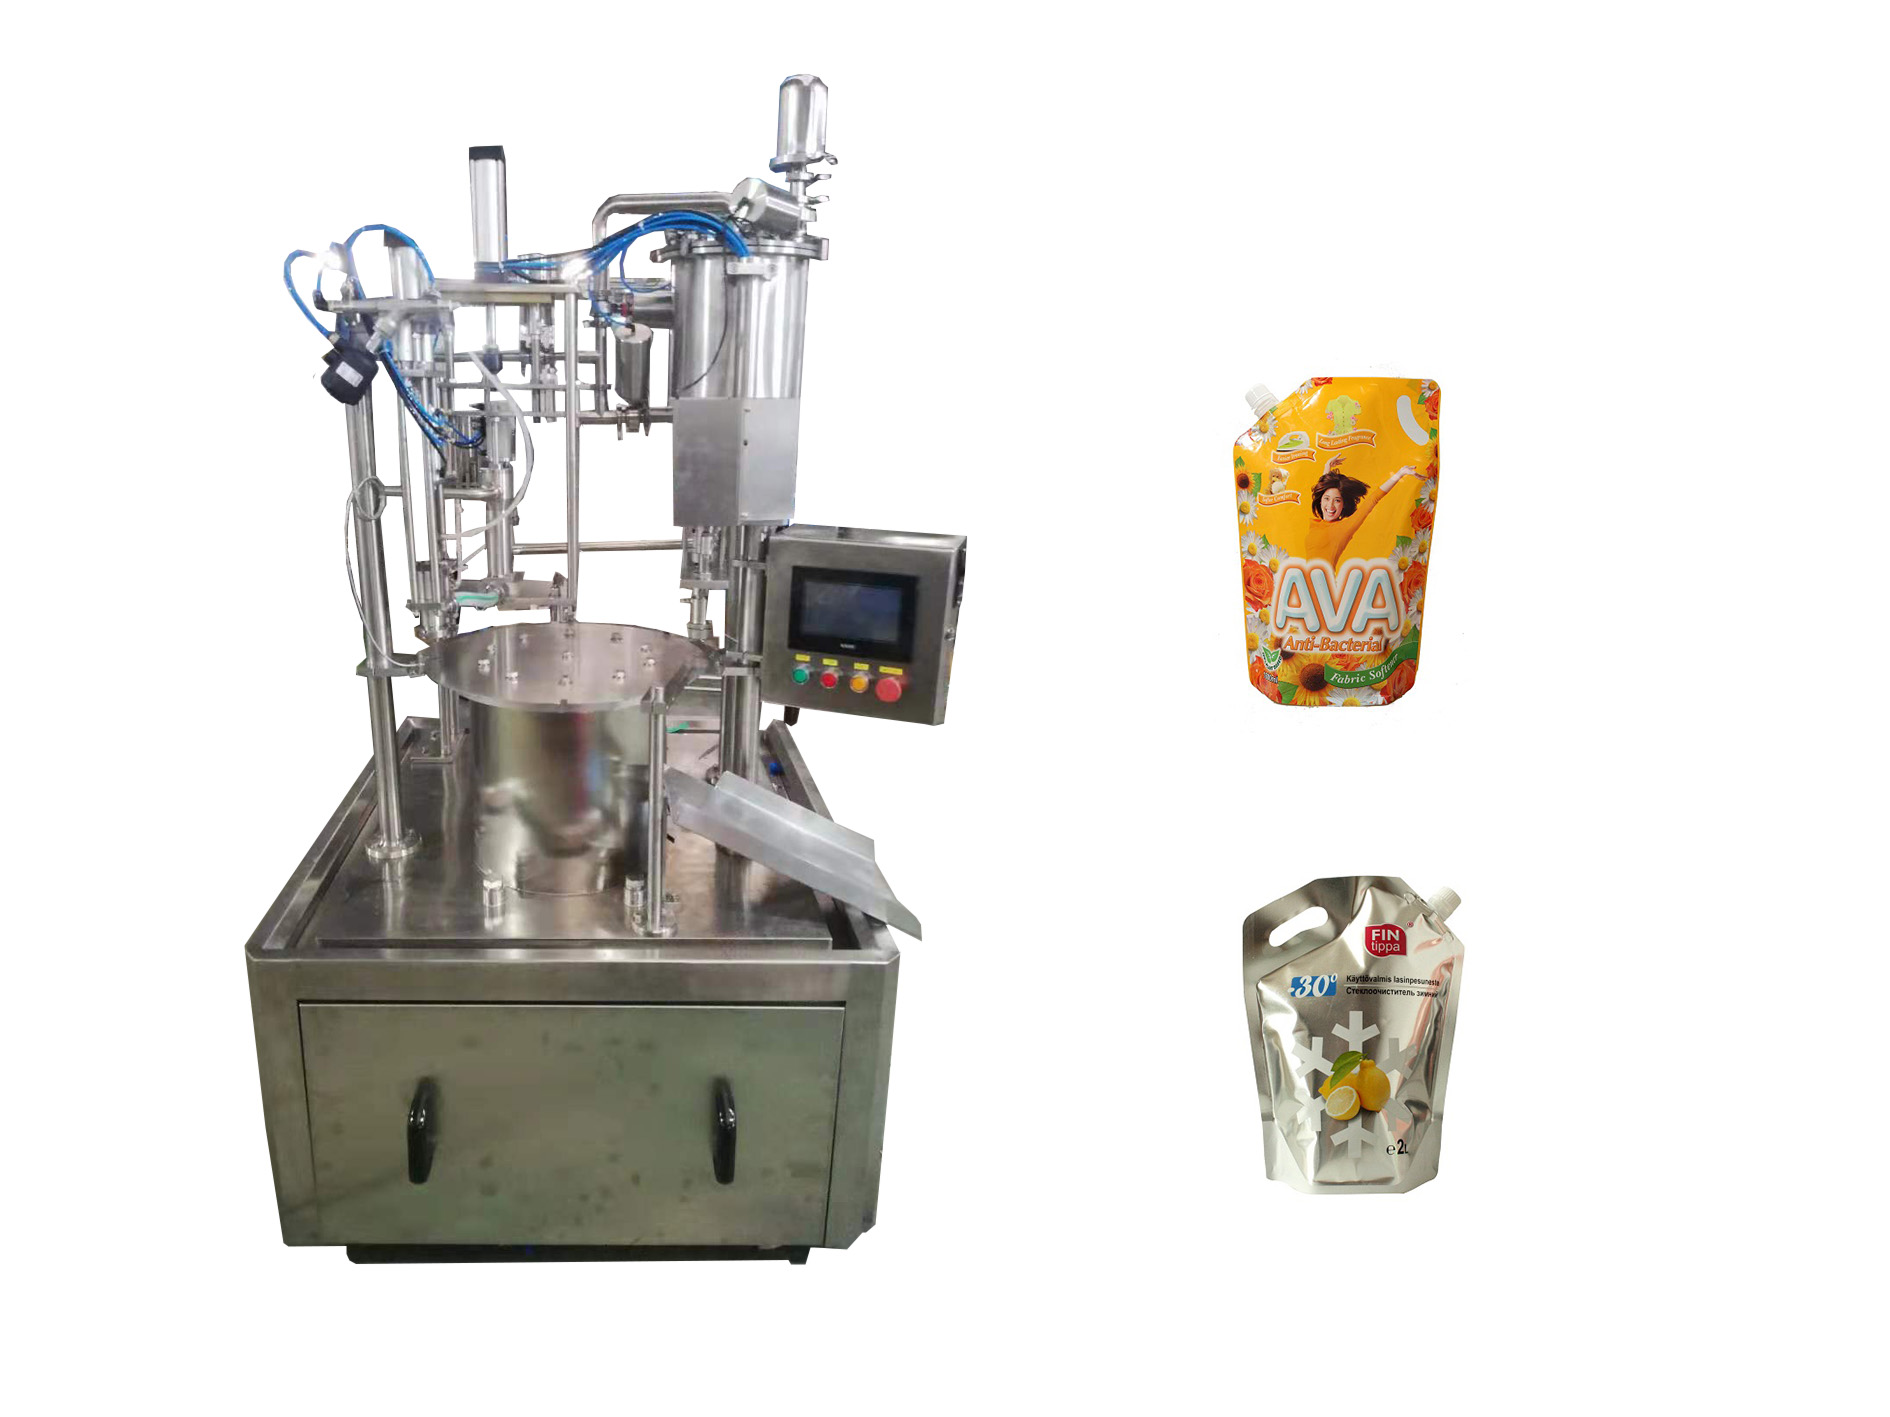
ข้อกำหนดมีข้อจำกัด และส่วนที่สำคัญกว่าและมักถูกมองข้ามบ่อยครั้งคือสิ่งที่ระบบจำเป็นต้องใช้งานจริง จากประสบการณ์ บริษัทที่ระบุข้อกำหนดเกินความจำเป็นจะต้องจ่ายเงินมากขึ้นในระยะวางแผน รวมทั้งค่าใช้จ่ายรายเดือนที่เพิ่มขึ้นตามมาด้วย ในทางกลับกัน ข้อกำหนดที่ระบุไม่เพียงพอจะทำให้เกิดความไม่พอใจแก่ทีมงานหรือแผนกที่เกี่ยวข้องทั้งหมด เนื่องจากงานล้นจนไม่สามารถดำเนินการต่อได้ วิธีที่ดีที่สุดคือการใช้ตัวเลขการผลิตจริงจากปีที่ผ่านมา พร้อมทั้งประเมินความแปรผันตามฤดูกาลและประเภทของผลิตภัณฑ์ด้วย หลายคนลืมไปว่าเครื่องจักรโดยทั่วไปทำงานที่ระดับต่ำกว่ากำลังการผลิตสูงสุดที่ระบุไว้มาก โดยมักอยู่ที่เพียง 20% ถึง 30% ของค่าที่ระบุ เนื่องจากปัจจัยต่างๆ เช่น การเปลี่ยนแปลงการตั้งค่าเครื่อง (changeovers) วัตถุดิบที่ไม่สม่ำเสมอ และการจัดวางพื้นที่การผลิตที่ไม่เหมาะสม สำหรับปริมาณการผลิตต่ำถึงปานกลาง (<5,000 หน่วย/ชั่วโมง): เครื่องจักรแบบกึ่งอัตโนมัติให้ความยืดหยุ่นที่คุ้มค่า แต่ต้องอาศัยผู้ปฏิบัติงานที่มีทักษะสูง และยอมรับต้นทุนแรงงานและต้นทุนของสินค้าเสียที่สูงขึ้น
ควรพิจารณาใช้ระบบอัตโนมัติแบบเต็มรูปแบบที่มีเซ็นเซอร์ควบคุมคุณภาพในตัว โดยเฉพาะสำหรับการวัดแรงบิดและการจัดแนวหัวจ่ายก่อนเป็นอันดับแรก เพื่อให้สามารถผลิตได้อย่างต่อเนื่องและรักษาความสมบูรณ์ของบรรจุภัณฑ์ไม่ให้รั่วซึม
ระบบที่ออกแบบแบบโมดูลาร์ ซึ่งสามารถปรับขยายได้โดยการเพิ่มหัวจ่าย หุ่นยนต์สำหรับจัดเรียงสินค้าลงพาเลท และระบบตรวจสอบด้วยภาพแบบต่อเนื่อง จะมีความสำคัญยิ่งขึ้นเมื่อความต้องการเพิ่มสูงขึ้น
ระหว่างการทดสอบรับรองโรงงาน (FAT) จำเป็นต้องพิจารณาขนาดถุงจริง ประเภทของวัตถุดิบที่ป้อนเข้าระบบ และความหนืดของผลิตภัณฑ์ ตัวแปรเหล่านี้จะกำหนดอัตราการผลิตที่สามารถรักษาระดับได้จริง มากกว่าค่าอัตราการผลิตตามที่ระบุไว้บนแผ่นป้ายชื่อเครื่อง และจะกำหนดอัตราการผลิตที่สามารถทำได้จริง
โปรดอธิบายความแตกต่างระหว่างความสามารถในการผลิตตามที่ระบุไว้กับผลผลิตจริง
ความสามารถในการผลิตตามที่ระบุไว้ คือ ค่าที่ผู้ผลิตระบุไว้ภายใต้สภาวะที่เหมาะสมที่สุด ซึ่งแสดงความเร็วสูงสุดที่สามารถทำได้ ส่วนผลผลิตจริงคือ ตัวเลขที่สะท้อนความเป็นจริงมากที่สุด มักต่ำกว่าค่าที่ระบุไว้ 20–30% ซึ่งมักเกิดจากความแตกต่างของวัสดุ การเชื่อมต่อและบูรณาการกับส่วนประกอบอื่นๆ บนสายการผลิต และข้อจำกัดด้านขนาด
ประสิทธิภาพโดยรวมของอุปกรณ์ (OEE) – ทำไมจึงต้องวัดค่า OEE
OEE คือการวัดประสิทธิภาพในการดำเนินงานของสายการผลิต โดยมีวัตถุประสงค์เพื่อประเมินผลกระทบจากเวลาที่เครื่องหยุดทำงานและปัญหาด้านคุณภาพซึ่งส่งผลให้ปริมาณการผลิตลดลง ค่า OEE ที่สูงบ่งชี้ว่าไม่มีอุปสรรคสำคัญที่ขัดขวางการไหลของกระบวนการผลิต
ข้อได้เปรียบของเครื่องบรรจุถุงหัวเทียนแบบอัตโนมัติเต็มรูปแบบเมื่อเปรียบเทียบกับเครื่องบรรจุถุงหัวเทียนแบบกึ่งอัตโนมัติคืออะไร
เครื่องบรรจุถุงหัวเทียนแบบอัตโนมัติเต็มรูปแบบสามารถบรรลุอัตราการผลิตที่สูงขึ้นและต้องการแรงงานน้อยลง ส่งผลให้ค่าใช้จ่ายในการดำเนินงานลดลง ระบบอัตโนมัติเต็มรูปแบบยังสามารถบรรลุค่า OEE ที่สูงกว่าระบบที่เป็นกึ่งอัตโนมัติ
สารบัญ
- มีข้อจำกัดในการดำเนินงานสามประการที่ส่งผลให้ประสิทธิภาพโดยรวมของระบบลดลงอย่างต่อเนื่อง
- จุดอ่อนที่ส่งผลต่ออัตราการผลิตในระบบย่อยการจัดการวัสดุ:
- ข้อแลกเปลี่ยนในการใช้เครื่องบรรจุและปิดฝาแบบถุงหัวจ่าย: แบบกึ่งอัตโนมัติเทียบกับแบบอัตโนมัติเต็มรูปแบบ ทั้งในแง่ต้นทุนโครงสร้างพื้นฐาน แรงงาน และประสิทธิภาพโดยรวมของระบบ (OEE)
- โปรดอธิบายความแตกต่างระหว่างความสามารถในการผลิตตามที่ระบุไว้กับผลผลิตจริง