
ฟิล์มชั้นเดียวหลัก: ชนิดต่าง ๆ ของพอลิเอทิลีนและระดับความเข้ากันได้กับเครื่องบรรจุแนวตั้งแบบ FFS
LDPE, LLDPE และ HDPE — อุณหภูมิเริ่มต้นการปิดผนึก ความแข็งแรงขณะหลอมละลาย และความมั่นคงของการขึ้นรูปเป็นท่อ
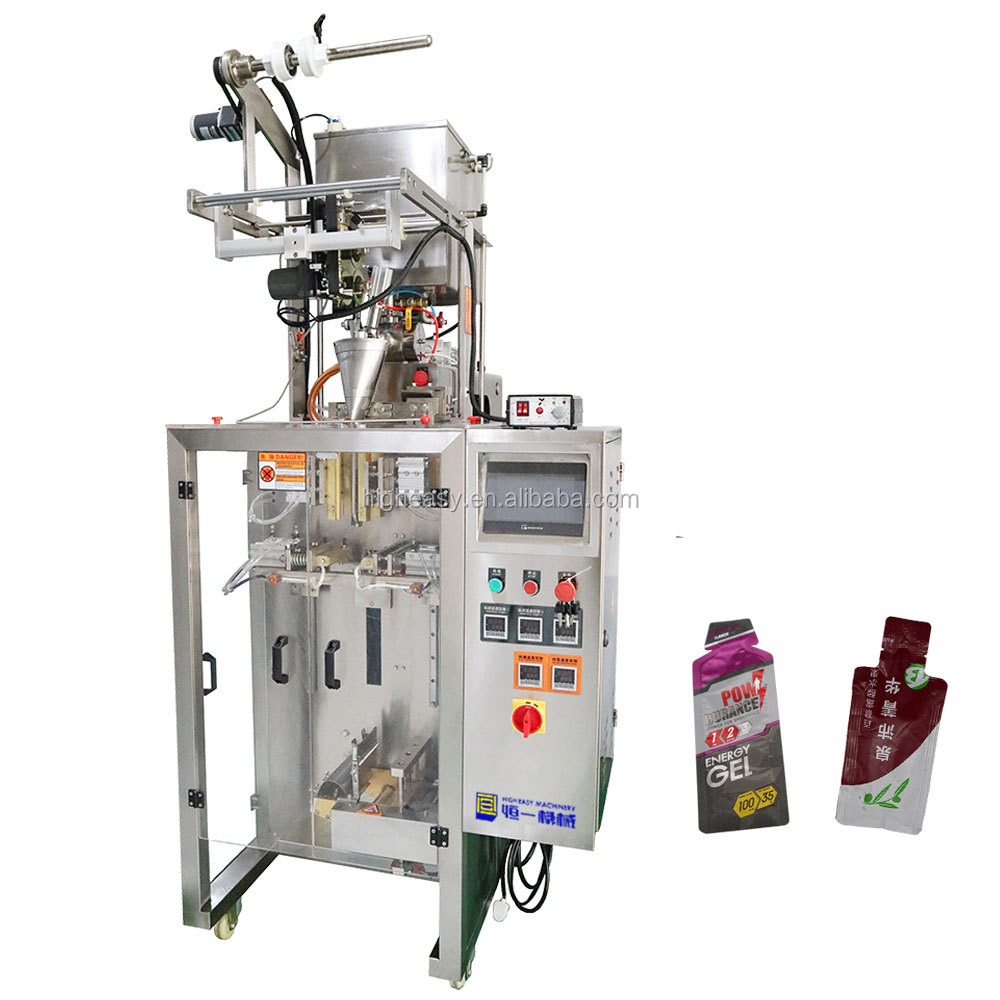
LDPE, LLDPE และ HDPE คือประเภทหลักของฟิล์มชั้นเดียวที่ใช้ในเครื่องบรรจุและปิดผนึกแบบแนวตั้ง (Vertical Form Fill Seal) ซึ่งแต่ละชนิดมีคุณสมบัติการยึดติดและการรับแรงโครงสร้างที่แตกต่างกัน รวมทั้งคุณสมบัติความเข้ากันได้กับส่วนประกอบต่าง ๆ ของเครื่องที่แตกต่างกันด้วย สำหรับ LDPE มีอุณหภูมิเริ่มต้นของการยึดติดค่อนข้างต่ำ อยู่ที่ 110–120 °C จึงทำให้เกิดการยึดติดบริเวณขอบ (fin sealing) ได้อย่างรวดเร็ว และใช้พลังงานน้อยลง นอกจากนี้ LDPE ที่มีความแข็งแรงขณะหลอมละลายดี จะช่วยลดปัญหาการหย่อนคล้อยหรือเปลี่ยนรูปร่างของวัสดุได้มาก ทำให้สามารถขึ้นรูปเป็นท่อได้อย่างมีประสิทธิภาพ และรักษารูปร่างของถุงให้สม่ำเสมอตลอดกระบวนการผลิต ส่วน LLDPE มีคุณสมบัติทนต่อการเจาะทะลุและยืดหยุ่นภายใต้แรงดันได้ดีเยี่ยมกว่าชนิดอื่น อย่างไรก็ตาม ผู้ปฏิบัติงานจำเป็นต้องระมัดระวังในการตั้งค่าแรงตึงขณะทำงาน เนื่องจากความแข็งแรงขณะหลอมละลายของ LLDPE ต่ำกว่า LDPE สุดท้ายนี้ HDPE เป็นทางเลือกที่ดีที่สุดเมื่อพิจารณาจากความสามารถในการให้ความแข็งแกร่งแก่ผลิตภัณฑ์ และการปกป้องผลิตภัณฑ์จากความเสียหายทุกรูปแบบที่เกิดจากภายนอก
ข้อเสียคือ HDPE เป็นพลาสติกที่ใช้ปิดผนึกที่ต้องการอุณหภูมิสูง ซึ่งต้องใช้อุณหภูมิระหว่าง 140–160 องศาเซลเซียส และการควบคุมอุณหภูมิให้แม่นยำเป็นสิ่งสำคัญอย่างยิ่ง เนื่องจากความแข็งแรงของรอยปิดผนึกที่ต่ำเกินไปจนขาดได้ง่ายนั้นเกิดจากการควบคุมอุณหภูมิไม่ดี ทั้งนี้ เพื่อหลีกเลี่ยงปัญหาแผ่นวัสดุบิดโค้ง ยับยู่ยี่ หรือรอยปิดผนึกที่ยึดติดไม่สม่ำเสมอจนใช้งานไม่ได้ ผู้ผลิตจึงจำเป็นต้องปรับสมดุลคุณสมบัติเฉพาะของวัสดุให้สอดคล้องกับข้อจำกัดของอุปกรณ์ (รวมถึงขนาดและรูปแบบของแถบปิดผนึก เวลาที่สัมผัสกัน และขนาดของปลอกขึ้นรูป)
การเข้าใจความต้านทานแรงดึงและความต้านทานต่อการเจาะทะลุในครั้งแรกของการปิดผนึกฟินบนเครื่องบรรจุแนวตั้งแบบ FFS
เมื่อพูดถึงการรับประกันประสิทธิภาพของเครื่องบรรจุและปิดผนึกแบบแนวตั้ง (Vertical Form Fill Seal Machines) การปิดผนึกที่เหมาะสมไม่ได้ขึ้นอยู่เพียงแค่ความเข้าใจในคุณสมบัติพื้นฐานของฟิล์มเท่านั้น แต่ยังจำเป็นต้องใช้วัสดุที่มีค่าแรงดึง (Tensile Strength) สูงกว่าหรือเท่ากับ 25 เมกะพาสคาล (MPa) เพื่อต้านทานแรงที่เกิดขึ้นระหว่างกระบวนการขึ้นรูปแบบแนวตั้ง และป้องกันไม่ให้วัสดุขาดหรือฉีกบริเวณขอบขณะผลิตหลอดบรรจุภัณฑ์ด้วยความเร็วสูง นอกจากนี้ วัสดุยังต้องมีความต้านทานต่อการเจาะทะลุ (Puncture Resistance) ด้วย โดยต้องมีค่าความต้านทานต่อการเจาะทะลุสูงกว่า 300 นิวตัน เพื่อให้มั่นใจว่าจะไม่เกิดรูเล็กๆ ที่เกิดจากการเจาะทะลุขณะบรรจุผลิตภัณฑ์ที่มีมุมคมหรือผิวหยาบ เช่น ข้าว ซีเรียลกรานูลา หรืออาหารสัตว์เลี้ยง อีกปัจจัยสำคัญหนึ่งคือการยืดตัวภายใต้แรงกดที่ควบคุมได้ (Controlled Elongation under Pressure) ซึ่งการหยุดทำงานชั่วคราว (Stalling) และการปิดผนึกที่ดีจะเกิดขึ้นเมื่อฟิล์มยืดตัวเพียง 5% ขณะสัมผัสกับแถบความร้อน (Sealing Bar) หมายความว่ารอยปิดผนึกภายใต้แรงดันจะไม่บิดเบี้ยว จึงรักษาประสิทธิภาพในการทำงานของช่องปิดผนึกไว้ได้อย่างเหมาะสม จึงไม่น่าแปลกใจที่ผู้ผลิตที่ไม่สามารถปฏิบัติตามมาตรฐานเหล่านี้จะประสบปัญหาทั่วไป เช่น รอยปิดผนึกอ่อนแอ รอยย่นมากเกินไป หรือแม้แต่การรั่วซึม สำหรับโรงงานผลิตและบรรจุภัณฑ์ที่ดำเนินการด้วยความเร็วสูง จะพบอัตราการคัดทิ้ง (Reject Rate) สูงถึง 17% เมื่อผลิตด้วยอัตราเร็วมากกว่า 120 ซอง/นาที นี่จึงเป็นเหตุผลสำคัญที่การทดสอบคุณสมบัติของฟิล์มก่อนนำไปใช้จริงเป็นสิ่งที่ควรทำอย่างยิ่งในกระบวนการผลิต เพราะจะช่วยลดการหยุดทำงานของเครื่องจักรให้น้อยที่สุด และแน่นอนว่าการประเมินคุณสมบัติฟิล์มเช่นนี้เป็นหนึ่งในความเชี่ยวชาญเฉพาะทางของผู้เชี่ยวชาญด้านบรรจุภัณฑ์ (Packaging Professionals) ที่สถาบัน IoPP
ฟิล์มเคลือบแบบกันซึมสูง: การใช้ฟอยล์อะลูมิเนียม กระดาษ และเซลโลเฟนในเครื่องบรรจุแนวตั้งแบบ FFS
ฟอยล์อะลูมิเนียมแบบเคลือบ - ปัญหาการนำความร้อนและการปรับค่าแท่งปิดผนึกบนเครื่องบรรจุแนวตั้งแบบ FFS
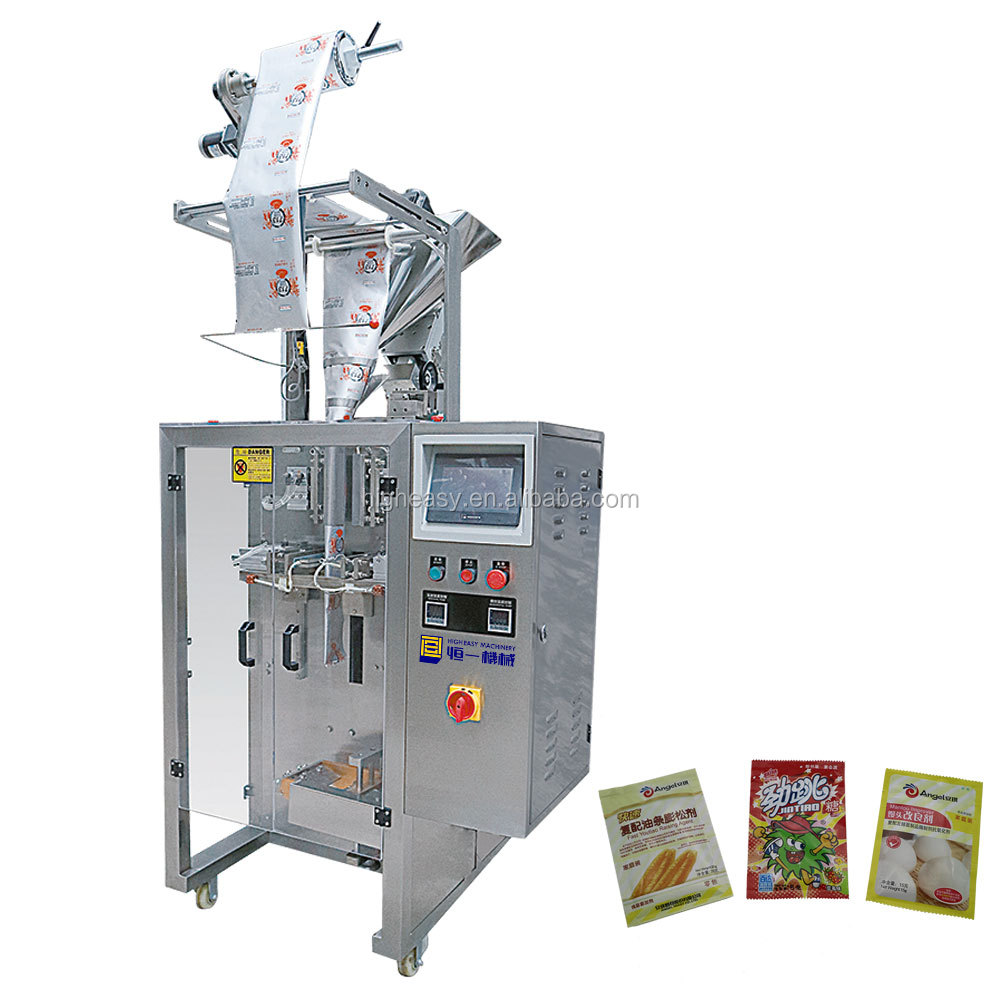
ในวัสดุลามิเนตที่มีคุณสมบัติกันก๊าซและไอน้ำได้สูง ลามิเนตที่มีฟอยล์อลูมิเนียมยังคงเป็นตัวเลือกที่ดีที่สุด โดยมีอัตราการผ่านออกซิเจน (OTR) ต่ำกว่า 0.1 ลูกบาศก์เซนติเมตรต่อตารางเมตรต่อวัน และอัตราการผ่านไอน้ำ (WVTR) ต่ำกว่า 0.01 กรัมต่อตารางเมตรต่อวัน เนื่องจากค่าอัตราเหล่านี้ ลามิเนตที่มีฟอยล์อลูมิเนียมจึงจำเป็นอย่างยิ่งในการผลิตถุงบรรจุกาแฟ บรรจุภัณฑ์ยา และขนมขบเคี้ยว อย่างไรก็ตาม ข้อเสียหลักประการหนึ่งของฟอยล์อลูมิเนียมคือความสามารถในการนำความร้อน ซึ่งถือเป็นข้อเสียอย่างรุนแรงสำหรับเครื่องบรรจุแบบแนวตั้ง (vffs) เนื่องจากแท่งปิดผนึกจำเป็นต้องปรับตั้งค่าให้เหมาะสมอย่างยิ่งเพื่อให้เกิดการปิดผนึกที่มีประสิทธิภาพ เนื่องจากความร้อนจะสูญเสียไปจากบริเวณที่ปิดผนึกอย่างรวดเร็วเกินไป ทำให้ไม่สามารถสร้างรอยปิดผนึกที่แข็งแรงได้ ผลการทดสอบในอุตสาหกรรมแสดงให้เห็นว่า ในสภาพแวดล้อมที่ปิดผนึกแล้ว หากอุณหภูมิของแท่งปิดผนึกไม่คงที่อยู่ภายในช่วง ±30°C จากค่าเป้าหมาย และหากไม่มีเวลาเพียงพอสำหรับการวางแท่งปิดผนึก หรือหากวางแท่งปิดผนึกด้วยแรงดันไม่เพียงพอ (กล่าวคือ ต่ำกว่า 40 ปอนด์ต่อตารางนิ้ว) จะส่งผลให้มีถุงบรรจุประมาณ 20% ที่ไม่เกิดการปิดผนึกอย่างสมบูรณ์
เพื่อปรับปรุงสิ่งนี้ ผู้ผลิตจำเป็นต้องพิจารณาองค์ประกอบหลักสามประการพร้อมกัน ได้แก่ การควบคุมอุณหภูมิในช่วง 140 ถึง 180 องศาเซลเซียส การใช้แรงดันอย่างน้อย 40 ปอนด์ต่อตารางนิ้ว (psi) และระยะเวลาที่แม่พิมพ์ปิดผนึกอยู่ระหว่าง 0.9 ถึง 1.5 วินาที เครื่องปิดผนึกสมัยใหม่ที่ติดตั้งมอเตอร์เซอร์โวและระบบควบคุมอุณหภูมิแบบเรียลไทม์ภายในแม่พิมพ์สามารถปรับค่าต่าง ๆ ได้ทันทีขณะทำงาน เพื่อให้มั่นใจว่าการยึดติดจะมีความแข็งแรงสูงสุดตลอดวงจรการผลิต ไม่ว่าพารามิเตอร์ต่าง ๆ จะเปลี่ยนแปลงไปอย่างไร
ความไม่เสถียรของระบบป้อนวัสดุเนื่องจากความชื้นและการควบคุมแรงตึงบนเครื่องบรรจุแบบแนวตั้ง FFS สำหรับวัสดุคอมโพสิตกระดาษและเซลโลเฟน
เมื่อพูดถึงบรรจุภัณฑ์ที่ย่อยสลายได้หรือรีไซเคิลได้ซึ่งเป็นมิตรต่อสิ่งแวดล้อม กระบวนการผลิตแบบแนวตั้งสำหรับการขึ้นรูป บรรจุ และปิดผนึก (Vertical Form Fill Seal) จะประสบปัญหาในการใช้วัสดุคอมโพสิตที่ทำจากกระดาษและเซลโลเฟน ซึ่งเครื่องจักรแบบ Vertical Form Fill Seal นั้นทำงานภายใต้ความชื้นสัมพัทธ์ไม่เกินร้อยละ 5 หากความชื้นสัมพัทธ์สูงกว่านี้ วัสดุฐานที่ทำจากกระดาษจะขยายตัวหรือหดตัวจนกระทบต่อการควบคุมแรงตึงของวัสดุแผ่น (web tension control) วัสดุฐานที่มีความชื้นสัมพัทธ์ต่ำกว่าร้อยละ 5 จะทำให้ลูกกลิ้งนำทาง (guide rollers) ปิดตัวลง เกิดความผิดปกติในการควบคุมแรงตึงของวัสดุแผ่น และก่อให้เกิดปัญหาในการปฏิบัติงานกับวัสดุกระดาษ เช่น การบังเลนส์ออปติคัล (blinding) และการอุดตันของระบบลงทะเบียนภาพ (optical registers) ความถี่ในการเชื่อมต่อวัสดุ (splices) ที่ขาดบ่อยขึ้น และความถี่ในการยุบตัวของหลอดขณะขึ้นรูปเพิ่มขึ้น เครื่องจักรแบบ Vertical Form Fill Seal ทำงานได้ดีที่สุดในสถานที่ที่ควบคุมสภาพอากาศอย่างเข้มงวด โดยรักษาความชื้นสัมพัทธ์ให้อยู่ในช่วง ±2% กลไกการควบคุมแรงตึงที่ประกอบด้วยระบบตอบสนองจากโหลดเซลล์ (load cell feedback) และเซอร์โวแบบปรับตัว (adaptive servos) ก็จำเป็นเช่นกัน ลูกกลิ้งเคลือบเซรามิกที่มีแรงเสียดทานต่ำดังที่กล่าวมาแล้วนั้นมีความสำคัญอย่างยิ่งต่อการลดและควบคุมการสะสมประจุไฟฟ้าสถิตย์ (static buildup) นอกจากนี้ยังช่วยยืดอายุการใช้งานของขอบลูกกลิ้งอีกด้วย
รวมการแก้ไขทั้งหมดเหล่านี้เข้าด้วยกัน ผู้ปฏิบัติงานมักจะพบว่าปัญหาการจ่ายวัตถุดิบลดลงประมาณ 18% ตามผลการทดสอบล่าสุดที่ดำเนินการโดยผู้ผลิตซีเรียลและผู้ผลิตอาหารเสริม (หนังสือแจ้งทางเทคนิคของสมาคมบรรจุภัณฑ์แบบยืดหยุ่น ปี 2023)
ฟิล์มเฉพาะทาง: ฟิล์ม BOPP และ PET เพื่อความชัดเจน ความแข็งแกร่ง และการควบคุมอุณหภูมิในการปิดผนึกด้วยความร้อน
พฤติกรรมของฟิล์ม BOPP — ความคงตัวของมิติระหว่างการขึ้นรูปแนวตั้ง กับการปรับแต่งอุณหภูมิเริ่มต้นของการปิดผนึก
โพลีโพรพิลีนที่ผ่านการดึงในสองทิศทาง หรือเรียกย่อว่า BOPP เป็นฟิล์มบรรจุภัณฑ์สำหรับขั้นตอนสุดท้ายของการผลิต ซึ่งมีโครงสร้างแนวตั้งและต้องการการพิมพ์ที่ชัดเจน มั่นคง และคมชัด คุณสมบัติเหล่านี้มีความสำคัญอย่างยิ่งสำหรับการบรรจุลูกอม ผลไม้แห้ง และอาหารเสริม BOPP ถูกผลิตขึ้นด้วยกระบวนการพิเศษที่ทำให้ฟิล์มมีความเสถียรของขนาดอย่างยอดเยี่ยม ที่อุณหภูมิสูงสุดถึง 120 องศาเซลเซียส ฟิล์มจะหดตัวน้อยกว่า 1.5% ระดับการหดตัวที่ต่ำนี้ช่วยป้องกันไม่ให้ถุงเกิดการบิดเบี้ยวหรือไม่อยู่ในแนวเดียวกันระหว่างกระบวนการขึ้นรูปหลอดแนวตั้ง นอกจากนี้ ฟิล์ม BOPP ยังมีช่วงอุณหภูมิการปิดผนึกที่แคบ คือ 130–150 องศาเซลเซียส หากอุณหภูมิสูงกว่านี้ ฟิล์มอาจม้วนงอ การปิดผนึกอาจเปราะบาง และอาจเกิดการแยกชั้นได้ แต่หากอุณหภูมิต่ำกว่านี้ การปิดผนึกอาจอ่อนแอเกินไปจนไม่สามารถยึดฟิล์มให้อยู่กับที่ได้ ทั้งอุตสาหกรรมเห็นพ้องกันว่า อุณหภูมิการปิดผนึกจำเป็นต้องควบคุมด้วยความแม่นยำสูง โดยเฉพาะอย่างยิ่งในการดำเนินงานที่มีความเร็วสูง
โรงงานบรรจุภัณฑ์พบว่า การปรับเวลาการค้าง (dwell time) ให้เหมาะสมระหว่าง 0.8 ถึง 1.2 วินาที และความดันที่ 0.3 เมกะพาสคาลหรือมากกว่านั้น ช่วยประหยัดวัสดุได้สูงสุดถึง 20% ผู้ปฏิบัติงานที่มีระบบอัจฉริยะจะตรวจสอบแรงตึงขณะขึ้นรูปอย่างต่อเนื่องและรักษาค่าไว้ต่ำกว่า 2.5 นิวตันต่อตารางมิลลิเมตร เพื่อหลีกเลี่ยงรอยแตกร้าวจากความเครียด โปรดอย่าลืมทำกระบวนการระบายความร้อนหลังการปิดผนึกเพื่อป้องกันรอยย่นบนพื้นผิวที่เกิดจากการหดตัว
ฟีเจอร์เสริมเชิงหน้าที่: ซิป วาล์ว และชั้นกันการซึมผ่าน ภายในกระบวนการทำงานของเครื่องบรรจุแนวตั้งแบบ FFS
การรวมซิปและวาล์วปล่อยก๊าซ — การจัดตำแหน่ง การควบคุมจังหวะ และผลกระทบต่อการปิดผนึกแบบ Lap/Fin บนเครื่องบรรจุแนวตั้งแบบ FFS
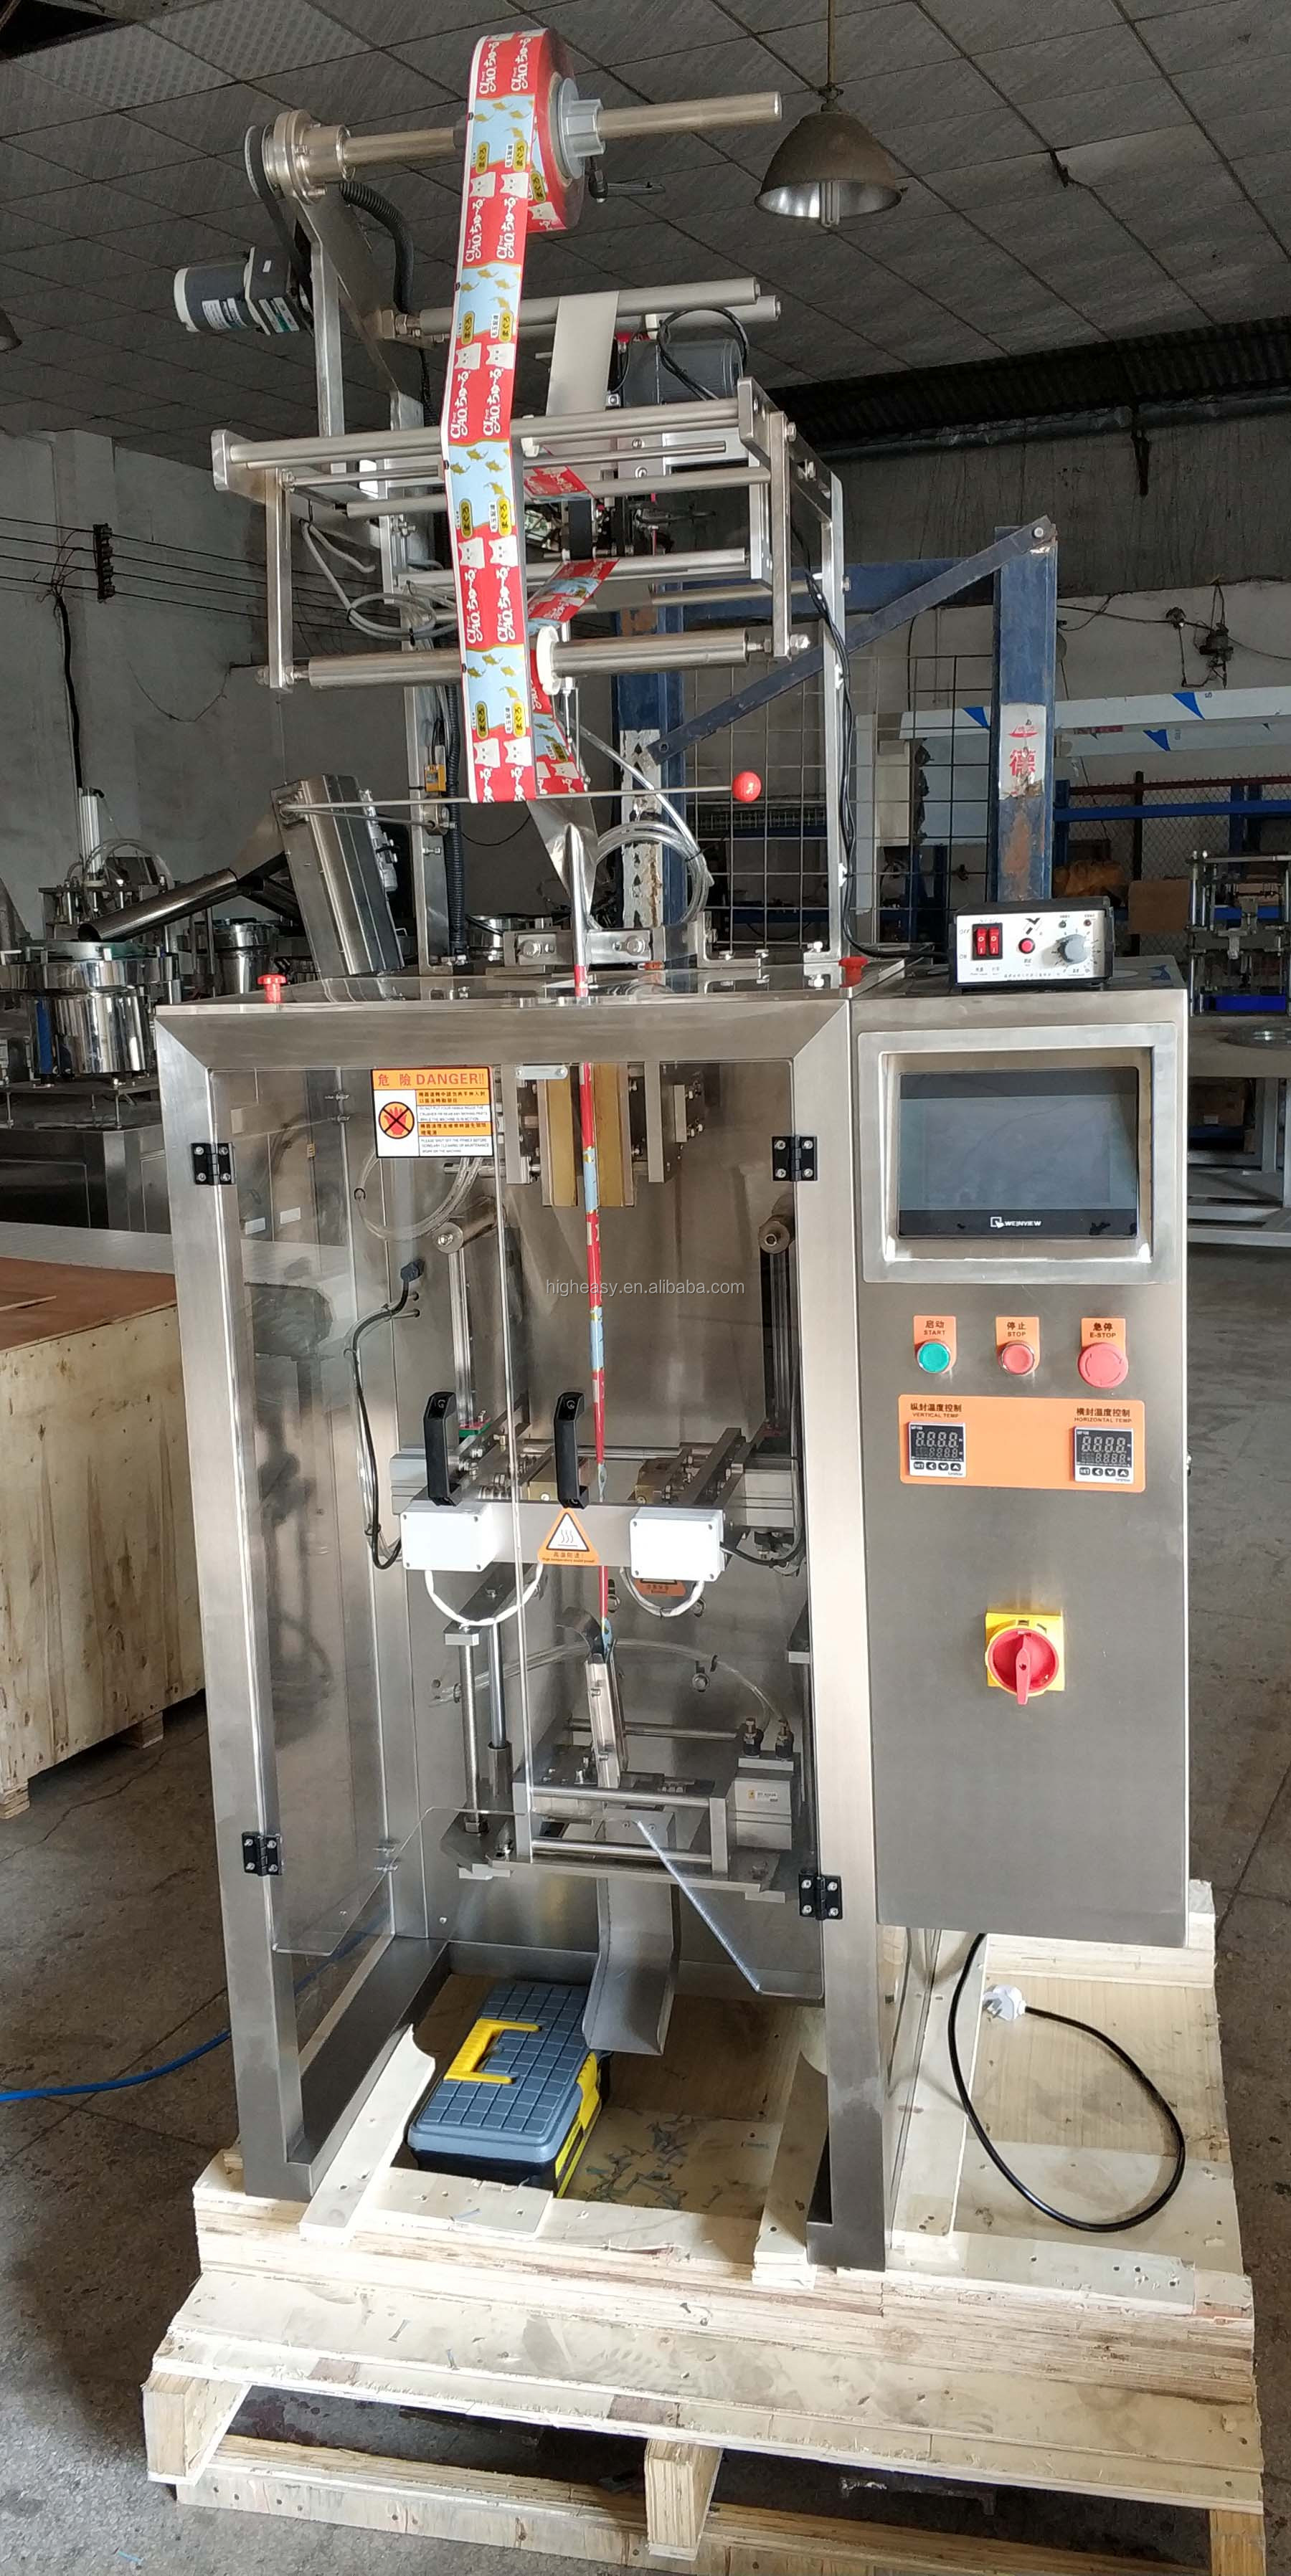
ซิปแบบปิดผนึกใหม่ได้และวาล์วปล่อยก๊าซแบบทิศทางเดียวช่วยเพิ่มคุณค่าเชิงฟังก์ชันให้กับบรรจุภัณฑ์ แต่ก็สร้างความท้าทายใหม่ๆ ต่อการดำเนินการแบบแนวตั้ง FFS (Form-Fill-Seal) ในกรณีดังกล่าว ความคลาดเคลื่อนในการจัดตำแหน่งที่ไม่เกิน 0.3 มม. อาจส่งผลให้เกิดปัญหาต่างๆ ตามมา เช่น ท่ออุดตัน รอยปิดผนึกปลายที่บิดเบี้ยว และถุงที่มีรอยปิดผนึกอ่อนแอ โชคดีที่เทคโนโลยีใหม่ๆ ได้ปรากฏขึ้นแล้ว โดยเซ็นเซอร์แบบออปติคัลและมอเตอร์แบบเซอร์โวทำให้สามารถควบคุมตำแหน่งขององค์ประกอบเหล่านี้ได้อย่างแม่นยำยิ่ง ตำแหน่งของซิปและวาล์วสามารถปรับให้สอดคล้องกันได้ภายในไม่กี่รอบของการดึงฟิล์มในหนึ่งรอบการทำงานของระบบ FFS นอกจากนี้ยังต้องพิจารณาเรื่องวาล์วปล่อยก๊าซด้วย ซึ่งจำเป็นต้องเปิดใช้งานล่วงหน้าอย่างเพียงพอ ก่อนถึงสถานีปิดผนึกแบบทับซ้อน (lap seal station) หากวาล์วปล่อยก๊าซเปิดช้าเกินไป อาจส่งผลให้เกิดปัญหาต่ออายุการเก็บรักษาของกาแฟคั่วและขนมขบเคี้ยวที่ผ่านกระบวนการหมัก
อีกหนึ่งความท้าทายที่เกิดขึ้นกับซิปคือกรณีที่มีการผลิตให้มีรูปทรงไม่สม่ำเสมอ รูปทรงที่ไม่สม่ำเสมอดังกล่าวจะทำให้เกิดช่องว่างเล็กๆ ที่เต็มไปด้วยอากาศอยู่ใต้ซีลแบบฟิน ซึ่งอาจลดความต้านทานแรงระเบิดของซีลลงได้มากถึงร้อยละห้าสิบในกรณีรุนแรงที่สุด อย่างไรก็ตาม นักออกแบบที่มีความคิดสร้างสรรค์สามารถแก้ไขปัญหานี้ได้ โดยระบบคุณภาพสูงหลายระบบใช้ช่องด้านข้างที่ออกแบบมาเป็นพิเศษเพื่อแยกซิปออกจากบริเวณหลักที่ใช้ในการซีล รวมทั้งควบคุมแรงตึงโดยอัตโนมัติซึ่งปรับตัวตามน้ำหนักและแรงเสียดทานที่เพิ่มขึ้น เมื่อองค์ประกอบทั้งหมดทำงานร่วมกันอย่างสอดประสาน ระบบดังกล่าวจะสามารถสร้างซีลที่แน่นหนาและใช้งานได้อย่างมีประสิทธิภาพมากยิ่งขึ้นสำหรับการใช้งานประจำวัน พร้อมทั้งช่วยลดของเสียจากการบรรจุภัณฑ์ลงได้ประมาณร้อยละสิบห้า
คำถามที่พบบ่อย
ฟิล์มประเภทหลักที่ใช้ในเครื่องบรรจุและซีลแบบแนวตั้ง (Vertical Form Fill Seal Machines) มีอะไรบ้าง
ฟิล์มประเภทหลักที่ใช้ ได้แก่ LDPE, LLDPE และ HDPE ซึ่งแต่ละชนิดมีคุณสมบัติในการซีลและความแข็งแรงเชิงโครงสร้างที่แตกต่างกัน รวมทั้งมีระดับความเข้ากันได้กับเครื่องจักรที่ไม่เท่ากัน
เหตุใดจึงนิยมใช้ LDPE สำหรับการซีลที่รวดเร็วกว่า
LDPE ถูกเลือกใช้เนื่องจากมีอุณหภูมิเริ่มต้นการปิดผนึกที่ค่อนข้างต่ำ (110 ถึง 120 องศาเซลเซียส) ซึ่งช่วยเร่งกระบวนการปิดผนึกแบบฟินและส่งเสริมการประหยัดพลังงาน
ความต้านแรงดึงต่ำสุดที่จำเป็นสำหรับการปิดผนึกแบบฟินที่เชื่อถือได้คือเท่าใด
ฟิล์มต้องมีความต้านแรงดึงอย่างน้อย 25 เมกะพาสคาล เพื่อให้สามารถขึ้นรูปตามแนวตั้งได้โดยไม่ขาด และต้องมีความต้านแรงทิ่มทะลุมากกว่า 300 นิวตัน เพื่อป้องกันการเกิดรูขณะบรรจุผลิตภัณฑ์
ฟอยล์อะลูมิเนียมแบบลามิเนตอาจก่อให้เกิดปัญหาอะไรบ้างบนเครื่องบรรจุแบบแนวตั้ง FFS
ฟอยล์อะลูมิเนียมแบบลามิเนตที่นำไฟฟ้าจะดูดความร้อนออกจากบริเวณที่ทำการปิดผนึก ทำให้เกิดปัญหาในการปิดผนึก เว้นแต่ว่าอุณหภูมิและแรงดันในการปิดผนึกจะถูกควบคุมอย่างแม่นยำ
สารบัญ
- ฟิล์มชั้นเดียวหลัก: ชนิดต่าง ๆ ของพอลิเอทิลีนและระดับความเข้ากันได้กับเครื่องบรรจุแนวตั้งแบบ FFS
- ฟิล์มเคลือบแบบกันซึมสูง: การใช้ฟอยล์อะลูมิเนียม กระดาษ และเซลโลเฟนในเครื่องบรรจุแนวตั้งแบบ FFS
- ฟิล์มเฉพาะทาง: ฟิล์ม BOPP และ PET เพื่อความชัดเจน ความแข็งแกร่ง และการควบคุมอุณหภูมิในการปิดผนึกด้วยความร้อน
- คำถามที่พบบ่อย