

หลักการทำงานของเครื่องบรรจุและปิดฝาแบบหัวจ่ายสำหรับถุงหัวจ่าย: ความแตกต่างด้านฟังก์ชันหลัก
ความแตกต่างด้านฟังก์ชันหลักของระบบแบบใช้แรงงานคนกับแบบอัตโนมัติอยู่ที่ความละเอียดรอบคอบของกระบวนการ และการพึ่งพาหรือไม่พึ่งพาผู้ปฏิบัติงาน องค์ประกอบการออกแบบเหล่านี้ของระบบอาจมีความสำคัญยิ่งต่อธุรกิจ เนื่องจากส่งผลโดยตรงต่อประสิทธิภาพในการดำเนินงาน ความแม่นยำ และความสามารถในการขยายขนาดการผลิต
ระบบแบบใช้แรงงานคน: ทุกขั้นตอน ได้แก่ การบรรจุ การปิดผนึก และการปิดฝา จะดำเนินการโดยผู้ปฏิบัติงาน
การผลิตช้าที่สุดในขั้นตอนนี้ เนื่องจากต้องใช้ผู้ปฏิบัติงานแยกกันสำหรับแต่ละขั้นตอน ผู้ปฏิบัติงานคนหนึ่งทำหน้าที่บรรจุของเหลวลงในซอง ส่วนอีกคนหนึ่งทำหน้าที่ปิดฝา และอีกคนหนึ่งทำหน้าที่ประทับตราความร้อน กระบวนการทั้งหมดนี้ไม่เชื่อมต่อกัน จึงทำให้พนักงานต้องออกจากสถานีงานของตนเพื่อไปปฏิบัติงานอื่น ซึ่งส่งผลให้การผลิตช้าลง ผู้ปฏิบัติงานต้องตรวจสอบระดับการบรรจุของเหลวด้วยตนเอง จึงทำให้ปริมาณของเหลวในซองอาจแปรผันได้ถึงร้อยละ 3 ถึง 5 และยังต้องตรวจสอบด้วยว่าฝาถูกขันแน่นหรือไม่ ผลลัพธ์สุดท้ายคือความแปรผันสูงมากจากการปฏิบัติงานของแต่ละบุคคล กระบวนการเหล่านี้สามารถดำเนินการได้สูงสุดเพียง 5–10 ซองต่อนาที แต่ผลการทดสอบตัวอย่างแสดงให้อัตราความผิดพลาดอยู่ที่ร้อยละ 15 หรือสูงกว่า นอกจากนี้ ยังมีความกังวลอย่างชัดเจนเกี่ยวกับการปนเปื้อนข้ามระหว่างผู้ปฏิบัติงานต่อซอง และความเสี่ยงต่อการบาดเจ็บจากการใช้งานซ้ำ (repetitive strain injuries) ของพนักงานก็ไม่อาจมองข้ามได้ นิตยสาร Packaging Digest รายงานว่าในช่วงหนึ่งปีที่ผ่านมา ความล้าของพนักงานส่งผลให้ต้นทุนแรงงานเพิ่มขึ้นร้อยละ 18 ถึง 22 ระบบที่กล่าวมานี้เหมาะสมที่สุดสำหรับการผลิตในปริมาณน้อยมาก (micro production) คือไม่เกิน 1,000 ซองต่อวัน
เครื่องบรรจุและปิดฝาแบบหัวจ่ายอัตโนมัติสำหรับถุงแบบหัวจ่าย: ระบบอัตโนมัติที่ควบคุมด้วย PLC แบบบูรณาการ
ระบบบรรจุถุงแบบอัตโนมัติเต็มรูปแบบรุ่นใหม่ ผสานรวมกระบวนการจัดแนวถุง การบรรจุ การปิดฝา และการปิดผนึกไว้ในระบบเดียว โดยควบคุมทั้งหมดผ่าน PLC ตัวเดียว หัวจ่ายที่ขับเคลื่อนด้วยเซอร์โวมอเตอร์สามารถบรรจุได้แม่นยำถึง ± 0.5% หัวขันฝาแบบหุ่นยนต์สามารถตั้งค่าโปรแกรมให้ขันฝาด้วยแรงบิดที่กำหนดได้ ระบบตรวจจับด้วยภาพแบบบูรณาการสามารถตรวจสอบข้อบกพร่องของถุงเพื่อรักษาระดับความผิดพลาดให้ต่ำกว่า 0.3% ความเร็วในการทำงานมาตรฐานอยู่ที่ 40–60 ถุง/นาที โดยส่วนใหญ่ระบบจะมีหน้าจอแสดงผลแบบ HMI ที่รองรับการปรับค่าตนเอง ผู้ปฏิบัติงานจำเป็นต้องเข้ามาดูแล 1–2 ช่วงต่อกะ การใช้ไนโตรเจน (N₂) สำหรับแอปพลิเคชันที่เกี่ยวข้องกับอาหาร เพื่อแทนที่ออกซิเจน (O₂) ในพื้นที่แปรรูปแบบปลอดเชื้อ อัตราประสิทธิภาพโดยรวม (OEE) โดยทั่วไปจะสูงกว่า 85% ระบบบรรจุถุงแบบอัตโนมัติเต็มรูปแบบที่สามารถผลิตได้มากกว่า 15,000 ถุง/วัน จะให้มาตรฐานคุณภาพสูงสุดตามข้อกำหนด
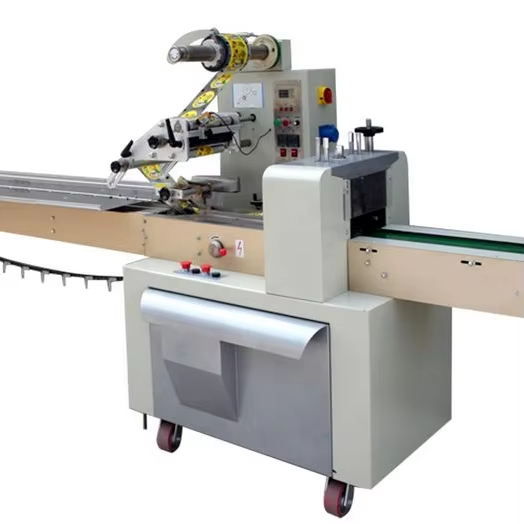
พารามิเตอร์ที่ส่งผลกระทบ: ความเร็ว ความแม่นยำ และความน่าเชื่อถือในการผลิตจริง
การเลือกเครื่องบรรจุและปิดฝาแบบสปูตแพ็กเกจ (spout pouch) ขึ้นอยู่กับสามหลักการปฏิบัติงานประจำวัน ได้แก่ อัตราการผลิต ความแม่นยำของปริมาตรที่บรรจุ และความสม่ำเสมอของกระบวนการ ระบบแบบใช้มือทำงานทั่วไปสามารถบรรจุและปิดฝาได้ 5–10 ชิ้นต่อนาที โดยมักมีความคลาดเคลื่อนของปริมาตรที่บรรจุต่ำกว่าหรือเกินกว่าค่าที่กำหนด 3–5% อย่างต่อเนื่อง ขณะปฏิบัติงาน บุคลากรทั้งหมดจำเป็นต้องเฝ้าสังเกตอย่างสม่ำเสมอเพื่อให้บรรลุอัตราการผลิตต่อวันที่สามารถยอมรับได้ ในทางตรงกันข้าม การใช้ระบบอัตโนมัติถือเป็นการเปลี่ยนแปลงครั้งใหญ่ เครื่องบรรจุที่ขับเคลื่อนด้วยเซอร์โวและเครื่องปิดฝาที่ควบคุมแรงบิดสามารถบรรจุและปิดฝาได้ 40–มากกว่า 60 ชิ้นต่อนาที โดยมีความคลาดเคลื่อนของปริมาตรที่บรรจุน้อยกว่า 0.5% เซ็นเซอร์ที่เชื่อมต่อกับระบบควบคุม PLC สามารถตอบสนองแบบเรียลไทม์ต่อการเปลี่ยนแปลงของความหนืดและตำแหน่งของถุง จึงช่วยลดข้อผิดพลาดจากการวัดที่เกิดจากการมีส่วนร่วมของมนุษย์ได้อย่างมีประสิทธิภาพ กล่าวถึงความสม่ำเสมอแล้ว การดำเนินงานแบบใช้มือมักประสบปัญหาอัตราการปฏิเสธสินค้าสูงกว่า 15% เนื่องจากข้อผิดพลาดของผู้ปฏิบัติงาน เช่น การปิดฝาไม่แน่นหรือการบรรจุเกินปริมาณที่กำหนด ซึ่งแตกต่างอย่างชัดเจนจากระบบการผลิตแบบอัตโนมัติเต็มรูปแบบที่สามารถลดอัตราการทิ้งสินค้าลงเหลือต่ำกว่า 0.3% ได้ เนื่องจากมีระบบควบคุมแบบปิดวงจร (closed-loop) ที่สามารถปรับตัวเองได้โดยอัตโนมัติ ในระบบการผลิตแบบอัตโนมัติเต็มรูปแบบ รอบการผลิตที่มีความซ้ำซากสูงคือกุญแจสำคัญต่อการผลิตที่มีประสิทธิภาพสูงสุดในทุกชุดการผลิต
ต่างจากระบบอัตโนมัติ ระบบการควบคุมด้วยตนเองจำเป็นต้องให้ผู้ใช้งานเครื่องบรรจุและปิดผนึกถุงแบบสปูต (spout pouch filling and capping machine) ควบคุมทุกขั้นตอนตั้งแต่การบรรจุ การปิดผนึก ไปจนถึงการปิดฝาอย่างละเอียด โดยทั่วไปแล้ว สายการผลิตจะดำเนินงานได้อย่างราบรื่นโดยมีพนักงานที่ผ่านการฝึกอบรมแล้ว 2–3 คนต่อสายการผลิต ความสำคัญของการฝึกอบรมยิ่งเพิ่มมากขึ้นเมื่อพิจารณาจากอัตราความผิดพลาดของมนุษย์ที่สูงมาก ตามรายงานฉบับล่าสุดของนิตยสาร Packaging Digest ปีที่ผ่านมา ความผิดพลาดของมนุษย์เป็นสาเหตุของภาวะหยุดทำงานของสายการบรรจุภัณฑ์โดยไม่ได้ตั้งใจร้อยละ 23 ถึง 30 โดยเฉพาะกระบวนการปิดผนึกด้วยความร้อน (heat sealing) ซึ่งต้องอาศัยบุคลากรในการประยุกต์ใช้การปิดผนึกในช่วงเวลาที่กำหนดอย่างแม่นยำ และปรับค่าแรงบิด (torque settings) ให้เหมาะสม ผู้ปฏิบัติงานจำเป็นต้องมีความแม่นยำสูงในการปรับค่าตั้งค่าให้อยู่ภายในช่วง ±0.2 นิวตัน-เมตร เพื่อลดโอกาสเกิดการรั่วของถุงลงเหลือเพียงร้อยละ 12 การปิดผนึกอย่างแม่นยำจึงถือเป็นทักษะเชิงช่าง
เครื่องบรรจุและปิดฝาแบบอัตโนมัติสำหรับถุงหัวเทียนช่วยลดจำนวนบุคลากรที่จำเป็นต่อสายการผลิตทั้งหมดลงได้ 60 ถึง 80 เปอร์เซ็นต์ เนื่องจากการทำให้กระบวนการผลิตเป็นไปโดยอัตโนมัติผ่านระบบควบคุมลอจิกแบบเขียนโปรแกรมได้ (PLC) การดำเนินงานเครื่องจักรบนสายการผลิตทั้งหมดต้องอาศัยการฝึกอบรมพนักงานเป็นหลักในด้านการใช้งานอินเทอร์เฟซระหว่างมนุษย์กับเครื่องจักร (HMI) และขั้นตอนฉุกเฉิน ซึ่งส่งผลให้เวลาที่ใช้ในการฝึกอบรมสำหรับบทบาทปฏิบัติการอื่นๆ ที่จำเป็นมีจำกัด เครื่องปิดฝาแบบอัตโนมัติใช้เทคโนโลยีขั้นสูง เช่น เซ็นเซอร์และมอเตอร์เซอร์โว เพื่อรักษามoment ของการหมุนฝาให้มีความสม่ำเสมอภายในช่วงแคบๆ ที่ ±0.05 นิวตัน-เมตร จึงช่วยลดข้อบกพร่องในการปิดผนึกให้ต่ำกว่า 1.5% นอกจากนี้ ระบบอัตโนมัติยังช่วยกำจัดข้อผิดพลาดของมนุษย์ที่เคยนำไปสู่การสูญเสียผลิตภัณฑ์และความแปรปรวนของผลิตภัณฑ์ ซึ่งก่อนหน้านี้ก่อให้เกิดของเสียจากผลิตภัณฑ์ถึง 4.7% ขณะที่ผลการศึกษาเดียวกันระบุว่า ระบบอัตโนมัติสามารถลดของเสียดังกล่าวลงจนเกือบเป็นศูนย์ (Food Manufacturing, 2023)
ปัจจัยด้านการดำเนินงาน ระบบแบบใช้แรงงานคน ระบบแบบอัตโนมัติ
จำนวนพนักงานต่อสายการผลิต 2–3 ผู้ปฏิบัติงาน 0.5–1 หัวหน้าฝ่าย
ระยะเวลาการฝึกอบรม 25–40 ชั่วโมง 8–12 ชั่วโมง
อัตราของของเสียที่เกิดจากข้อผิดพลาด 4.7% ต่ำกว่า 1.5%
เวลาหยุดทำงานที่เกิดจากปัจจัยด้านมนุษย์ 23–30% ของเวลาหยุดทำงานทั้งหมด ต่ำกว่า 5% ของเวลาหยุดทำงานทั้งหมด
การนำระบบอัตโนมัติมาใช้กับระบบที่ดำเนินการด้วยมือช่วยลดช่องว่างด้านทักษะ โดยการสร้างกระบวนการที่ได้มาตรฐานผ่านตัวควบคุมลอจิกแบบเขียนโปรแกรมได้ (PLC) ซึ่งอาศัยประสบการณ์ของผู้ปฏิบัติงานน้อยลงในการควบคุมพารามิเตอร์สำคัญ เช่น ปริมาณการบรรจุ (ความแปรผัน ±0.5%) และความแม่นยำในการวางฝา (ความสอดคล้องกันร้อยละ 99.8)
ต้นทุนรวมตลอดอายุการใช้งาน: ต้นทุนเริ่มต้น ความยืดหยุ่น และผลตอบแทนจากการลงทุนตามขนาดของการผลิต
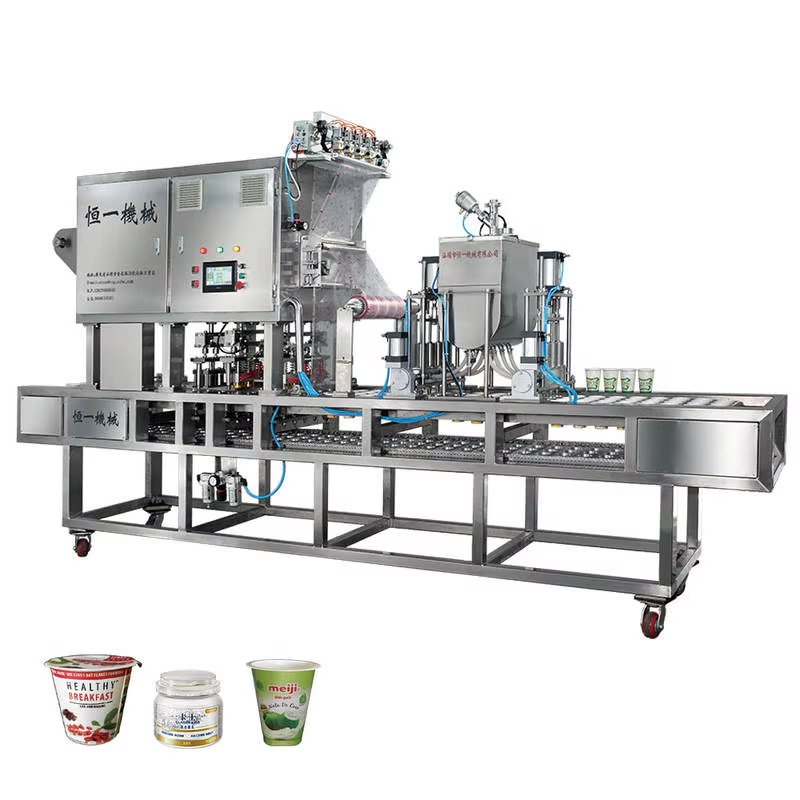
กรณีใดบ้างที่การดำเนินการด้วยมือหรือกึ่งอัตโนมัติเหมาะสมสำหรับการผลิตในปริมาณต่ำหรือการทดลองผลิต
ระบบแบบใช้แรงงานและกึ่งอัตโนมัติมักเป็นระบบที่บริษัทส่วนใหญ่พิจารณาเป็นลำดับแรกสำหรับการผลิตรายเดือนที่ต่ำกว่า 10,000 หน่วย โดยเมื่อมีปริมาณการผลิตเกิน 10,000 หน่วยต่อเดือนขึ้นไป บริษัทมักเริ่มพิจารณาระบบอัตโนมัติเต็มรูปแบบ บริษัทโดยทั่วไปจะใช้เงินลงทุนประมาณ 50,000 ดอลลาร์สหรัฐฯ หรือต่ำกว่านั้นสำหรับระบบที่กล่าวมา ซึ่งถือเป็นการใช้เงินสดออกน้อยกว่าสำหรับบริษัทที่ยังอยู่ในช่วงทดลองตลาดสำหรับผลิตภัณฑ์ของตน และยังสามารถปรับแต่งกระบวนการด้วยตนเองได้อย่างสะดวก แม้จะแลกมากับประสิทธิภาพการผลิตที่ลดลงก็ตาม สำหรับระบบนี้ ค่าใช้จ่ายในการดำเนินงานประมาณร้อยละ 70 มาจากค่าแรงงาน และสำหรับการผลิตที่มีจำนวนไม่เกิน 5,000 ใบ ค่าใช้จ่ายในการดำเนินงานมีความสำคัญน้อยกว่าความสามารถในการปรับแต่งกระบวนการด้วยตนเอง
เหตุผลในการทำให้เครื่องบรรจุและปิดฝาแบบหัวเทียนสำหรับถุงแบบสปูต (Spout Pouch) เป็นระบบอัตโนมัติเต็มรูปแบบ
ด้วยเครื่องบรรจุและปิดฝาแบบหัวจ่าย (spout pouch) ที่ทำงานอัตโนมัติเต็มรูปแบบ คุณจะได้รับคุ้มค่าสูงสุดเมื่อปริมาณการผลิตอยู่ที่ 50,000 หน่วยต่อเดือน เนื่องจากเครื่องจักรนี้จะคืนทุนภายในระยะเวลา 18 ถึง 24 เดือน โดยมีราคาเครื่องอยู่ที่ 200,000 ดอลลาร์สหรัฐฯ ทั้งนี้ คุณจะประหยัดค่าแรงงานได้อย่างมาก (ประมาณสองในสาม) และเครื่องจักรยังช่วยลดปัญหาการรั่วซึมเกือบหมด เนื่องจากระบบการบรรจุอัตโนมัติสามารถปรับค่าการบรรจุให้มีความแม่นยำอยู่ที่ ±0.5% (ทำให้ไม่มีการรั่วซึม เนื่องจากการควบคุมค่าการบรรจุอย่างแม่นยำที่ ±0.5%) ขณะที่การขันฝาแต่ละชิ้นก็ใช้ระบบควบคุมแรงบิด (torque) ให้สอดคล้องกับค่าที่กำหนดไว้สำหรับฝานั้นๆ สำหรับบริษัทขนาดใหญ่ที่มีปริมาณการผลิตเกิน 0.5 ล้านหน่วยต่อเดือน จะไม่จำเป็นต้องจ้างพนักงานชั่วคราวเพิ่มเพื่อเร่งการผลิตอีกต่อไป ทั้งนี้ โรงงานขนาดใหญ่จะเริ่มดำเนินงานได้อย่างมีกำไรและราบรื่นภายในกรอบเวลา 18 ถึง 24 เดือน
คำถามที่พบบ่อย (FAQ)
ความแตกต่างหลักระหว่างเครื่องบรรจุและปิดฝาแบบหัวจ่าย (spout pouch) แบบใช้แรงงานคน กับแบบอัตโนมัติคืออะไร
ความแตกต่างหลักคือความสัมพันธ์แบบพึ่งพาอาศัยกันของกระบวนการทำงานและการพึ่งพาบุคคล ระบบแบบใช้แรงงานคนจะให้บุคคลเข้าไปมีส่วนร่วมในแต่ละขั้นตอนของกระบวนการ ซึ่งส่งผลให้เกิดความแปรผันหลากหลาย ขณะที่ระบบอัตโนมัติใช้ระบบที่เชื่อมต่อกันอย่างเป็นองค์รวมซึ่งควบคุมโดย PLC เพื่อให้กระบวนการดำเนินไปอย่างราบรื่นและไม่มีอุปสรรค
ระบบอัตโนมัติช่วยยกระดับการบรรลุเป้าหมายด้านประสิทธิภาพให้เหนือกว่าระบบแบบใช้แรงงานคนได้อย่างไรบ้าง
ประสิทธิภาพของระบบแบบใช้แรงงานคนลดลงเนื่องจากการมีส่วนร่วมของบุคคลที่หลากหลายภายในกระบวนการ ตัวอย่างที่ดีคือความแปรผันที่อาจเกิดขึ้นในตอนท้ายของกระบวนการ เนื่องจากปัจจัยที่มาจากการปฏิบัติงานของบุคคลที่ทำการบรรจุผลิตภัณฑ์ลงในถุง ด้วยเครื่องบรรจุที่ขับเคลื่อนด้วยเซอร์โวและระบบควบคุมการปิดฝาโดยใช้ PLC ทำให้ระบบควบคุมกระบวนการบรรจุและการปิดฝาสามารถกำจัดขั้นตอนที่ต้องใช้แรงงานคนออกไปได้ และรับประกันประสิทธิภาพที่สม่ำเสมอและเหนือกว่าระบบที่ใช้แรงงานคน ระบบอัตโนมัติมีความแม่นยำในการควบคุมปริมาตรการบรรจุสูงกว่า มีอัตราการผลิตเพิ่มขึ้น (กล่าวคือ อัตราการผลิต) และสามารถผลิตชิ้นงานได้มากขึ้น (รวมถึงของเสียลดลง)
ระบบอัตโนมัติช่วยแก้ไขปัญหาด้านแรงงานและข้อผิดพลาดได้อย่างไร
เนื่องจากการมาตรฐานกระบวนการด้วย PLC ระบบอัตโนมัติจึงช่วยขจัดความจำเป็นในการใช้แรงงานคน และลดความจำเป็นในการฝึกอบรมหรือประเมินคุณสมบัติของแรงงาน นอกจากนี้ การขจัดข้อผิดพลาดและความไม่เหมาะสมต่าง ๆ ยังส่งผลให้ประสิทธิภาพการผลิตดีขึ้นและต้นทุนการดำเนินงานลดลง
ระบบอัตโนมัติสามารถนำไปใช้กับการผลิตทุกระดับขนาดได้หรือไม่
สำหรับกระบวนการผลิตที่มีปริมาณไม่เกิน 50,000 หน่วยต่อเดือน การใช้ระบบอัตโนมัติเป็นทางเลือกที่มีต้นทุนต่ำที่สุด สำหรับปริมาณที่น้อยกว่านั้น ต้นทุนเริ่มต้นของการผลิตแบบใช้แรงงานคนจะต่ำกว่า ขณะที่ระบบร่วมอัตโนมัติ (Semi-automatic systems) มีความยืดหยุ่นมากกว่าในการปรับเปลี่ยนรูปแบบของผลิตภัณฑ์สำเร็จรูป