
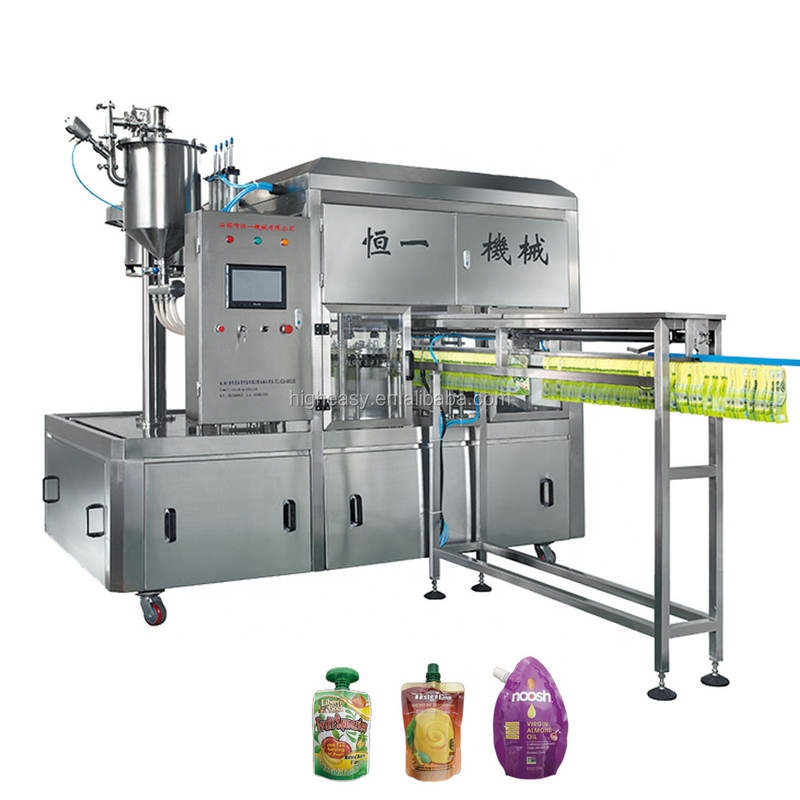
ความแม่นยำหลักในการบรรจุและปิดฝา
ความสม่ำเสมอของปริมาตรการบรรจุ: การวิเคราะห์จากแพ็กเกจมากกว่า 30 ชิ้น
ความแม่นยำของปริมาตรการบรรจุเป็นการวัดเชิงสถิติที่ดำเนินการโดยนับจำนวนแพ็กเกจอย่างต่อเนื่องอย่างน้อย 30 ชิ้น ภายใต้ความเร็วในการทำงานเป้าหมาย ปัจจัยที่ส่งผลต่อความสม่ำเสมอของปริมาตรการบรรจุของของเหลว ได้แก่ ความหนืดและอุณหภูมิของของเหลว การขยายตัวของวัสดุแพ็กเกจที่เกิดจากความร้อนหรือแรงดัน และความแม่นยำในการออกแบบระบบการบรรจุ (ไม่ว่าจะใช้หลักแรงโน้มถ่วง ระบบวัดปริมาตร หรือระบบลูกสูบ)
ข้อมูลที่รวบรวมจากทั่วทั้งอุตสาหกรรมระบุอย่างชัดเจนถึงความแตกต่างในการปฏิบัติงานตามการออกแบบระบบการบรรจุ
ระบบการบรรจุ ความแม่นยำโดยประมาณ ความเร็วในการปฏิบัติงาน (แพ็กเกจ/นาที)
ระบบแรงโน้มถ่วง ความแม่นยำ 1%–3% ความเร็ว 100–400 แพ็กเกจ/นาที
ระบบวัดปริมาตร ความแม่นยำ 0.1%–0.5% ความเร็ว 50–200 แพ็กเกจ/นาที
ระบบแบบลูกสูบ ความแม่นยำ 0.1%–0.5% ความเร็วในการบรรจุ 30–120 หน่วย/นาที
ระบบบรรจุแบบลูกสูบระดับพรีเมียมรุ่นใหม่ถูกออกแบบให้มีความแม่นยำในการบรรจุอยู่ที่ 0.5% ซึ่งการออกแบบนี้มีความสำคัญเป็นพิเศษต่อการบรรจุผลิตภัณฑ์ที่มีความหนืดสูง (เช่น ซอส) เนื่องจากแม้แต่การบรรจุเกินเพียง 1% ก็อาจก่อให้เกิดต้นทุนสูญเสียจากการให้ฟรี (giveaway costs) ถึง 740,000 ดอลลาร์สหรัฐต่อปี ที่โรงงานผลิตขนาดใหญ่
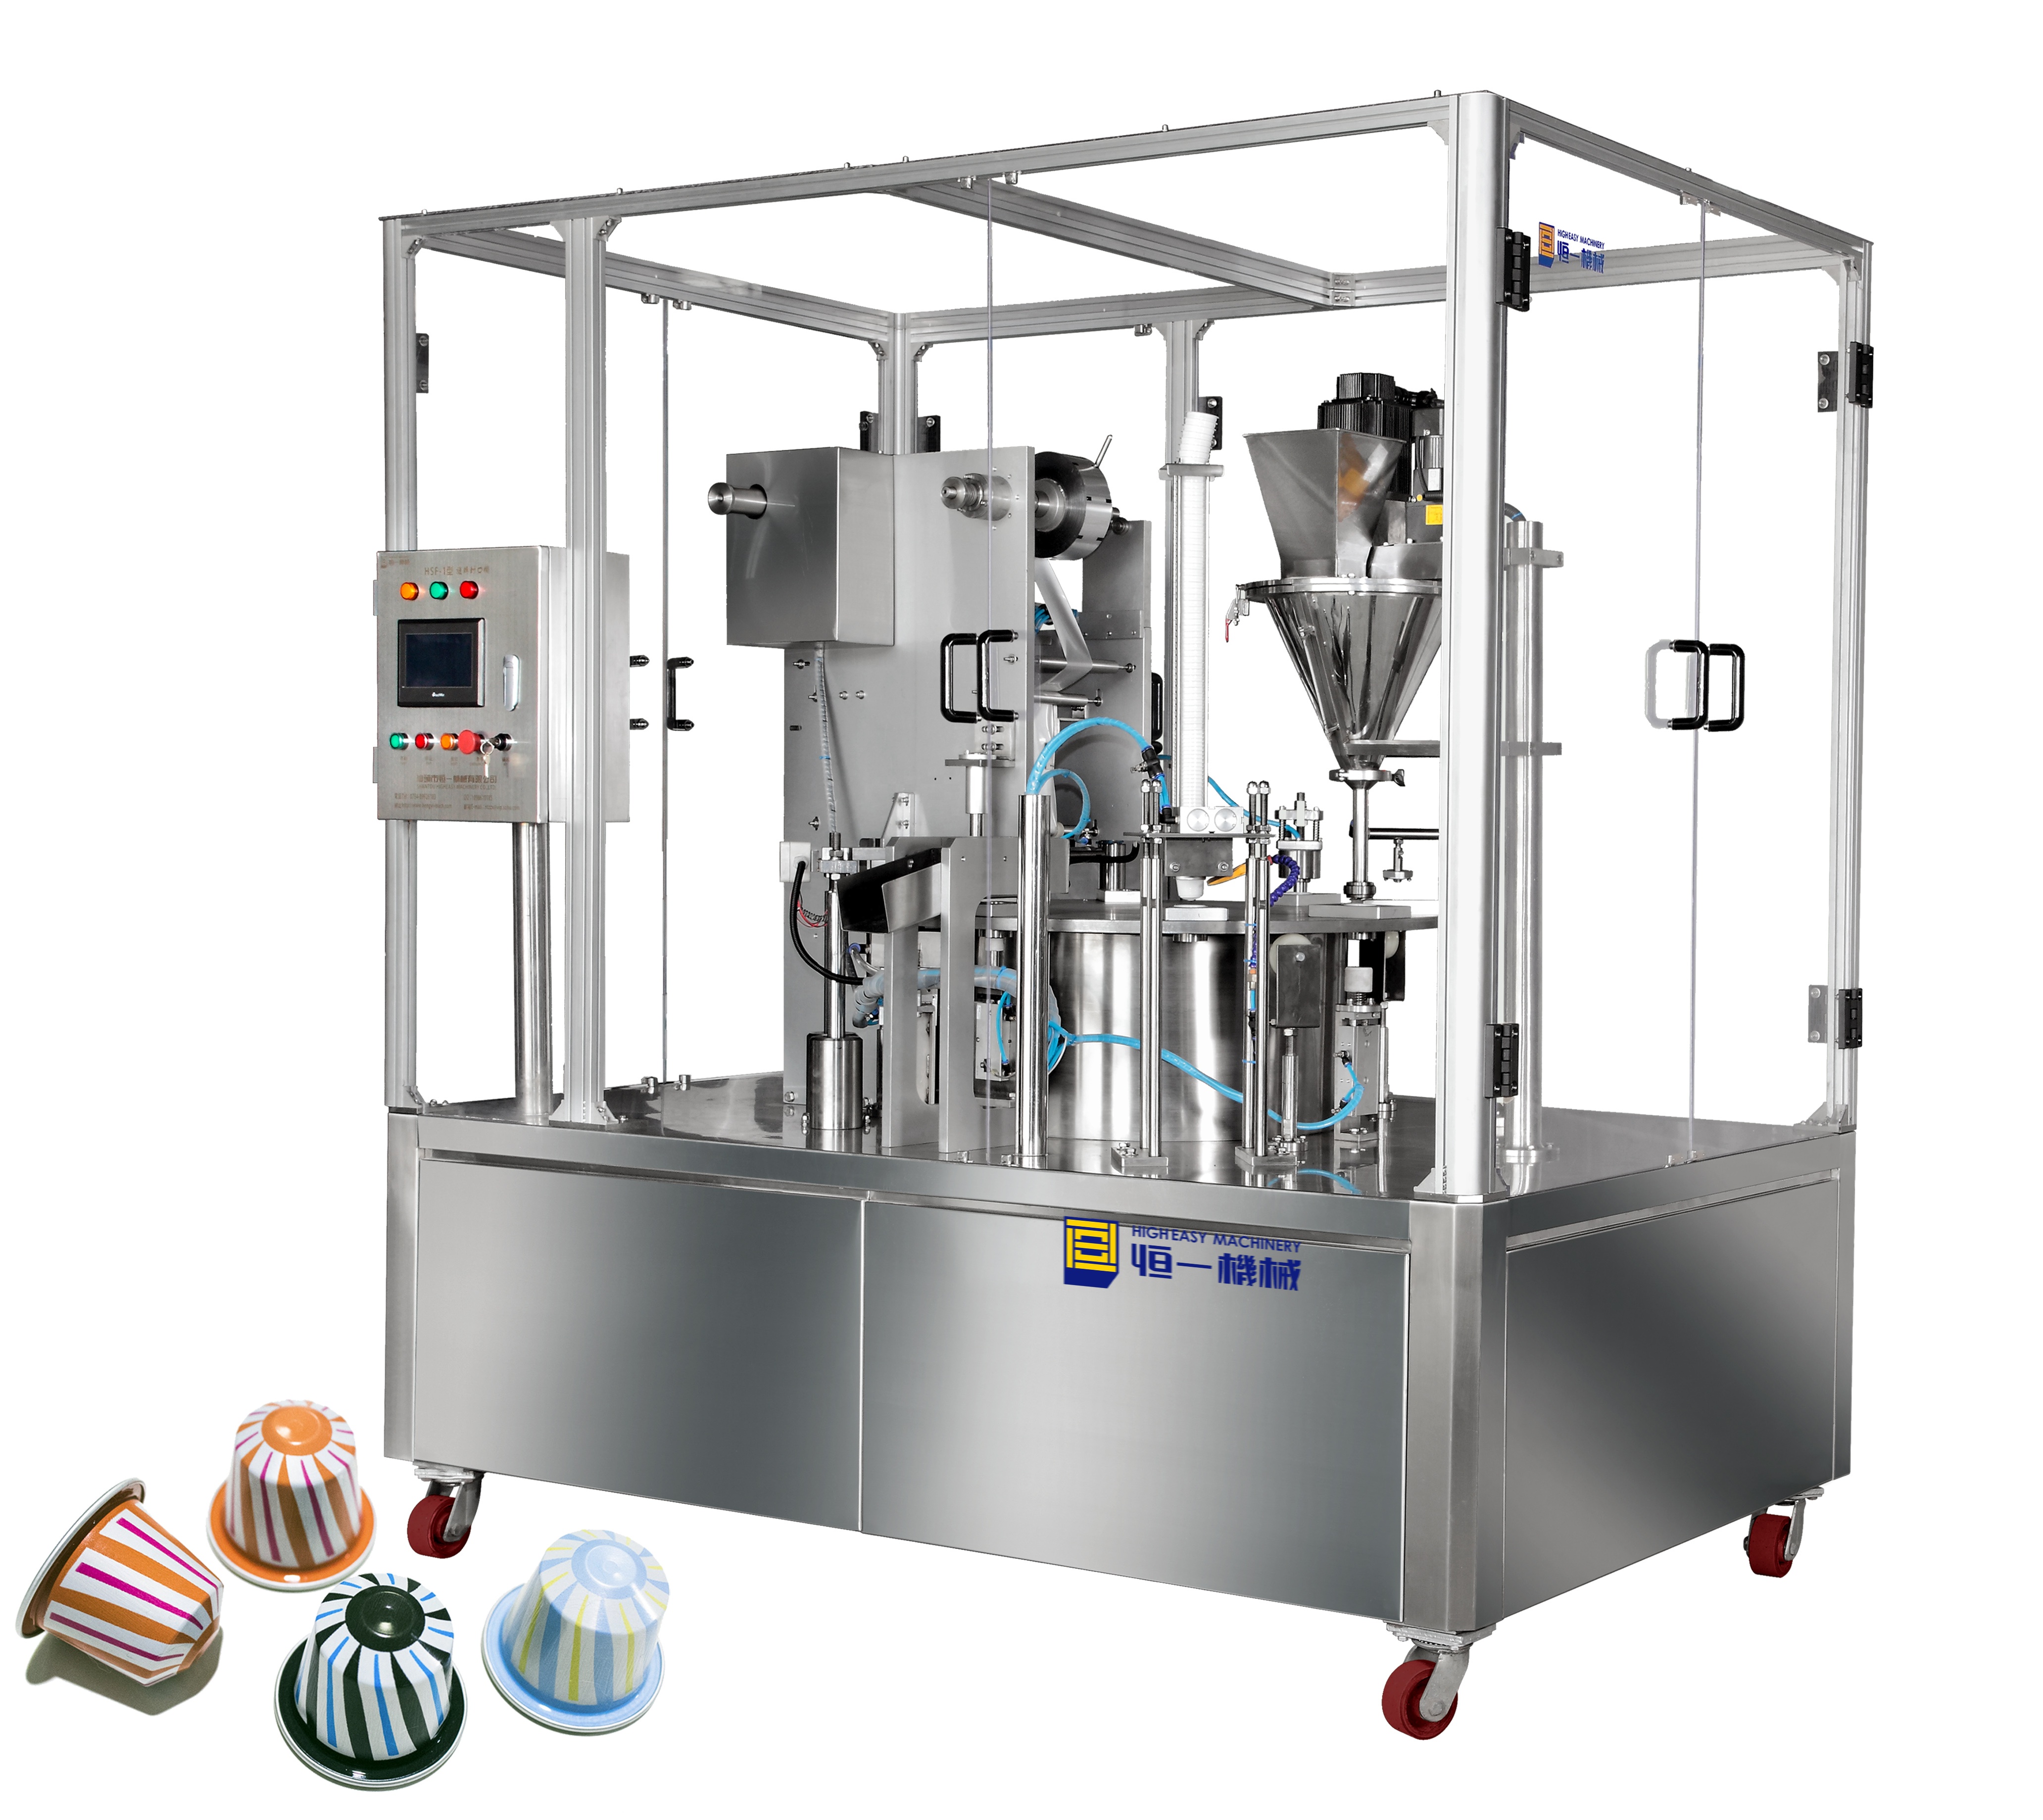
การทดสอบการจัดตำแหน่งฝาไม่ตรงและภาวะการรั่วของซีล
หลังการทดสอบภายใต้สภาวะแบบไดนามิก พบว่าการจัดตำแหน่งฝาไม่ตรงเกิน 0.5 มม. เป็นสาเหตุของภาวะการรั่วของซีลทั้งหมด 78% การทดสอบเพื่อประเมินความสมบูรณ์ของฝาและซีลควรประกอบด้วย:
1. การเดินเครื่องต่อเนื่องเป็นเวลา 8 ชั่วโมง ที่อัตราการผลิตสูงสุดที่ระบุไว้
2. ค่าแรงบิดของฝาต้องคงที่อยู่ในช่วงเป้าหมาย โดยมีความแปรผันไม่เกิน ±5%
3. การใช้เซนเซอร์ตรวจจับการจัดตำแหน่งด้วยเลเซอร์ เพื่อบันทึกค่าความเบี่ยงเบนของการจัดตำแหน่งแบบเรียลไทม์
4. การทดสอบแรงดันระเบิดที่ความดัน 35 ปอนด์ต่อตารางนิ้ว (psi) หรือสูงกว่านั้น สำหรับเครื่องดื่มคาร์บอเนต
5. คุณภาพของการปิดผนึกมีความสัมพันธ์โดยตรงกับอัตราการผลิตของเครื่องจักร (กล่าวคือ เครื่องจักรที่ระบุอัตราการผลิตไว้ที่ 100% จะสามารถสร้างรอยปิดผนึกที่มีอัตราการรั่วไหลต่ำกว่า 3% ได้มากกว่าเครื่องจักรที่ทำงานที่อัตราการผลิต 85%)
หัวจับฝาควรติดตั้งและปิดผนึกฝาให้อยู่ในช่วงความคลาดเคลื่อนที่กำหนดไว้ต่ำสุด คือ ± 0.3 มม. เพื่อให้ได้รอยปิดผนึกแบบแน่นสนิท
ความสำคัญของการทดสอบความแข็งแรงของรอยปิดผนึกและความสามารถในการป้องกันการรั่วซึม
สำหรับเครื่องบรรจุและปิดผนึกแบบหัวเทียน (spout pouch) การทดสอบความแข็งแรงของรอยปิดผนึกและการตรวจสอบการรั่วซึมเป็นสิ่งที่จำเป็นอย่างยิ่ง แม้ข้อบกพร่องเล็กน้อยที่สุดบนรอยปิดผนึกของถุงก็อาจนำไปสู่การเรียกคืนสินค้าได้ งานวิจัยโดยสถาบันโปเนอมอน (Ponemon Institute) ในปี ค.ศ. 2023 ประเมินว่าเหตุการณ์ลักษณะนี้อาจทำให้บริษัทสูญเสียค่าใช้จ่ายเฉลี่ยถึง 740,000 ดอลลาร์สหรัฐฯ การทดสอบดังกล่าวดำเนินการเพื่อประเมินความสามารถของรอยปิดผนึกในการทนต่อสภาวะต่าง ๆ ที่เกิดขึ้นระหว่างการขนส่ง รวมทั้งการรักษาความปลอดเชื้อและอายุการเก็บรักษาของผลิตภัณฑ์ โปรดพิจารณาแรงดัน อุณหภูมิ และการสั่นสะเทือนที่ถุงต้องเผชิญระหว่างการจัดส่ง รวมถึงระยะเวลาที่สินค้าอยู่ในระบบการกระจายสินค้า การรักษาความปลอดภัยของผลิตภัณฑ์และป้องกันไม่ให้เกิดการปนเปื้อนคือประเด็นด้านความปลอดภัยของอาหารที่สำคัญที่สุด
การทดสอบแรงลอกแบบดิจิทัลและแรงยึดเกาะของรอยปิดผนึกเชิงปริมาณตามมาตรฐาน ASTM F88
มาตรฐาน ASTM F88 ให้ตัวเลขและค่าที่ชัดเจนแก่ผู้ผลิตในการประเมินและเปรียบเทียบแรงยึดเกาะของวัสดุกันซึมแบบยืดหยุ่น ด้วยเครื่องวัดแรงลอกแบบดิจิทัล ผู้ใช้งานสามารถลอกส่วนที่ปิดผนึกออกในทิศทางเดียว และวัดแรงที่จำเป็นต้องใช้เพื่อทำลายรอยปิดผนึกภายใต้แรงดึงที่ควบคุมได้อย่างแม่นยำ ค่าแรงที่วัดได้นี้จะแสดงเป็นหน่วยนิวตันต่อความกว้างของรอยปิดผนึก 15 มิลลิเมตร จากรายงานประสบการณ์ของเรา ลูกค้าส่วนใหญ่ที่ทำงานกับของเหลวอุตสาหกรรมมักต้องการแรงยึดเกาะของรอยปิดผนึกไม่น้อยกว่า 8 นิวตันต่อความกว้าง 15 มิลลิเมตร ในกรณีของการทดสอบแรงยึดเกาะนั้น ไม่อนุญาตให้มีการคาดเดาใดๆ ทั้งสิ้น และอุปกรณ์ทั้งหมดต้องได้รับการสอบเทียบอย่างถูกต้อง ซึ่งข้อนี้มีความสำคัญอย่างยิ่งต่อการทดสอบคุณภาพของเครื่องจักรที่ทำงานและถูกทดสอบในกะต่างๆ ภายในรอบการผลิตเดียวกัน รวมทั้งยังมีความสำคัญต่อการทดสอบพร้อมกันในสถานที่ต่างๆ ภายในหน่วยงานอุตสาหกรรมเดียวกันด้วย
การทดสอบการสลายตัวภายใต้สุญญากาศเกี่ยวข้องกับการวางถุงหุ้มที่ปิดผนึกและบรรจุแล้วลงในสภาวะความดันลบ เพื่อวัดอัตราการสลายตัวโดยพิจารณาจากค่าการลดลงของความดันซึ่งเกิดจากช่องรั่วขนาดเล็กกว่าห้าไมครอน วิธีนี้มีประสิทธิภาพสูงมากในการใช้งานในห้องปฏิบัติการและในการตรวจสอบคุณภาพแบบออฟไลน์ โดยเฉพาะอย่างยิ่งสำหรับข้อบกพร่องขนาดเล็กบางประเภทที่มีความสำคัญมากที่สุด ต่างจากวิธีการทดสอบการสลายตัวภายใต้สุญญากาศ วิธีการตรวจจับคลื่นเสียงอัลตราโซนิกในอากาศสามารถตรวจจับช่องว่างขนาดใหญ่กว่า คือ มากกว่าห้าสิบไมครอน ได้อย่างมีประสิทธิภาพ โดยอาศัยการตรวจจับคลื่นเสียงความถี่สูงที่สะท้อนกลับมาจากบริเวณรอยปิดผนึกที่ชำรุด จึงเหมาะสมยิ่งกว่าสำหรับสภาพแวดล้อมการผลิตแบบความเร็วสูง ซึ่งการตรวจสอบและระบุข้อบกพร่องสามารถทำได้อย่างรวดเร็ว เมื่อนำทั้งสองวิธีนี้มาใช้ร่วมกัน จะช่วยให้ผู้ผลิตสามารถครอบคลุมข้อบกพร่องได้อย่างมีประสิทธิภาพสูงสุด ตามมาตรฐานบรรจุภัณฑ์ของ ASTM การทดสอบการสลายตัวภายใต้สุญญากาศสามารถตรวจจับรั่วที่มีความสำคัญได้ร้อยละ 99.2 ในขณะที่การตรวจจับคลื่นเสียงอัลตราโซนิกในอากาศสามารถตรวจจับได้ร้อยละ 92
การประเมินความน่าเชื่อถือในการปฏิบัติงานและการผสานรวมเข้ากับกระบวนการทำงาน
ความสม่ำเสมอในการป้อนถุง ความสัมพันธ์ระหว่างการบรรจุและการปิดฝา และความสัมพันธ์ของช่วงเวลาการทำงานแต่ละรอบ
เพื่อให้ระบบทำงานได้อย่างเชื่อถือได้ จำเป็นต้องสร้างสามเหลี่ยมการปฏิบัติงานที่มีประสิทธิภาพ ได้แก่ การบรรจุ การห่อหุ้มด้วยถุง และการปิดฝา ระบบห่อหุ้มด้วยถุงต้องมีความแม่นยำในการปฏิบัติงาน โดยมีค่าความคลาดเคลื่อนไม่เกินครึ่งมิลลิเมตร เพื่อหลีกเลี่ยงปัญหาถุงติดขัดหรือส่วนปลายของถุงเรียงตัวไม่ตรง สำหรับความสัมพันธ์ของช่วงเวลาในการปฏิบัติงาน ควรกำหนดเป้าหมายให้การบรรจุและการปิดฝามีช่วงเวลาห่างกัน 0.2 วินาที เพื่อป้องกันการล้นหรือการปิดผนึกก่อนเวลาอันควร ทั้งระบบควรมีความสามารถในการทำงานอย่างต่อเนื่องและสม่ำเสมอภายในช่วงเวลาของแต่ละรอบ (Cycle Time) ที่ 300 ถึง 400 วินาที โดยควบคุมไม่ให้เกิดความคลาดเคลื่อนเกินร้อยละ 2 ทั้งนี้ โรงงานที่นำระบบเซ็นเซอร์เลเซอร์และระบบ PLC มาใช้งานอย่างอัตโนมัติ จะสามารถเพิ่มอัตราการปฏิบัติงานได้ระหว่างร้อยละ 18 ถึง 22 ในขณะที่การตรวจสอบด้วยเทคนิค SPC (Statistical Process Control) และแผนภูมิควบคุม (Control Charts) จะช่วยให้ปัญหาส่วนใหญ่ที่เกี่ยวข้องกับการปฏิบัติงานสามารถตรวจพบและแก้ไขได้ก่อนเข้าสู่ขั้นตอนการตรวจสอบย้อนหลัง (Post-Audit Stage) ซึ่งจะช่วยลดเวลาหยุดทำงาน (Downtime) ลงอย่างมีนัยสำคัญ
การวิเคราะห์หาสาเหตุหลักของปัญหาที่พบบ่อย: การบรรจุไม่สม่ำเสมอ การปิดฝาไม่ตรงตำแหน่ง และถุงติดขัด
การแก้ไขปัญหาแบบระบุสาเหตุ (Troubleshooting) มีประสิทธิภาพสูงสุดในการระบุและแก้ไขสาเหตุหลักของปัญหา แทนที่จะเพียงแค่จัดการกับอาการของปัญหาเท่านั้น หากผลิตภัณฑ์ถูกบรรจุไม่สม่ำเสมอ ปัญหานั้นอาจเกิดจากความหนืดของวัสดุที่ใช้บรรจุ หรือการอุดตันที่หัวจ่าย (nozzles) ในกรณีเช่นนี้ เครื่องวัดความหนืดแบบต่อเนื่อง (inline viscometers) และเครื่องทำความสะอาดด้วยคลื่นอัลตราโซนิก (ultrasonic cleaners) สามารถช่วยได้ ฝาขวดอาจไม่เรียงตัวตรงตามตำแหน่ง ซึ่งอาจเกิดจากขาจับ (gripper jaws) สึกหรอหรือไม่สอดคล้องกัน ในสถานการณ์เช่นนี้ เครื่องจัดแนวด้วยเลเซอร์ (laser alignment) และเครื่องมือปรับตำแหน่งฐานยึดแบบลดการสั่นสะเทือน (anti-vibration mount positioning tools) สามารถช่วยได้ การติดขัดอาจเกิดจากรางนำที่เอียงหรือความเร็วของสายพานลำเลียงไม่สอดคล้องกัน ซึ่งสามารถปรับให้สอดคล้องกันได้โดยใช้ระบบควบคุมความเร็วแบบแปรผัน (VFDs) เพื่อให้ทุกอย่างทำงานสอดคล้องกัน โรงงานหลายแห่งสามารถลดระยะเวลาที่ใช้ในการแก้ไขปัญหาได้ โดยการบันทึกเหตุการณ์ต่าง ๆ อย่างละเอียดเป็นประจำ จากนั้นวิเคราะห์บันทึกเหล่านั้นเพื่อระบุว่าปัญหาใดเกิดซ้ำ ความถี่ในการเกิดปัญหานั้นเป็นอย่างไร วิธีการแก้ไขปัญหานั้นเป็นอย่างไร และจะสามารถลดผลกระทบจากปัญหานั้นได้อย่างไร ซึ่งโรงงานที่ดำเนินการเช่นนี้จะมีประสิทธิภาพมากกว่าโรงงานที่ไม่ทำเช่นนั้น
คำถามที่พบบ่อย
เหตุใดการประเมินความสม่ำเสมอของปริมาตรการบรรจุในถุงจึงมีความสำคัญ
ความสม่ำเสมอของปริมาตรการบรรจุมีความสำคัญ เนื่องจากการบรรจุน้อยเกินไปหรือมากเกินไปอาจส่งผลกระทบเชิงลบต่อคุณภาพของผลิตภัณฑ์ และส่งผลเสียต่อรายได้ของบริษัท
การทดสอบความแข็งแรงของการปิดผนึกสามารถช่วยหลีกเลี่ยงการเรียกคืนสินค้าได้อย่างไร
การทดสอบความแข็งแรงของการปิดผนึกจะแสดงให้เห็นว่ารอยปิดผนึกใดมีความเสี่ยงที่จะรั่วหรือเสียหาย ซึ่งเป็นสาเหตุหลักประการหนึ่งของการเรียกคืนสินค้า เมื่อบริษัทตรวจสอบให้แน่ใจว่ารอยปิดผนึกมีความแข็งแรง ก็จะสามารถป้องกันการสูญเสียจากอุบัติเหตุได้
การรวมเทคนิคการลดลงของสุญญากาศ (vacuum decay) และอัลตราซาวนด์ในอากาศ (airborne ultrasound) สำหรับการตรวจจับการรั่วจะทำให้ได้ประโยชน์อะไร
การรวมกันของเทคนิคทั้งสองนี้หมายความว่าข้อบกพร่องจากการรั่วทั้งขนาดเล็กและขนาดใหญ่จะถูกตรวจพบอย่างทันท่วงที ซึ่งช่วยเพิ่มความน่าเชื่อถือของผลิตภัณฑ์
อัตราการผลิตขึ้นอยู่กับความน่าเชื่อถือในการดำเนินงานอย่างไร
เมื่อความน่าเชื่อถือในการดำเนินงานดี ระบบต่างๆ ในการผลิตจะทำงานร่วมกันและเป็นไปตามแผนอย่างเท่าเทียมกัน เนื่องจากเหตุนี้ จึงทำให้เวลาที่การผลิตหยุดชะงักมีน้อยมาก และต้นทุนการผลิตพร้อมทั้งต้นทุนการดำเนินงานต่ำมาก